Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体



Contenido
- 1 Por qué el polietileno es la opción predeterminada para el aislamiento de conductores
- 2 Tipos de compuestos de PE utilizados para aislamiento de cables
- 3 Propiedades eléctricas y mecánicas clave del aislamiento de polietileno
- 4 Cómo se aplica el aislamiento de polietileno: extrusión sólida, de espuma y en tándem
- 5 Polietileno versus PVC, XLPE y FEP para aislamiento de cables
- 6 defectoos comunes del aislamiento de PE y cómo prevenirlos
- 7 Qué comprobar antes de comprar equipos de extrusión de aislamiento de PE
- 8 Preguntas frecuentes sobre el aislamiento de cables de polietileno
- 8.1 ¿Se puede utilizar aislamiento de polietileno para cables de alimentación de CA?
- 8.2 ¿Qué rango de temperatura puede soportar el aislamiento del cable de PE?
- 8.3 ¿Por qué se utiliza PE espumado en lugar de PE macizo en los cables de red?
- 8.4 ¿Cómo puede una planta de cables juzgar rápidamente la calidad del aislamiento de PE durante la producción?
- 8.5 ¿Es necesario secar el compuesto aislante de PE antes de la extrusión?
Si quita la cubierta exterior de un cable de red Cat 6, una línea de datos USB o un cable de control de bajo voltaje, es muy probable que el aislamiento de color de cada conductor de cobre sea polietileno (educación física). El aislamiento de alambre de polietileno es una capa de polímero sólido o espumado extruido alrededor de un conductor para mantener las señales eléctricas aisladas y mantener una impedancia, resistencia de aislamiento y capacitancia consistentes a lo largo de toda la longitud del cable. La respuesta directa a por qué los ingenieros siguen eligiendo PE es la siguiente: combina una constante dieléctrica baja de aproximadamente 2,26 a 1 MHz con un factor de disipación inferior a 0,0005 y una resistividad de volumen superior a 10. 16 ohmios-cm y un amplio rango de funcionamiento de -40 °C a 70 °C, todo ello con una densidad y un coste inferiores a los de la mayoría de las alternativas.
En la fabricación de cables, el aislamiento de polietileno se aplica con una línea de extrusión. El compuesto de PE se funde mediante una extrusora de un solo tornillo, se fuerza a través de una matriz de cruceta sobre el conductor en movimiento y se enfría en una cubeta de agua para formar una pared suave y concéntrica. Se utiliza la misma familia de materiales para las chaquetas, pero es en las capas aislantes donde los compuestos de PE enfrentan los requisitos más estrictos en cuanto a espesor de pared, concentricidad, estructura de celdas de espuma y limpieza.
Por qué el polietileno es la opción predeterminada para el aislamiento de conductores
El polietileno ha mantenido la posición líder en aislamiento de conductores durante décadas, y las razones son más mensurables que anecdóticas. Cuando los ingenieros de diseño comparan materiales aislantes, observan los siguientes valores:
- Estabilidad eléctrica - El PE sólido mantiene una constante dieléctrica entre 2,25 y 2,35 a 1 MHz y un factor de disipación tan bajo como 0,0002, lo que mantiene baja la pérdida de señal en cables coaxiales y de par trenzado.
- Resistencia de aislamiento - resistividad de volumen superior a 10 16 ohm-cm produce una corriente de fuga muy baja, lo que es importante tanto para la seguridad del operador como para preservar la integridad de la señal en ambientes húmedos.
- Resistencia a la humedad - El PE absorbe menos del 0,01 por ciento de agua en peso según la prueba de inmersión estándar de 24 horas, por lo que las propiedades eléctricas se mantienen estables dentro de ductos, conductos e instalaciones enterradas directamente.
- Peso y coste del material. - La densidad del PE oscila entre 0,918 y 0,965 g/cm³, por lo que cada kilómetro de conductor aislado consume menos polímero que el PVC, que normalmente se sitúa entre 1,2 y 1,5 g/cm³.
- Sin migración de plastificante - El PE no está compuesto con plastificantes líquidos, por lo que las dimensiones, la flexibilidad y el rendimiento eléctrico no varían con el tiempo como lo hacen algunas formulaciones de PVC flexible.
- Reciclabilidad - El PE es un termoplástico, por lo que los desechos iniciales y el aislamiento fuera de especificación se pueden granular y reprocesar, lo que reduce el desperdicio de material en las plantas de cables.
Tipos de compuestos de PE utilizados para aislamiento de cables
El "aislamiento de alambre de polietileno" no es un solo material. Los proveedores de compuestos clasifican el PE por densidad, estructura molecular y capacidad de formación de espuma, y cada tipo cambia el comportamiento del cable en el campo. La siguiente tabla resume los grados de PE más comunes utilizados en la extrusión de aislamiento.
| grado de educación física | Rango de densidad (g/cm³) | Constante dieléctrica | Uso típico de cable |
|---|---|---|---|
| PEBD | 0,918 - 0,925 | 2.26 | Cables LAN, núcleos coaxiales, cables de control. |
| LLDPE | 0,915 - 0,930 | 2.27 | Cables flexibles donde se requiere resistencia a las grietas por tensión |
| PEMD | 0,926 - 0,940 | 2.28 | Cables de comunicación, cables de bajada para exteriores. |
| PEAD | 0,941 - 0,965 | 2.32 | Cables telefónicos, cables verticales, áreas de abrasión severa |
| PE espumable (químico) | resina base 0,92 | 1,3 - 1,6 después de la formación de espuma | Cables de datos Cat 5e/6/6A, núcleos coaxiales |
Para los cables de datos y comunicaciones, el PE espumable se ha convertido en la opción dominante. Las células de gas dispersas en el aislamiento reducen la constante dieléctrica efectiva, lo que mejora directamente la velocidad de propagación y reduce la atenuación. Para cableado de máquinas y cables de electrodomésticos, el LDPE o MDPE sólido es más común porque las paredes delgadas son más fáciles de controlar y las propiedades mecánicas son más predecibles.
Propiedades eléctricas y mecánicas clave del aislamiento de polietileno
Un diseñador de cables lee una hoja de datos de un compuesto de PE de manera diferente a un operador de extrusora. Los cuatro números siguientes deciden la mayoría de las decisiones de diseño: constante dieléctrica, factor de disipación, resistividad del volumen y rigidez dieléctrica. El resto de la hoja de datos, incluida la densidad y el rango de temperatura, afecta cómo se debe configurar la línea.
| Propiedad | Valor típico | Por qué es importante |
|---|---|---|
| Constante dieléctrica (1 MHz) | 2,25 - 2,35 sólidos | Los valores más bajos significan una capacitancia más baja y una velocidad de señal más rápida |
| Factor de disipación (1 MHz) | 0,0002 - 0,0005 | Los valores bajos reducen la atenuación de la señal de alta frecuencia. |
| resistividad del volumen | Por encima de 10 16 ohm-cm | Mantiene baja la corriente de fuga en condiciones húmedas o polvorientas. |
| Rigidez dieléctrica | 18 - 28 kV/mm | Determina el voltaje máximo que puede soportar el aislamiento. |
| Temperatura de servicio continuo | -40°C a 70°C | Limita el uso de PE en ambientes cálidos sin reticulación |
| Absorción de agua (24 h) | Por debajo del 0,01% | Protege el rendimiento eléctrico en instalaciones de alta humedad. |
La conclusión práctica es sencilla: si un cable debe funcionar en un compartimento de motor con calefacción, en un entorno industrial caluroso o en una aplicación de alta tensión superior a 1 kV, el aislamiento de PE sólido alcanza su límite. En esos casos, el fabricante de cables cambia la familia de compuestos en lugar de intentar llevar el PE más allá de su ventana de diseño.
Cómo se aplica el aislamiento de polietileno: extrusión sólida, de espuma y en tándem
El método de extrusión determina si el aislamiento terminado cumple con los objetivos mecánicos, de impedancia y capacitancia escritos en las especificaciones del cable. El polietileno se puede aplicar de tres formas prácticas y cada una requiere una configuración de línea diferente.
Extrusión de PE sólido para cables de pared delgada y de uso general
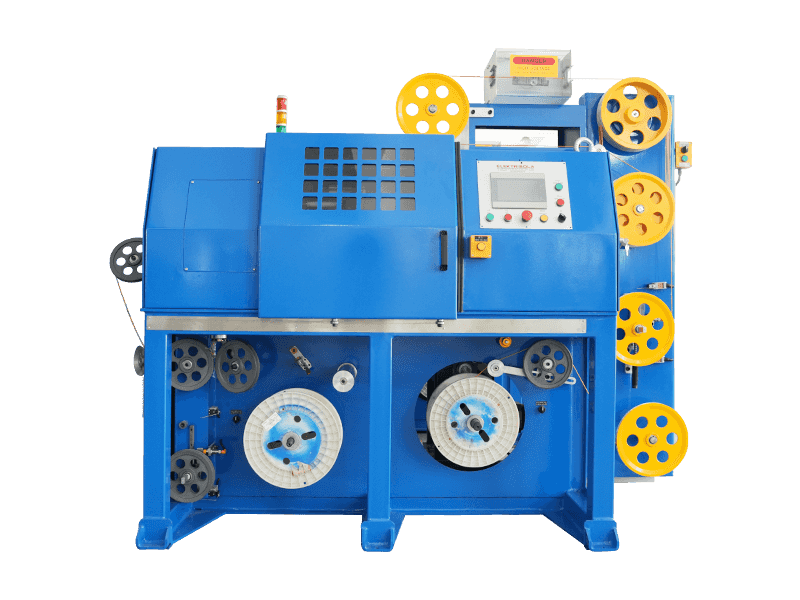
En la extrusión sólida, el compuesto de PE se plastifica mediante una extrusora de un solo husillo con una relación L/D entre 24:1 y 28:1. El perfil de temperatura del barril suele oscilar entre 150 °C y 210 °C, dependiendo del índice de fluidez del compuesto. El PE fundido fluye a través de una cruceta, aterriza sobre el conductor precalentado y luego ingresa a un canal de agua donde se congela formando una pared uniforme. Los instrumentos críticos posteriores son un medidor de diámetro láser, un monitor de capacitancia y un probador de chispa que detecta poros a toda velocidad de línea. Para las plantas de cables que producen aislamiento de PVC/PE/PP/PU con cambios frecuentes de material, una línea de núcleo sólido con fácil acceso a tornillos y cilindros brinda el cambio más rápido de un trabajo a otro.
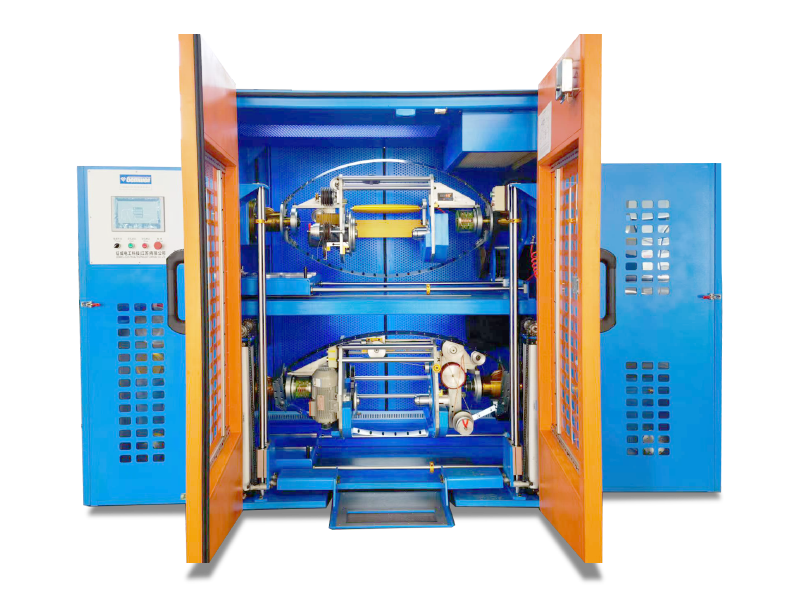
 Línea de extrusión de aislamiento de alambre de núcleo sólido de PVC/PE/PP/PU Esta línea admite aislamiento de núcleo sólido para cables electrónicos y de señal con cambio rápido entre materiales, diseñada para plantas que necesitan una tolerancia de diámetro estable y una calidad de extrusión constante en cambios de trabajo frecuentes. Ver producto →
Extrusión de PE espumado para cables de red y coaxiales.
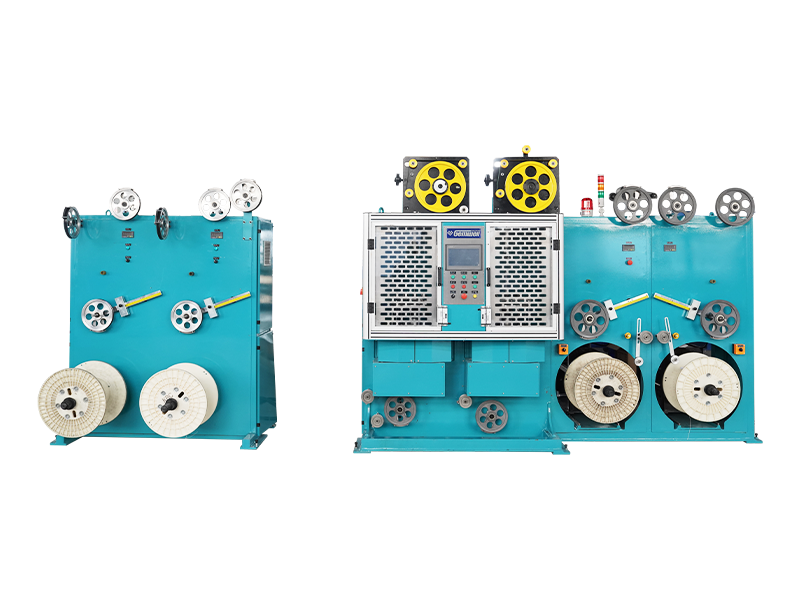
El aislamiento de alambre de polietileno espumado se fabrica mezclando un agente espumante químico con el compuesto de PE antes de la extrusión. El agente espumante se descompone dentro del termofusible y crea millones de pequeñas células, lo que reduce la constante dieléctrica de aproximadamente 2,26 a 1,3 - 1,6. Una constante dieléctrica más baja mejora directamente el retardo de propagación y la atenuación, razón por la cual los cables de datos y cables coaxiales de alta categoría dependen de la espuma de PE. El desafío es la uniformidad de las células: si el perfil de temperatura a lo largo del cilindro y la matriz varía, las células crecen de manera desigual y la capacitancia varía metro a metro. Una línea dedicada de aislamiento de espuma química resuelve este problema al brindar una zonificación de temperatura precisa y una sección de enfriamiento más larga.
Línea de aislamiento de alambre con núcleo de espuma química para PE/PP/PU Diseñada para aislamiento de espuma que reduce la constante dieléctrica y la atenuación de la señal, esta línea ofrece un control preciso de la temperatura dentro de ±1°C y admite extrusión de doble capa para agregar una capa sólida sobre la frágil capa de espuma. Ver producto → Líneas de conexión en tándem y en serie para producción de alta velocidad
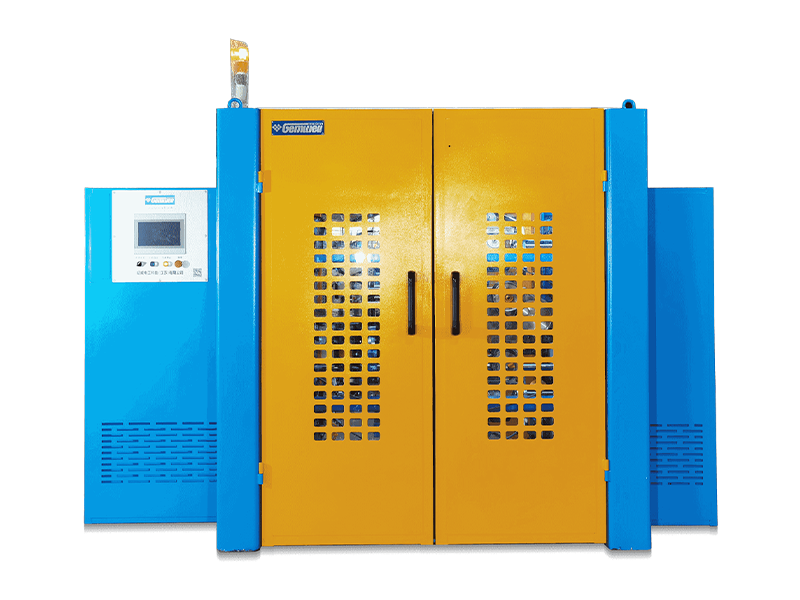
Las líneas de extrusión de PE en tándem colocan dos o más extrusoras en secuencia para que se apliquen múltiples capas de aislamiento sin rebobinar el núcleo. Este diseño es común para cables de datos de pares trenzados, donde se aplican una capa de PE sólido y una capa de espuma en una sola pasada. El beneficio es que la adhesión y concentricidad de capa a capa se mantienen mientras el conductor aún está alineado, y la velocidad de la línea se rige por la capacidad de enfriamiento y la tensión de recogida en lugar de por cuántas veces se ha rebobinado el cable. Puede leer más sobre cómo se ensamblan las extrusoras en una línea inspeccionando la disposición de la caja de engranajes, el tornillo y el cilindro que se describe en detalle en la página de configuración de piezas del extrusor .
Polietileno versus PVC, XLPE y FEP para aislamiento de cables
La mayoría de las preguntas sobre selección de materiales en las fábricas de cables se reducen a cuatro candidatos: PE, PVC, XLPE y FEP/PFA. La siguiente comparación se basa en los valores típicos de los proveedores de compuestos y en las condiciones de prueba estándar.
| Materiales | Constante dieléctrica | factor de disipación | Rango de temperatura | Uso típico |
|---|---|---|---|---|
| PE | 2,25 - 2,35 | 0,0002 - 0,0005 | -40°C a 70°C | Datos, teléfono, control, coaxial |
| PVC | 3,0 - 5,0 | 0,05 - 0,10 | -20°C a 70°C | Cables de construcción, cables flexibles, alimentación/control. |
| XLPE | 2.3 | 0.001 | -40°C a 90°C | Cables de alimentación de media tensión |
| FEP/PFA | 2.0 - 2.1 | 0.0001 | -65°C a 200°C | Alta temperatura, alta frecuencia, aeroespacial |
La conclusión para un fabricante de cables es práctica: elija PE sólido cuando la integridad de la señal y el costo sean más importantes en un rango de temperatura normal; cambiar al PVC cuando la flexibilidad y el bajo costo de herramientas sean una prioridad; pasar a XLPE solo cuando la línea deba soportar temperaturas elevadas del conductor; y reserve FEP/PFA para ambientes donde nada más puede tolerar el calor.
defectoos comunes del aislamiento de PE y cómo prevenirlos
Las fábricas de cables que utilizan aislamiento de PE ven el mismo conjunto de defectos repetidamente. Conocer la causa y la corrección antes de iniciar una orden de producción ahorra material y tiempo de la máquina.
| Defect | Síntoma | causa probable | Corrección |
|---|---|---|---|
| fractura por fusión | Superficie rugosa como piel de naranja | Velocidad de corte excesiva o baja temperatura del cabezal | Disminuir la velocidad de la línea o aumentar la temperatura del troquel. |
| morir babear | Depósitos gruesos en el labio del troquel | PE degradado adherido al labio del troquel | Limpiar el troquel periódicamente; comprobar si hay puntos calientes |
| Variación de diámetro | Cambio de capacitancia e impedancia. | Cabrestante inestable que tira o temperatura de fusión | Verificar la tensión de tensión y el control de la zona de calentamiento. |
| Células de espuma desiguales | Picos de capacitancia a lo largo del cable | Desajuste en la temperatura de descomposición del agente espumante | Estabilizar el perfil del cañón; verificar la dosis del compuesto |
| Problemas de adhesión de conductores | El PE se desprende del cobre al pelarlo | Conductor frío o superficie de cobre oxidado. | Aumentar la temperatura del precalentador del conductor. |
La mayoría de estos defectos no provienen de una mala química de los polímeros. Provienen de un control de temperatura inestable, de una geometría de tornillo desgastada o de fluctuaciones de tensión. Es por eso que la rutina de mantenimiento de una línea de extrusión es tan importante como la fórmula del compuesto; El enfoque recomendado es seguir un protocolo documentado. cronograma de operación, mantenimiento y reparación para cada unidad extrusora.
Qué comprobar antes de comprar equipos de extrusión de aislamiento de PE
Una nueva línea de aislamiento de PE es una inversión a largo plazo, por lo que la decisión sobre el equipo debe basarse en los compuestos que utilizará, los tipos de cables que planea producir y las velocidades de línea que requiere su sistema de calidad. La siguiente lista de verificación cubre las decisiones más importantes a nivel de máquina.
- Geometría del tornillo y relación L/D - El aislamiento de PE exige un tornillo diseñado para una fusión de cizallamiento medio. Un cilindro L/D de 24:1 a 28:1 con un tornillo tipo barrera proporciona un mayor rendimiento y una mejor uniformidad de fusión que un tornillo de PVC de uso general.
- Número de zonas de temperatura - al menos cinco o seis zonas independientes de calentamiento y enfriamiento en el cilindro, además de un control separado en la cruceta y el troquel, mantienen la temperatura de la masa fundida lo suficientemente estable para la producción de PE espumado.
- Diseño de crucetas y herramientas. - una cruceta aerodinámica y de bajo volumen reduce el tiempo que el PE pasa a la temperatura de fusión y minimiza la baba del troquel, lo cual es especialmente importante para aplicaciones de cambio de color.
- Paquete posterior - verificar que el canal de enfriamiento sea lo suficientemente largo para la velocidad de la línea objetivo y que el cabrestante, el bailarín y el tensor puedan mantener la tensión dentro de la estrecha tolerancia necesaria para el aislamiento de paredes delgadas.
- Capacidad de formación de espuma - si planea fabricar cables Cat 6 o coaxiales, la línea debe aceptar una alimentación de masterbatch de agente soplador químico y mantener la ventana estrecha de tamaño de celda requerida para una capacitancia estable.
- Automatización y control de circuito cerrado. - Los medidores de diámetro láser y los monitores de capacitancia deben estar vinculados a la velocidad del tornillo para corregir las desviaciones antes de que se produzca una sección larga de chatarra.
- Acceso de mantenimiento - Las cubiertas del cilindro con bisagras, los tornillos fácilmente extraíbles y los circuitos de refrigeración claramente marcados reducen el tiempo necesario para la limpieza entre PE y otros compuestos.
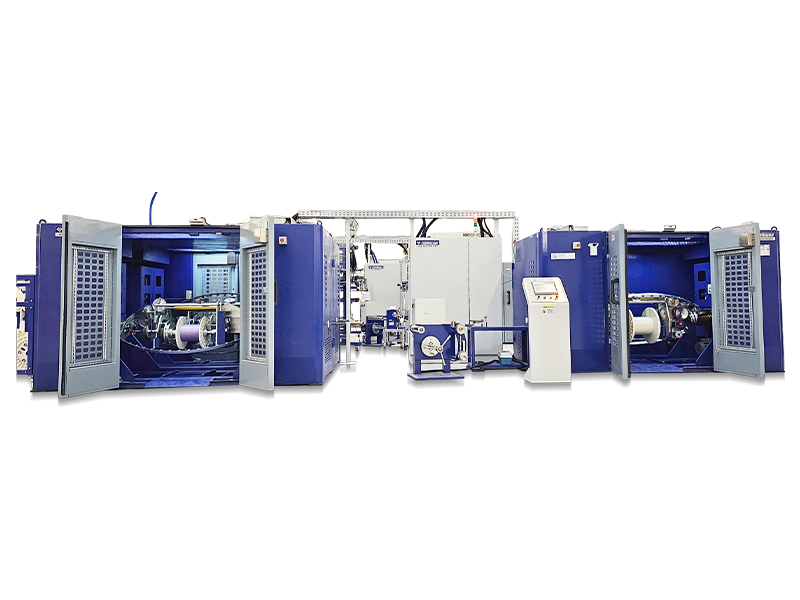
Para la producción de cables de datos de alta velocidad, muchas plantas eligen una línea de aislamiento de conexión en serie de PE/PP dedicada para que cada capa se aplique con su propio perfil de temperatura. Puede comparar las configuraciones disponibles en el Sección de máquina de extrusión de aislamiento de alambre. para hacer coincidir el diseño de la línea con la gama de cables que realmente fabrica.
Línea de extrusión de aislamiento de cables serie PE/PP de alta velocidad Esta línea integrada en serie combina trefilado, recocido y extrusión de cobre para aislar conductores de inmediato, evitando la oxidación y manteniendo un rendimiento de transmisión consistente en tiradas largas de producción para cables de señal de alta velocidad. Ver producto → Preguntas frecuentes sobre el aislamiento de cables de polietileno
¿Se puede utilizar aislamiento de polietileno para cables de alimentación de CA?
Sí, para cables de bajo voltaje de hasta aproximadamente 1 kV, el PE proporciona una corriente de fuga baja y una buena resistencia a la humedad. Para cables de alimentación de media y alta tensión, la industria generalmente pasa a XLPE, que es PE reticulado con una clasificación de temperatura de conductor continuo más alta. Por lo tanto, la decisión se basa en la temperatura máxima del conductor y la clase de voltaje, no en el nombre de la resina base.
¿Qué rango de temperatura puede soportar el aislamiento del cable de PE?
Los grados estándar de PE sólido están clasificados para servicio continuo entre -40 °C y 70 °C. Algunos grados de HDPE toleran picos a corto plazo cerca de 80 °C, pero si el cable sufrirá un calor sostenido por encima de ese nivel, la elección correcta es XLPE, FEP/PFA o aislamiento de silicona. Exceder la temperatura nominal acelera la oxidación y hace que el polímero se vuelva quebradizo.
¿Por qué se utiliza PE espumado en lugar de PE macizo en los cables de red?
El PE espumado contiene millones de células de gas que reducen la constante dieléctrica de aproximadamente 2,26 a 1,3 - 1,6. Una constante dieléctrica más baja reduce la capacitancia por unidad de longitud, mejora la velocidad de propagación de la señal y reduce la atenuación, que son exactamente las propiedades que necesitan los cables Cat 6, Cat 6A y coaxiales. La desventaja es que la extrusión de espuma requiere un control de temperatura más estricto que la extrusión sólida.
¿Cómo puede una planta de cables juzgar rápidamente la calidad del aislamiento de PE durante la producción?
Tres instrumentos en línea brindan una imagen casi inmediata: un medidor de diámetro láser para medir el diámetro exterior y la concentricidad, un monitor de capacitancia para la uniformidad del aislamiento en líneas de espuma y un probador de chispa para detectar poros. Si el diámetro exterior se mantiene dentro de las especificaciones de impresión y el valor de capacitancia no varía, el aislamiento casi siempre es aceptable. Fuera de línea se puede comprobar con una breve muestra la suavidad de la superficie y la adherencia al conductor.
¿Es necesario secar el compuesto aislante de PE antes de la extrusión?
A diferencia del nailon o el PET, el PE casi no absorbe humedad, por lo que el secado rutinario de la tolva no es obligatorio. La precaución importante es almacenar el compuesto en condiciones secas y evitar la condensación de los gránulos fríos que ingresan a un barril caliente. Si aparecen problemas de humedad, generalmente se deben a fugas en los sellos de enfriamiento o al almacenamiento húmedo, no al PE en sí.