Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体
 Categoría de productos

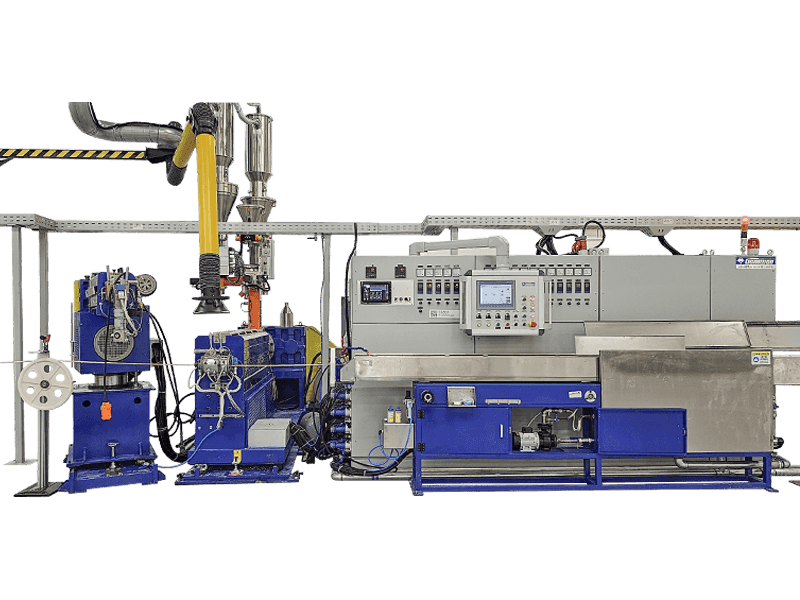
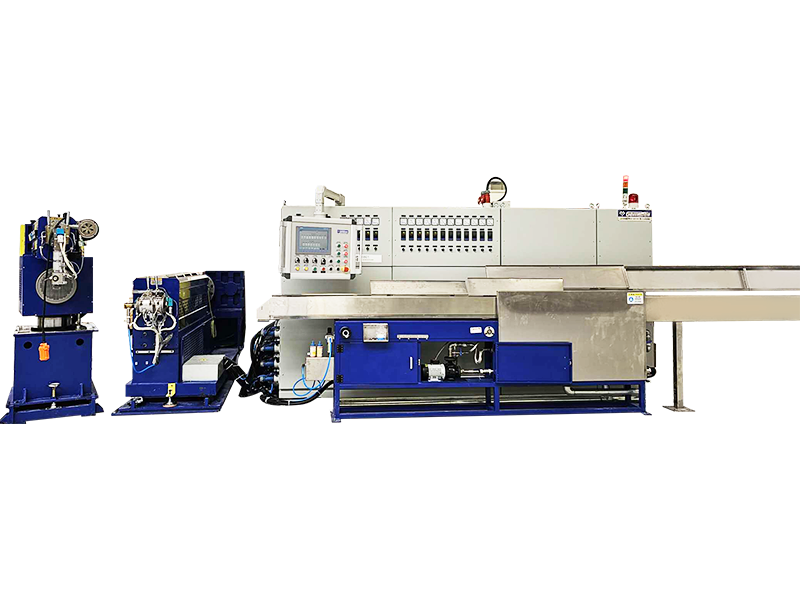
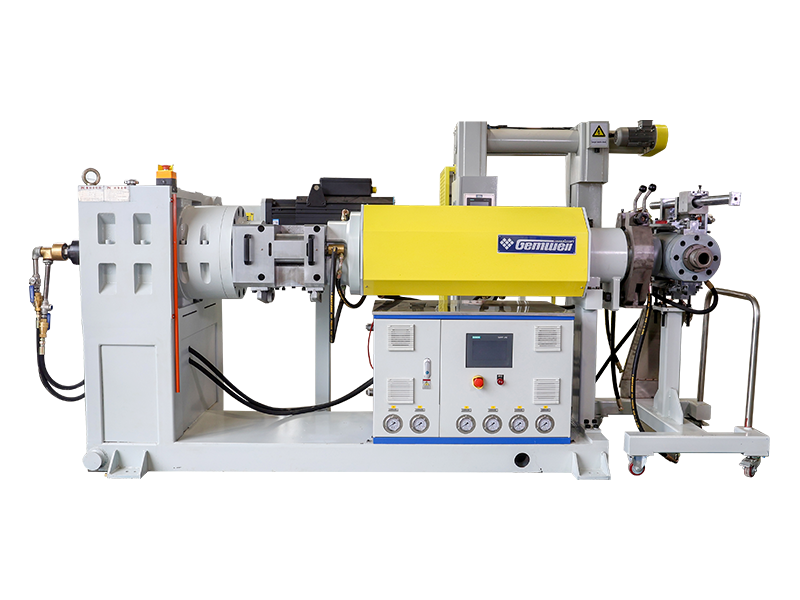
La extrusión de la vaina es cubrir el alambre retorcido con una manga anular. La capa de la vaina juega un papel importante en la fijación de la estructura física interna de los cables de núcleo múltiples y proporcionar protección de aislamiento externo. La capa de cable de la vaina exterior está en contacto directo con objetos externos. Su resistencia mecánica, características eléctricas, protección del medio ambiente, resistencia a la fatiga, resistencia a la intemperie, etc. varían según el campo de aplicación. Para satisfacer los requisitos de necesidad, la extrusión de la vaina comúnmente utilizada tiene los siguientes tipos: de acuerdo con los diferentes requisitos de protección ambiental del material de la vaina, se divide en extrusión de material no tóxico ecológico y extrusión de material de protección no ambiental; De acuerdo con los diferentes requisitos de resistencia al fuego y retardantes de la llama de la capa de la vaina, se divide en extrusión de retardante de llama sin halógeno de humo y extrusión de material de retardante no denominativo (es decir, material convencional) de extrusión; Según diferentes niveles de voltaje, se divide en extrusión de la cubierta exterior de alambre de bajo voltaje de tamaño pequeño y extrusión de la capa externa de cable de alimentación de alto voltaje de medio de alto voltaje. De acuerdo con los diferentes procesos de moldeo de solidización de la capa de la vaina después de la extrusión, se divide en molduras de enfriamiento del tanque de agua ordinario y molduras de reticulación de túnel de secado de alta temperatura (u otros métodos de reticulación). Según diferentes campos de aplicación de alambre, se divide en extrusión de envoltura de alambre y extrusión de envoltura de cables.

Tiempo de establecimiento

Área de construcción (m²)

Número de empleados

Propiedad intelectual
Una fábrica madura con la que puedes contar
 2026-10-19
 Webmaster
En la parte trasera de cada router hay al menos un puerto con forma de toma de teléfono ancha, y el cable que encaja en él es un cable ethernet . En términos sencillos, un cable Ethernet es
Leer más +
2026-10-12
Webmaster
La respuesta directa: lo que debe esperar de una máquina de sección transversal para trenzado de alambre de cobre Una máquina de sección transversal para trenzado de alambre de cobre se juzga p
Leer más +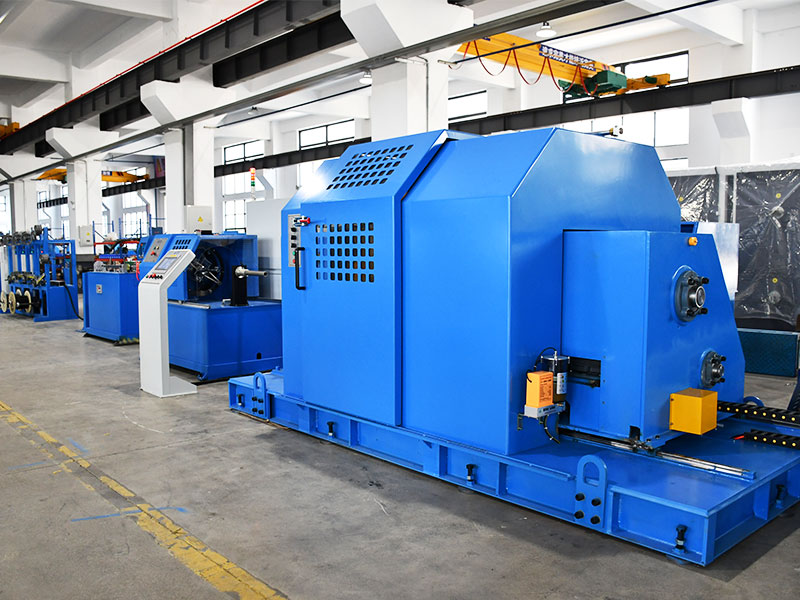
2026-10-05
Webmaster
¿Qué es una máquina de extrusión de alambre de precisión? Una máquina de extrusión de alambre de precisión es una línea de producción que funde resina polimérica, la alimenta a través d
Leer más +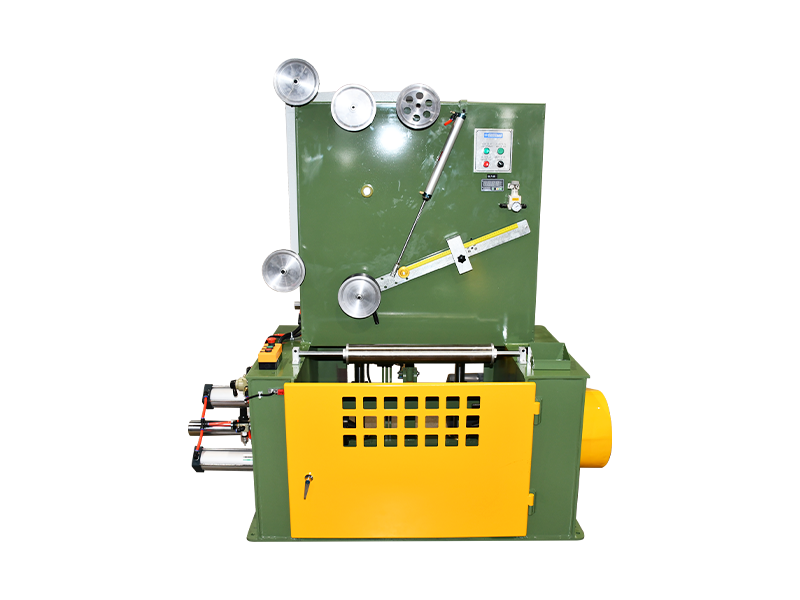
2026-09-29
Webmaster
Cable China 2026 | Conclusión exitosa, un nuevo viaje juntos Vea los aspectos más destacados de Wire China 2026, donde los profesionales de la industria se reunieron par
Leer más +
2026-09-28
Webmaster
Elegir una máquina extrusora de cables es una decisión que se basa en algunas duras verdades: la máquina debe coincidir con su conjunto de materiales, la velocidad de su línea y su presupuesto de tol
Leer más +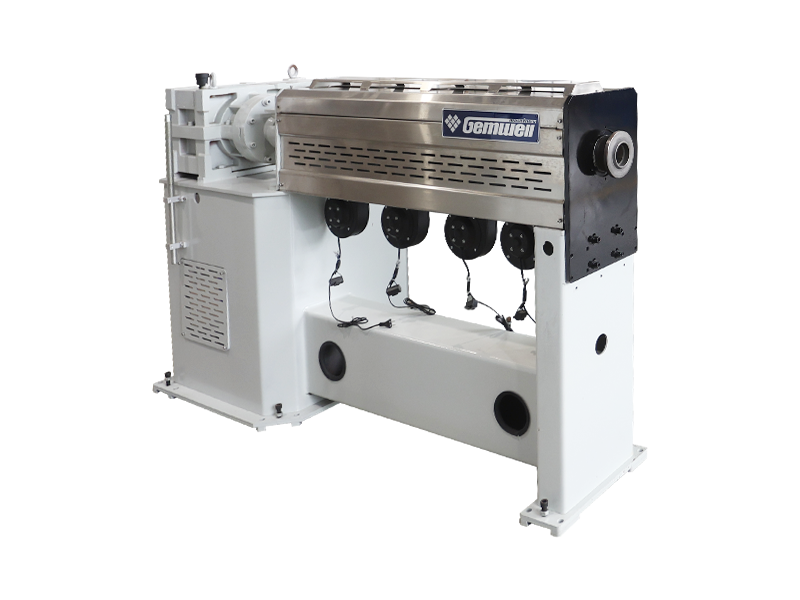
A Máquina extrusora de revestimientos de cables y alambres es la línea que pone la cubierta exterior en un núcleo de cable terminado. Toma los conductores aislados o agrupados, los envuelve en una capa de termoplástico fundido como PVC, educación física, un compuesto libre de halógenos o nailon, enfría esa capa, la mide y enrolla el cable en una bobina. La línea cubre el desenrollado, la extrusora, la cruceta, el canal de enfriamiento, el transporte y la recogida, por lo que una línea de revestimiento se juzga menos por la extrusora sola que por qué tan bien cada unidad se mantiene unida a la velocidad. Este artículo explica cómo funciona la línea, cómo hacer coincidir los ajustes con el compuesto y qué comprobar cuando la chaqueta no queda bien.
La funda es la última capa que se agrega a un cable y no oculta nada. Cualquier oscilación en la tensión, la presión de la masa fundida o el enfriamiento se manifiesta en el diámetro exterior y en el acabado de la superficie. Una línea de revestimiento es en realidad una cadena de seis trabajos:
Gemwell Electrical Technology Co., Ltd cuenta con un equipo técnico que va desde el departamento de diseño hasta el departamento de producto, con 26 años de experiencia en la industria de maquinaria de alambres y cables. . Esto es importante aquí porque una falla en el revestimiento rara vez permanece dentro de una unidad. Una queja sobre el espesor de la pared puede provenir del desenrollado, la matriz o el transporte, por lo que es útil contar con personas que entiendan toda la línea en lugar de solo una parte de ella.
Los cilindros del extrusor normalmente están configurados con un perfil ascendente: más frío en la alimentación y más cálido hacia el troquel, por lo que el compuesto se funde gradualmente en lugar de recibir un impacto. El siguiente cuadro muestra un perfil ilustrativo para PVC y educación física. Úselo como punto de partida y tome los puntos de ajuste finales de la hoja de datos de su proveedor de compuestos.
Perfiles ilustrativos de temperatura del barril en grados Celsius, basados en rangos de procesamiento típicos para cada material. Los puntos de ajuste reales dependen del grado del compuesto, el diseño del tornillo y la velocidad de la línea.
La elección del compuesto cambia más que lo que entra en la tolva. Cada material se funde, fluye y se enfría a su manera, y el tornillo, las zonas de temperatura y la sección de enfriamiento deben seguirlo. Gemwell Electrical Technology Co., Ltd fue fundada en 2005 y diseña, fabrica y vende equipos de alambres y cables a clientes en más de 40 países , entre ellos Estados Unidos, Canadá, México, Alemania, Italia, India, Tailandia y Rusia. Los clientes de esos mercados utilizan compuestos y construcciones de cables bastante diferentes, por lo que una línea que solo se adapta a un material tiene un uso limitado. Un breve resumen de los cuatro materiales de chaqueta más comunes:
Comparación cualitativa general en una escala de 1 a 5, donde 5 es la más fuerte. Las puntuaciones son relativas y reflejan un comportamiento típico; las formulaciones específicas varían.
PVC: 150-185°C
LSZH: 140-180°C
educación física: 160-220ºC
Nailon: 220-260°C
El procesamiento aproximado de la fusión varía en grados Celsius, dibujado en una escala de 120 en el borde izquierdo a 280 en el borde derecho. Siga siempre la hoja de datos de su proveedor de compuestos.
Cuando esté listo para comparar configuraciones para un compuesto en particular, nuestro Máquina extrusora de revestimientos de cables y alambres La página muestra la gama que construimos.
La mayoría de los defectos de la funda que llegan al cliente se remontan a dos áreas: cómo se enfrió la funda y cómo se alimentó el núcleo. Las paredes gruesas de PE son un buen ejemplo. Si la piel exterior se congela en agua fría inmediatamente, el interior se enfría más tarde y se encoge detrás de ella, lo que puede dejar huecos o tensión incorporada. Bajar la temperatura del agua a través de varios canales permite que la pared se asiente de manera más uniforme.
Temperaturas del agua ilustrativas para una sección de enfriamiento de cuatro canales sobre una gruesa funda de polietileno. Los ajustes reales dependen del espesor de la pared y la velocidad de la línea.
| Síntoma | causa probable | primer cheque |
|---|---|---|
| Superficie rugosa como piel de tiburón | Derretir o morir demasiado frío, o la velocidad de la línea es demasiado alta para el compuesto | morir temperature and screw speed |
| Burbujas o huecos en la pared. | Humedad in the compound, or overheating | Secado del material y temperatura del barril. |
| Espesor de pared desigual | Cruceta centrada o tensión central inestable | Ajuste de centrado y tensión de desenrollado. |
| El diámetro varía a lo largo del cable. | La velocidad del tornillo y la velocidad de arrastre no coinciden | Sincronización de velocidad y retroalimentación de calibre |
Ninguna de estas comprobaciones es exótica, por lo que la puesta en servicio merece tiempo real. Antes de enviarse, cada máquina de Gemwell Electrical Technology Co., Ltd pasa por un riguroso proceso de prueba y calibración de una semana de duración para garantizar una buena estabilidad y rendimiento, por lo que los conceptos básicos anteriores ya se han trabajado antes de que la máquina llegue al piso.
Por lo general, la masa fundida se enfría demasiado o el compuesto se corta con más fuerza de lo que le gustaría. Aumente la temperatura del dado en pequeños pasos, confirme que el compuesto esté seco y verifique que la superficie del dado esté limpia antes de tocar la velocidad del tornillo. Si la superficie sólo se rompe más allá de cierta velocidad, esa velocidad suele ser el límite práctico para ese compuesto y muere.
Elija tubos si la cubierta tiene que desprenderse fácilmente y quedar holgada alrededor del núcleo. Elija herramientas de presión si los núcleos están trenzados juntos y los espacios deben llenarse para obtener un cable redondo y compacto. La respuesta depende de la construcción del cable, así que decídala antes de especificar la máquina.
Puede, pero planifique la purga entre materiales y para diferentes ajustes de temperatura. Un tornillo que se adapta al PVC no siempre es la mejor opción para el PE, así que cuéntenos cada compuesto que espera utilizar cuando hable sobre la máquina.
Gemwell Electrical Technology Co., Ltd se compromete a respuesta las 24 horas cuando un cliente informa un problema con una máquina. Cada máquina lleva un garantía de calidad de un año y el servicio de soporte de por vida continúa una vez finalizado ese período.
Sí. Damos la bienvenida a los agentes que crean empresas para vender nuestras máquinas en nuestro nombre, para beneficio mutuo. Envíenos los detalles de su mercado y podremos hablar sobre cómo funcionaría.
Nuestro enfoque se reduce a la innovación tecnológica, calidad estable, fabricación de precisión y servicio considerado, con cada detalle bien hecho. Cuando un cliente tiene éxito, nosotros también.
 Personalizado Máquina de extrusión de envoltura de cable y cable Fabricantes