Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体



Contenido
- 1 ¿Qué es el aislamiento XLPE y por qué la reticulación lo cambia todo?
- 2 Cómo se compara el aislamiento XLPE con otros compuestos aislantes
- 3 Propiedades clave de XLPE que impulsan el diseño del cable
- 4 Tres rutas de enlace cruzado para crear XLPE
- 5 Extrusión de aislamiento XLPE: proceso y equipo
- 6 Revestimiento y finalización de un cable basado en XLPE
- 7 Defectos comunes del aislamiento XLPE y cómo prevenirlos
- 8 Qué buscar al elegir una línea de extrusión de aislamiento XLPE
- 9 Preguntas frecuentes sobre el aislamiento XLPE
- 9.1 ¿Cuál es la diferencia entre el aislamiento XLPE y el PE normal?
- 9.2 ¿Se puede extruir XLPE en una extrusora de PE estándar?
- 9.3 ¿Cuál es la temperatura máxima de funcionamiento del aislamiento XLPE?
- 9.4 ¿Qué es la distribución de agua en cables XLPE?
- 9.5 ¿Se utiliza también aislamiento XLPE en cables de baja tensión?
El aislamiento XLPE existe por una razón: el polietileno común no puede resistir cuando un cable se calienta. La reticulación reconecta la estructura del polímero para que el material deje de fundirse, mantenga su integridad eléctrica y resista una Temperatura del conductor continuo de 90 °C. con picos de cortocircuito de hasta 250°C. Si fabrica cables de alimentación, cableado para automóviles o cables de control industrial, XLPE es el punto de referencia con el que compara cualquier otro aislamiento. Esta guía cubre qué es el aislamiento XLPE, cómo funciona, cómo se extruye y qué evaluar al elegir una línea de extrusión.
¿Qué es el aislamiento XLPE y por qué la reticulación lo cambia todo?
XLPE significa polietileno reticulado. La materia prima es un polietileno con buena fluidez y limpieza, generalmente procesado a temperaturas de fusión inferiores a 150°C. Después de la extrusión, el cable pasa por una etapa de curado que une cadenas de polímeros separadas en una red tridimensional. Ese único cambio convierte un termoplástico en un termoestable.
El PE termoplástico se ablanda cuando el conductor se calienta y puede deformarse bajo presión dentro del conducto o conducto. XLPE mantiene su forma porque la red entrecruzada mantiene unidas las cadenas de polímero. El resultado práctico es un cable que puede calentarse más, transportar más corriente para el mismo tamaño de conductor y soportar condiciones de sobrecarga sin colapsar.
Del PE termoplástico a una red termoestable
Durante la reticulación, los sitios activados en las cadenas de polietileno adyacentes forman enlaces covalentes. En el peróxido XLPE, el calor descompone el peróxido de dicumilo por encima de aproximadamente 180 °C para generar radicales libres que crean esos enlaces. En el silano XLPE, la humedad desencadena una reacción de condensación entre las cadenas injertadas de silano. En ambos casos, el material final ya no se funde.
Los indicadores estándar de una reacción de reticulación exitosa incluyen Alargamiento en caliente inferior al 175 % a 200 °C (IEC 60811-507) y un contenido de gel normalmente superior al 70-80%. Si el grado de reticulación es insuficiente, el aislamiento conserva la memoria térmica y puede deformarse a altas temperaturas.
Donde el aislamiento XLPE se gana la vida
El aislamiento XLPE es dominante en cables de distribución de media tensión de aproximadamente 6 kV a 35 kV, y también funciona bien en cables de alta y extra alta tensión de hasta 500 kV. Los cables de construcción de bajo voltaje, los cables de minería, los cables de a bordo, los cables de baterías de automóviles y los cables de parques eólicos también especifican XLPE cuando la aplicación exige un funcionamiento a 90 °C o una mejor tolerancia a la sobrecarga.
Cómo se compara el aislamiento XLPE con otros compuestos aislantes
Elegir un material aislante implica equilibrar la clasificación térmica, las propiedades dieléctricas, la flexibilidad y el costo. La siguiente tabla compara los materiales que se ven con más frecuencia en las líneas de extrusión.
| Compuesto aislante | Calificación del conductor continuo | Pico de cortocircuito | Permitividad relativa a 20°C | Aplicación de cable típica |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0–8,0 | Cables flexibles y cables de construcción de bajo voltaje |
| PE termoplástico | 70°C | 180°C | 2.3 | Cables de baja tensión, mazos de cables aéreos |
| XLPE | 90°C | 250°C | 2,3–2,5 | Distribución, energía, automoción, industrial. |
| EPR | 90°C | 250°C | 2,8–3,2 | Cables mineros, marinos y de energía flexibles |
| TPE/TPU | 90°C a 125°C | Dependiente del compuesto | 3,0–4,5 | Cables flexibles robóticos y de cadena de arrastre |
Propiedades clave de XLPE que impulsan el diseño del cable
Los datos más importantes en una hoja de datos se dividen en tres grupos: eléctricos, térmicos y de envejecimiento a largo plazo. Esto es lo que debe buscar, con los valores típicos que aparecen en las especificaciones compuestas.
- Resistividad de volumen: los compuestos XLPE muestran 10 15 a 10 16 ohm-cm a 20°C, razón por la cual la corriente de fuga se mantiene baja incluso a 90°C.
- Permitividad relativa: alrededor de 2,3 a 2,5 a la frecuencia industrial. Este valor bajo reduce la capacitancia y la pérdida dieléctrica en circuitos de distribución largos.
- Factor de disipación (tan delta): inferior a 0,001 a 20°C y frecuencia industrial en buenos compuestos; los valores más altos indican contaminación o humedad.
- Rigidez dieléctrica: las pruebas a corto plazo en aislamiento XLPE extruido a menudo alcanzan de 20 a 40 kV/mm dependiendo del espesor, la configuración del electrodo y la limpieza del compuesto.
- Clasificación térmica: Temperatura del conductor continuo de 90 °C., 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Resistencia al envejecimiento y al agua: los compuestos XLPE retardantes de árboles (TR-XLPE) añaden aditivos especiales que retardan la formación de árboles electroquímicos en instalaciones húmedas.
Tres rutas de enlace cruzado para crear XLPE
La forma en que se reticula el XLPE cambia el diseño de la línea de producción, la química y los tipos de cables que puede fabricar. Tres rutas dominan el mercado.
Reticulación de peróxido
Peróxido XLPE es el estándar para cables de media y alta tensión. El compuesto contiene peróxido de dicumilo, que se descompone a alta temperatura dentro de un tubo de vulcanización continua (CV) a 350-450 °C con vapor o nitrógeno bajo presión. El cable permanece en el tubo el tiempo suficiente para alcanzar el grado de reticulación requerido. Después del curado, los subproductos de peróxido deben desgasificarse, en algunos diseños durante varios días o incluso semanas, antes de que se pueda terminar el cable.
Reticulación de silano
silano XLPE utiliza un proceso de dos pasos (Sioplas) o de un paso (Monosil). El polietileno se injerta con vinil silano y luego se reticula mediante exposición a agua caliente o vapor. A la extrusión le sigue un baño de curado; Las velocidades de las líneas suelen ser más bajas porque la humedad tiene que difundirse hacia el aislamiento. Este método es popular para cables de bajo voltaje, cables para automóviles y otros productos de pared delgada donde no se justifica la inversión adicional de un tubo CV.
Reticulación por radiación
Un acelerador de haz de electrones impulsa la reacción de reticulación a niveles de dosis controlados, medidos en kiloGray. El XLPE de radiación es adecuado para productos de pared delgada, materiales termocontraíbles y cables especiales que necesitan una reticulación uniforme sin productos químicos de alta temperatura. La dosis, la profundidad de penetración y la velocidad de la línea deben adaptarse cuidadosamente al espesor de la pared aislante.
| Método | gatillo | Equipo de producción | Segmentos de cable típicos |
|---|---|---|---|
| peróxido | Calentar por encima de 180°C y presión | Tubo CV, catenario o vertical. | Cables de alimentación MT/AT |
| Silane | Humedad | Extrusora más cubeta o baño de curado | Cables BT, cables automotrices |
| Radiación | haz de electrones | Acelerador y blindaje | Cables aeroespaciales de pared delgada y termorretráctiles |
Extrusión de aislamiento XLPE: proceso y equipo
La extrusión de aislamiento XLPE tiene un aspecto similar a la extrusión de PE, pero la limpieza y el control de la temperatura son mucho más exigentes. La contaminación de cualquier tipo (compuesto quemado, polvo o partículas metálicas) crea un punto débil que puede provocar un vacío o un árbol bajo tensión eléctrica. Muchas fábricas dedican una extrusora específica a XLPE y la utilizan en un entorno controlado.
La temperatura de fusión debe permanecer dentro de una ventana estrecha, generalmente 120–140°C para silano XLPE de modo que la reticulación comience sólo durante la etapa de curado, no en el barril. La geometría del tornillo, la relación de compresión y el enfriamiento del cilindro influyen en el perfil de temperatura. Un cambiador de malla con malla fina mantiene la masa fundida limpia y ayuda a retener los contaminantes del compuesto entrante.
Para construcciones de media tensión, la extrusión triple coloca una capa semiconductora interna, el aislamiento XLPE y una capa semiconductora externa en una sola operación. El cabezal de aislamiento utiliza un diseño de núcleo liso o ranurado para lograr una interfaz libre de defectos, porque cualquier irregularidad en la interfaz concentra la tensión eléctrica.
Para líneas de aislamiento de cables y alambres de núcleo sólido, una extrusora versátil clasificada para compuestos LSZH, XLPE, TPE y TPU permite a una planta cambiar entre productos sin cambiar toda la línea. La estabilidad de la temperatura, la estricta tolerancia en el espesor de la pared y el rápido cambio de material determinan la cantidad de cable utilizable que puede producir por turno.
Una línea que puede manejar XLPE junto con LSZH, TPE y TPU le brinda flexibilidad cuando los pedidos cambian entre tipos de cables industriales, de construcción y para automóviles. Confirme el diseño del tornillo del extrusor, la precisión del control de temperatura y la velocidad real de la línea para el espesor de pared que necesita antes de comprometerse.
Revestimiento y finalización de un cable basado en XLPE
El aislamiento es sólo la mitad de la historia. La funda exterior protege el núcleo de daños mecánicos, humedad, productos químicos y rayos UV. Los compuestos XLPE también se utilizan como revestimiento cuando se requiere alta resistencia al calor y a la abrasión, mientras que el revestimiento LSZH se especifica en edificios públicos, túneles y barcos para limitar el humo y los gases tóxicos en caso de incendio.
Un cable con aislamiento XLPE y funda XLPE o LSZH puede funcionar de forma continua a 90°C durante toda su vida. Las líneas de revestimiento generalmente funcionan con mayor rendimiento que las líneas de aislamiento porque la pared del revestimiento es más gruesa y los requisitos de calidad de la superficie difieren. Las zonas de temperatura, la velocidad de transporte y la disposición del canal de enfriamiento deben evitar la contracción y mantener la funda concéntrica.
Para un tratamiento más completo de esta etapa, consulte nuestra base de conocimientos de la máquina extrusora de revestimientos de alambres y cables antes de especificar su línea.
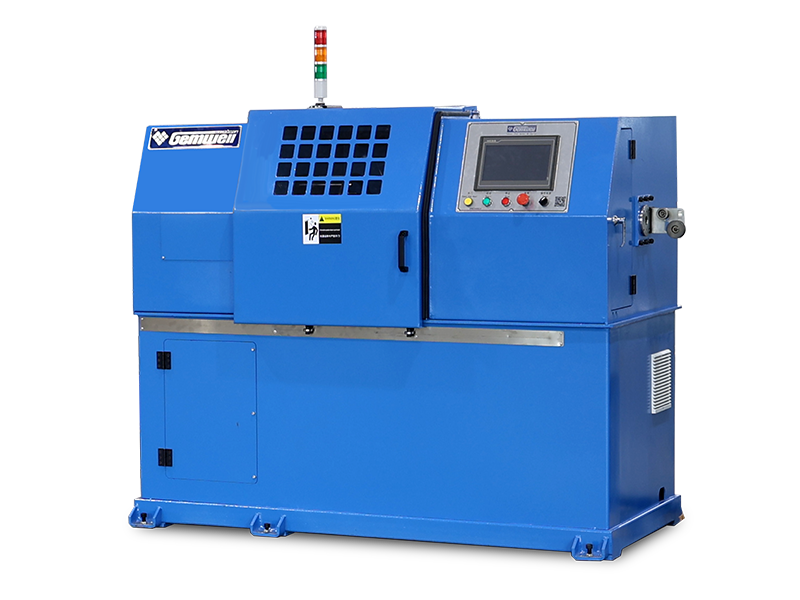
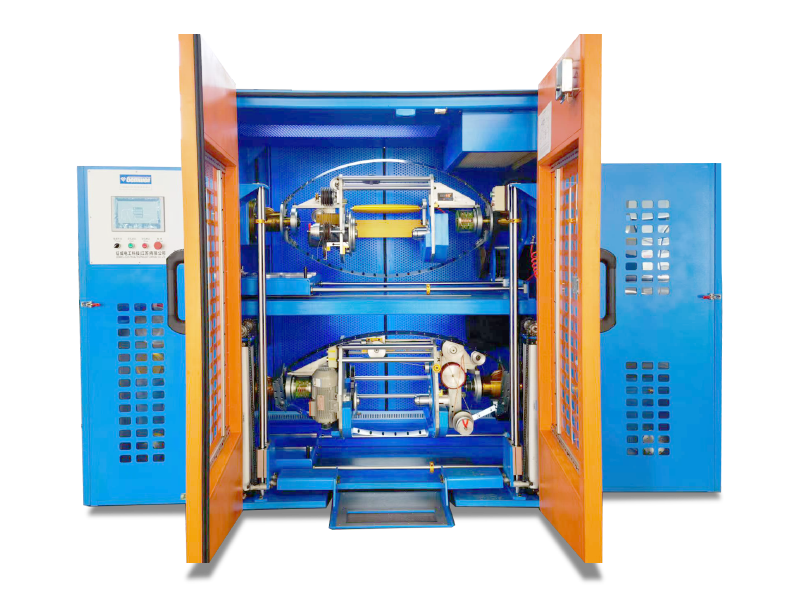
 Línea de extrusión de funda LSZH/XLPE/TPE/TPU personalizable Esta línea de extrusión procesa materiales ignífugos de alta viscosidad para cables ecológicos. Cuenta con una potencia motriz robusta, refrigeración avanzada y absorción estable para evitar defectos en la superficie y respaldar la producción continua. Ver producto →
Normalmente, el mismo fabricante puede suministrar líneas de aislamiento y revestimiento, lo que simplifica la puesta en servicio, la formación y la gestión de repuestos. La gama de extrusoras de revestimiento de GEMWELL cubre PVC, PE, PP, PU, LSZH, XLPE, TPE y TPU, además de silicona para trabajos de revestimiento a alta temperatura.
Defectos comunes del aislamiento XLPE y cómo prevenirlos
Los problemas no siempre aparecen durante la extrusión; Muchos aparecen en la prueba de cable terminada. Estas son las fallas que con mayor frecuencia envían el cable XLPE a la bahía de rechazo.
- Contaminación: el polvo, la humedad, el metal o el polímero descompuesto en la masa fundida pueden crear concentraciones de tensión. Mitigación: condiciones similares a las de una sala limpia, extrusora dedicada y paquetes de pantallas de filtración fina.
- Abrasador: si la masa fundida se mantiene por encima de la temperatura de inicio demasiado tiempo, el peróxido o el silano comienzan a reticularse en el barril. Mitigación: control estricto de la temperatura del cilindro, tornillo de bajo cizallamiento y tiempo de residencia corto.
- Huecos y microhuecos: la humedad atrapada o el gas volátil forma cavidades durante el curado. Mitigación: secar el compuesto, gestionar el flujo de aire de la tolva y controlar las condiciones de desgasificación.
- Riegue los árboles: en condiciones de humedad y alto estrés de aire acondicionado, los caminos de degradación similares a los de los árboles crecen a partir de imperfecciones a lo largo de los años. Mitigación: utilice TR-XLPE, interfaces suaves y curado en seco.
- Rugosidad de la interfaz: un límite aproximado entre el aislamiento y las capas semiconductoras amplifica la tensión eléctrica. Mitigación: coextrusión y diseño de cabezal adecuado.
- Variación del espesor de la pared: el aislamiento excéntrico no supera las pruebas dieléctricas en el punto más delgado. Mitigación: medición láser con control de circuito cerrado.
- Problemas de adherencia en diseños húmedos: las capas de semiconductores se separan del aislamiento. Mitigación: iguale las tasas de curado del compuesto y manipule el cable con cuidado después del curado.
La limpieza periódica, los programas de mantenimiento documentados y la capacitación del operador previenen la mayoría de estos problemas. Consulte nuestra guía práctica para Operación, mantenimiento y reparación de máquinas de extrusión. para una rutina de mantenimiento puedes adaptarla a tu línea.
Qué buscar al elegir una línea de extrusión de aislamiento XLPE
Antes de comparar cotizaciones, anote su combinación de productos, la velocidad de la línea objetivo y el rango de espesor de pared. Luego evalúe cada línea según estos factores:
- Cobertura compuesta: la línea debe funcionar con PE, XLPE, LSZH, TPE y TPU a las temperaturas de fusión requeridas sin contaminación cruzada.
- Control de temperatura: zonas de circuito cerrado con una precisión de más o menos 1 a 2 °C y suficiente enfriamiento del cilindro para la temperatura de fusión más baja del silano XLPE.
- Diseño de tornillo y matriz: adaptado al procesamiento de bajo cizallamiento y dimensionado para paredes aislantes delgadas o gruesas.
- Filtración: un cambiador de malla eficiente para que los cambios de malla no generen largas paradas de producción.
- Medición y control: medidor de diámetro láser con retroalimentación al arrastre y tornillo para control en línea del espesor de pared.
- Configuración de la línea: desenrollador, cabrestante o bailarina, longitud del canal de enfriamiento y enrollador, todos dimensionados para las velocidades que necesita.
- Soporte al fabricante: documentación, repuestos, puesta en marcha y formación. Un proveedor con instalaciones de exportación en muchos países reduce el riesgo de tiempo de inactividad.
Si planea producir cables con aislamiento XLPE hoy y desea tener la opción de LSZH, TPE o TPU mañana, la respuesta práctica es una línea de aislamiento diseñada para los cuatro. Una máquina modular se amortiza más rápido porque puede aceptar una variedad más amplia de pedidos sin una segunda inversión.
Preguntas frecuentes sobre el aislamiento XLPE
¿Cuál es la diferencia entre el aislamiento XLPE y el PE normal?
El PE normal es un termoplástico que se ablanda a aproximadamente 100 °C y limita el cable a una clasificación de conductor de 70 °C. XLPE está reticulado en una red termoestable que no se funde, lo que permite una clasificación continua de 90 °C y un pico de cortocircuito de 250 °C. XLPE también resiste el agrietamiento por estrés ambiental mucho mejor que el PE termoplástico.
¿Se puede extruir XLPE en una extrusora de PE estándar?
El XLPE a base de silano a menudo se puede procesar en una extrusora de PE con un estricto control de temperatura y condiciones de limpieza, pero el tornillo, la filtración y la alimentación del material deben ser adecuados para el compuesto específico. El peróxido XLPE para cables de media tensión requiere equipos más especializados porque el paso de curado se lleva a cabo en una línea CV después de la extrusión. También debe evitar ejecutar XLPE después de compuestos retardantes de llama en la misma línea a menos que el cilindro y el tornillo estén perfectamente purgados.
¿Cuál es la temperatura máxima de funcionamiento del aislamiento XLPE?
Para cables con aislamiento XLPE estándar, la temperatura máxima de funcionamiento del conductor continuo es de 90 °C. En una condición de sobrecarga, el valor es normalmente de 130 °C, y la temperatura máxima permitida del conductor en caso de cortocircuito es de 250 °C durante un máximo de cinco segundos, de acuerdo con IEC 60502. Confirme los valores exactos en los estándares de sus cables, ya que algunos diseños especiales especifican cifras más bajas.
¿Qué es la distribución de agua en cables XLPE?
La arbolización del agua es un proceso de degradación electroquímica en el que la humedad y el estrés eléctrico hacen crecer gradualmente microestructuras en forma de árbol a partir de imperfecciones en el aislamiento o las interfaces. No provoca fallos inmediatos, pero reduce la rigidez dieléctrica con el paso de los años y puede provocar averías en cables de media tensión envejecidos. Los compuestos XLPE modernos curados en seco y retardantes de árboles ralentizan enormemente este proceso.
¿Se utiliza también aislamiento XLPE en cables de baja tensión?
Sí. Además de los cables de alimentación de media y alta tensión, el XLPE aparece en cables de construcción de baja tensión, cables para automóviles, cables de recolección de parques eólicos y cables de control industrial. Las razones principales son la clasificación de temperatura continua más alta, una mejor capacidad de sobrecarga y una mayor resistencia a los productos químicos y al agrietamiento por tensión en comparación con el PVC o el PE. Para productos de pared delgada y bajo voltaje, el silano y la reticulación por radiación son las rutas más comunes.