Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体
 Categoría de productos


Categoría de productos
Categoría de productos
Categoría de productos

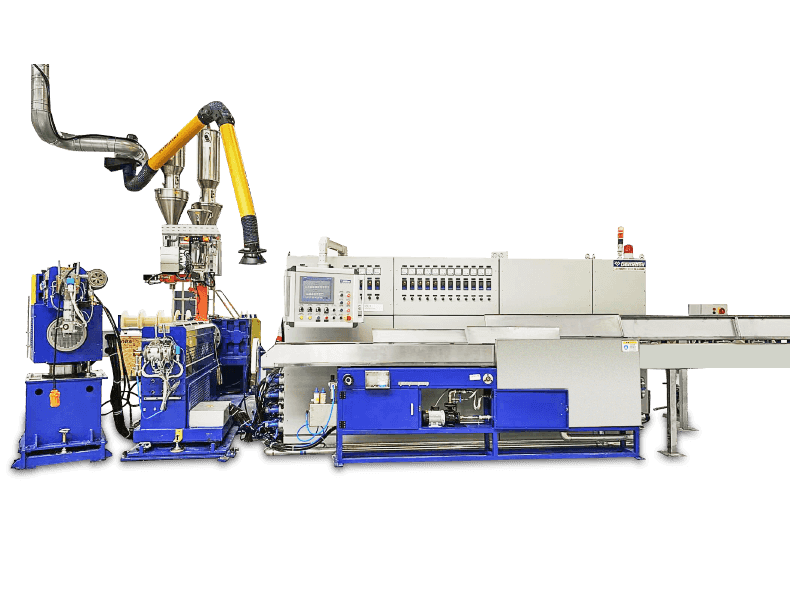
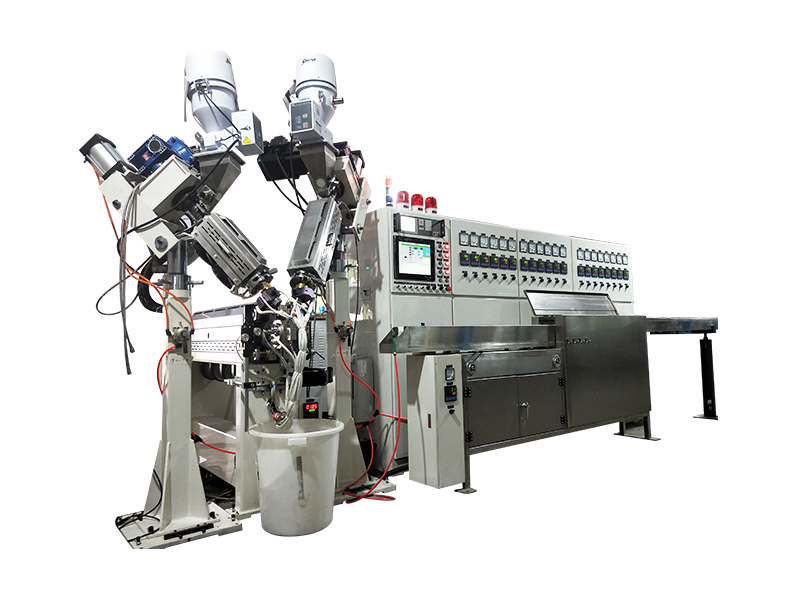
La extrusión de aislamiento del cable del núcleo es cubrir la superficie del conductor con una capa aislante para aislar el conductor. De acuerdo con el nivel de temperatura del material de aislamiento, se divide en extrusión a baja temperatura y extrusión de alta temperatura; De acuerdo con la densidad de la capa de aislamiento, se divide en extrusión sólida y extrusión de espuma, y la extrusión de espuma se divide en espuma física y espuma química. Según los diferentes procesos de solidización de la capa de aislamiento, se divide en molduras de enfriamiento del tanque de agua y molduras de reticulación de túnel de secado de alta temperatura; De acuerdo con el nivel de protección ambiental de la capa de aislamiento, se divide en extrusión de material no tóxico ecológico y extrusión de material no ambiental; Según la capa de aislamiento, los grados resistentes al fuego y retardantes de llama son diferentes, que se dividen en extrusión de halógeno-retardante de halógeno de bajo humo y extrusión de material inflamable; Según diferentes campos de aplicación de cables, se dividen en extrusión electrónica de cables y extrusión de cable de señal; Según el rango de velocidad de la línea de producción de extrusor es diferente, se divide en la extrusión de alta velocidad y la extrusión de baja velocidad.

Tiempo de establecimiento

Área de construcción (m²)

Número de empleados

Propiedad intelectual
Una fábrica madura con la que puedes contar
 2026-10-19
 Webmaster
En la parte trasera de cada router hay al menos un puerto con forma de toma de teléfono ancha, y el cable que encaja en él es un cable ethernet . En términos sencillos, un cable Ethernet es
Leer más +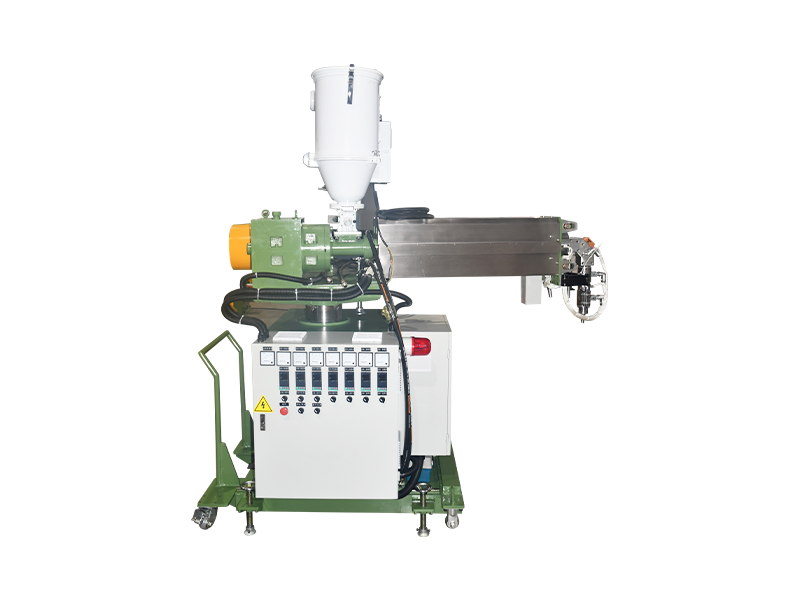
2026-10-12
Webmaster
La respuesta directa: lo que debe esperar de una máquina de sección transversal para trenzado de alambre de cobre Una máquina de sección transversal para trenzado de alambre de cobre se juzga p
Leer más +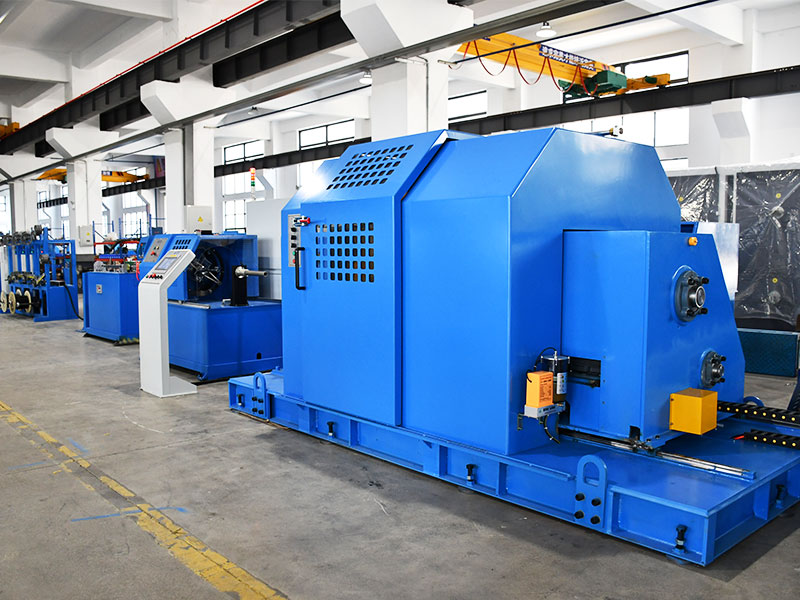
2026-10-05
Webmaster
¿Qué es una máquina de extrusión de alambre de precisión? Una máquina de extrusión de alambre de precisión es una línea de producción que funde resina polimérica, la alimenta a través d
Leer más +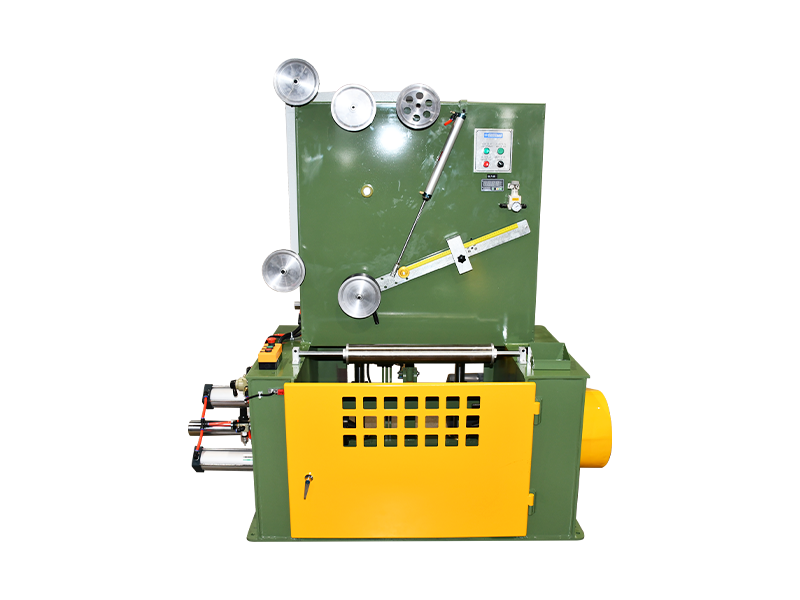
2026-09-29
Webmaster
Cable China 2026 | Conclusión exitosa, un nuevo viaje juntos Vea los aspectos más destacados de Wire China 2026, donde los profesionales de la industria se reunieron par
Leer más +
2026-09-28
Webmaster
Elegir una máquina extrusora de cables es una decisión que se basa en algunas duras verdades: la máquina debe coincidir con su conjunto de materiales, la velocidad de su línea y su presupuesto de tol
Leer más +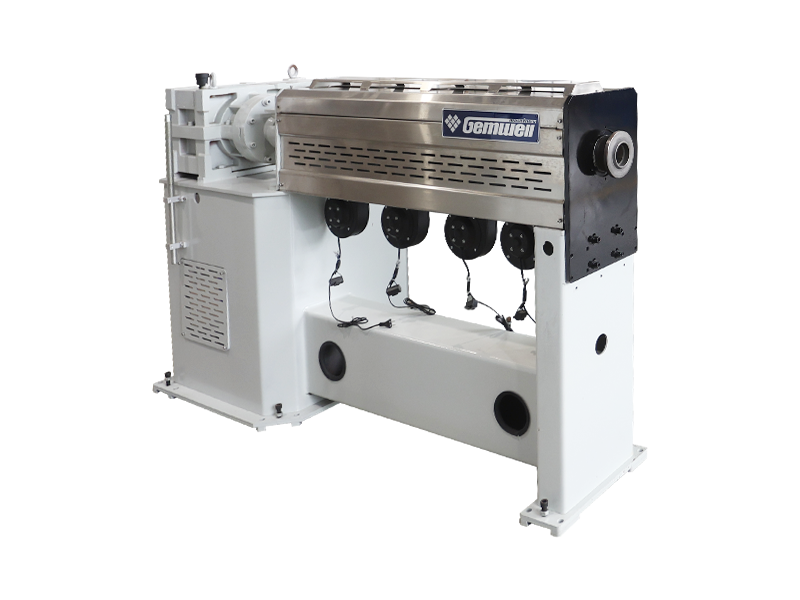
Recubrir un conducto de cobre o aluminio desnudo con la capa de polímero adecuada, con el espesor adecuado, sin ralentizar la línea, es el acto de equilibrio más difícil en la fabricación de alambres y cables. El equipo construido para esta tarea recibe varios nombres que se superponen en la industria: Máquina de extrusión de aislamiento de alambre maneja el paso de aislamiento primario, un Máquina de extrusión de cables normalmente se extiende hacia el revestimiento y el revestimiento, un Extrusora de cables de alta velocidad está sintonizado para el rendimiento en tamaños de conductores de gran volumen, y un Extrusora de alambres y cables or Equipos de extrusión de cables de precisión La configuración se elige cuando el control de tolerancia importa más que la velocidad bruta. En la práctica, no se trata de cinco máquinas diferentes, sino de cinco prioridades diferentes para las que se puede configurar una única línea de extrusión bien diseñada.
en Máquina de extrusión de aislamiento de alambre En la selección, la primera decisión casi nunca es sobre la velocidad, sino sobre el polímero. Los compuestos de PVC se funden y procesan cómodamente en un rango más bajo, el polietileno de uso general necesita más calor para fluir uniformemente, el polietileno reticulado (XLeducación física) se comporta de manera diferente nuevamente una vez que se introducen los aditivos de curado y los fluoropolímeros como el FEP requieren temperaturas mucho más altas del cilindro y del troquel con un control de corte mucho más estricto. Un tornillo con una relación de compresión incorrecta para la resina quemará el material o lo dejará poco plastificado, y ambos modos de falla se manifiestan más tarde como una resistencia de aislamiento inconsistente o defectos superficiales. Gemwell Electrical Technology Co., Ltd. diseña la geometría del tornillo y la longitud de la base de la matriz en función de la familia de resina específica que utiliza un cliente, en lugar de ofrecer un perfil universal, porque las diferencias en el comportamiento de fusión entre estos materiales son lo suficientemente grandes como para cambiar la calidad de la producción incluso cuando la velocidad de la línea se mantiene constante.
Empujando un Extrusora de cables de alta velocidad Un mayor rendimiento casi siempre ejerce presión sobre la tolerancia del espesor de la pared, porque un flujo de fusión más rápido a través del troquel deja menos tiempo para que el polímero se relaje antes de llegar al canal de enfriamiento. Esta es la razón por la que el monitoreo de capacitancia y excentricidad se ubica justo después del troquel en la mayoría de las líneas modernas: los operadores necesitan retroalimentación en tiempo real para detectar la deriva antes de que un carrete completo esté fuera de especificación. encendido Equipos de extrusión de cables de precisión , Gemwell combina un canal de enfriamiento más largo y mejor templado con un ajuste de concentricidad del troquel más estricto para que un cliente que utiliza cables de señal o de datos de calibre fino no tenga que cambiar la salida para lograr consistencia; El objetivo es mantener la curva de tolerancia lo más plana posible en todo el rango de velocidad práctico en lugar de aceptar una compensación pronunciada.
La curva se aplana en una línea bien afinada, pero nunca desaparece por completo, razón por la cual las comprobaciones de concentricidad pertenecen a cada rutina de cambio y no sólo en la configuración inicial.
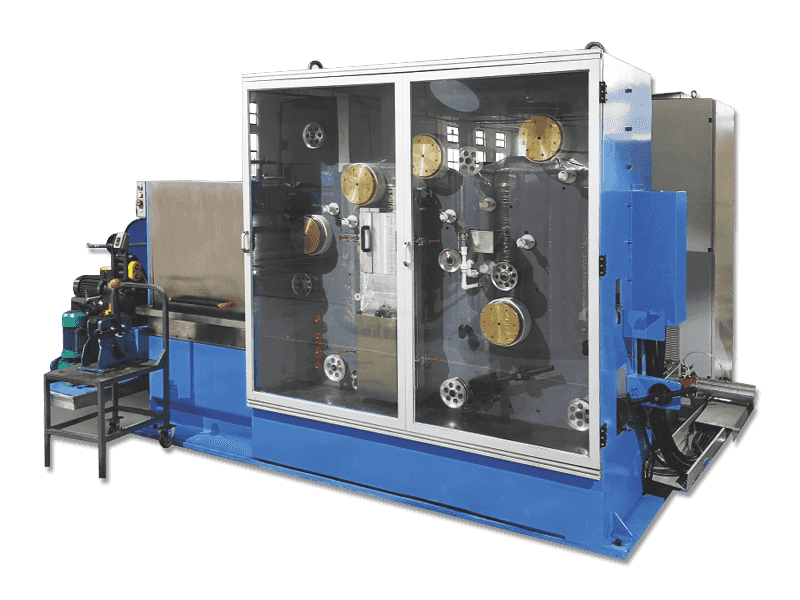
A Máquina de extrusión de cables rara vez funciona como una estación aislada en una planta moderna: la extrusión del aislamiento, la torsión, el enrollado y el cableado final se tratan cada vez más como un proceso conectado en lugar de cuatro trabajos separados. El enfoque de Gemwell se centra en dominar estos cuatro pasos juntos, porque un cambio realizado aguas arriba en el extrusor (hinchazón del troquel, velocidad de enfriamiento, tensión de recogida) se muestra aguas abajo como un problema de torsión o cableado si las dos etapas no se comunican. Las herramientas digitales de medición y ajuste (sincronización de la velocidad de la línea, retroalimentación de tensión y registro de datos automatizado entre estaciones) brindan a los operadores una manera de ver esa conexión en lugar de descubrirla después en un carrete terminado.
Aquí es también donde un Extrusora de alambres y cables se gana su sustento en trabajos de cables de datos o de múltiples núcleos: un diámetro de aislamiento constante que se introduce en la etapa de torsión significa menos problemas de desequilibrio entre pares más adelante, lo que supone un ahorro de costos mucho antes de que el cable llegue al control de calidad del propio cliente.
La sostenibilidad en la fabricación de cables rara vez comienza con una declaración de política: comienza en la línea de extrusión, donde una pared aislante más delgada pero aún compatible, sostenida de manera consistente, es la forma más directa de usar menos polímero por metro de cable terminado. Gemwell enmarca esto como ayudar a los clientes a lograr Más producción con menos material. : un control de tolerancia más estricto no es sólo un argumento de calidad, es un argumento de consumo de resina, ya que cada fracción de milímetro de sobreespesor innecesario en un trabajo de gran volumen se convierte en un costo real del material a lo largo de una tirada de producción. Reducir el retrabajo y los desechos fuera de especificaciones tiene el mismo efecto: es necesario volver a ejecutar menos metros, lo que reduce tanto el uso de material como las horas de máquina por kilómetro de cable terminado.
| Material aislante | Rango de pared típico | Aplicación común |
|---|---|---|
| PVC | 0,5-1,5mm | Alambre de construcción general |
| educación física | 0,4-1,2 milímetros | Cable de comunicación y datos. |
| XLPE | 0,7-3,0mm | Aislamiento del cable de alimentación |
| FEP | 0,2-0,6mm | Cable de señal de alta temperatura |
Principalmente la configuración de enfriamiento y monitoreo en lugar del cilindro del extrusor en sí: una configuración de alta velocidad prioriza el rendimiento y un tiempo de residencia de enfriamiento más corto, mientras que una configuración de precisión extiende el enfriamiento y aprieta el circuito de matriz/monitoreo, incluso si eso significa funcionar algo más lento en el mismo tamaño de conductor.
Puede, pero el perfil del tornillo y la matriz deben adaptarse a la gama más amplia de resinas que se espera que funcione la línea: un perfil elegido sólo para PVC tendrá un rendimiento deficiente si se introduce XLPE o FEP más tarde, por lo que la flexibilidad del material es una decisión que se toma en la etapa de diseño, no algo que se agrega después.
La velocidad del tornillo controla la cantidad de masa fundida que llega a la matriz, pero la matriz misma controla qué tan uniformemente se distribuye la masa fundida alrededor del conductor; una matriz que no coincide producirá problemas de excentricidad sin importar qué tan bien esté ajustado el tornillo aguas arriba.
En tiradas de gran volumen, sí: incluso una pequeña reducción en el espesor promedio de la pared, mantenida de manera constante y no solo en el extremo inferior de una banda de tolerancia, suma una cantidad mensurable de resina ahorrada por kilómetro de cable terminado.
 Personalizado Fabricantes de máquinas de extrusión para aislamiento de alambre