Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体
 Categoría de productos

Categoría de productos
Categoría de productos
Categoría de productos
Categoría de productos
Categoría de productos
Categoría de productos

Tiempo de establecimiento

Área de construcción (m²)

Número de empleados

Propiedad intelectual
Una fábrica madura con la que puedes contar
 2026-10-19
 Webmaster
En la parte trasera de cada router hay al menos un puerto con forma de toma de teléfono ancha, y el cable que encaja en él es un cable ethernet . En términos sencillos, un cable Ethernet es
Leer más +
2026-10-12
Webmaster
La respuesta directa: lo que debe esperar de una máquina de sección transversal para trenzado de alambre de cobre Una máquina de sección transversal para trenzado de alambre de cobre se juzga p
Leer más +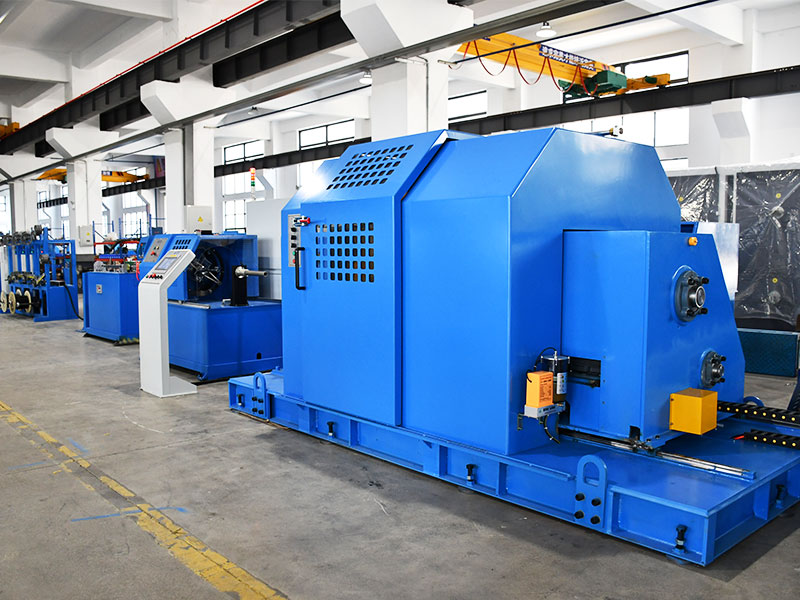
2026-10-05
Webmaster
¿Qué es una máquina de extrusión de alambre de precisión? Una máquina de extrusión de alambre de precisión es una línea de producción que funde resina polimérica, la alimenta a través d
Leer más +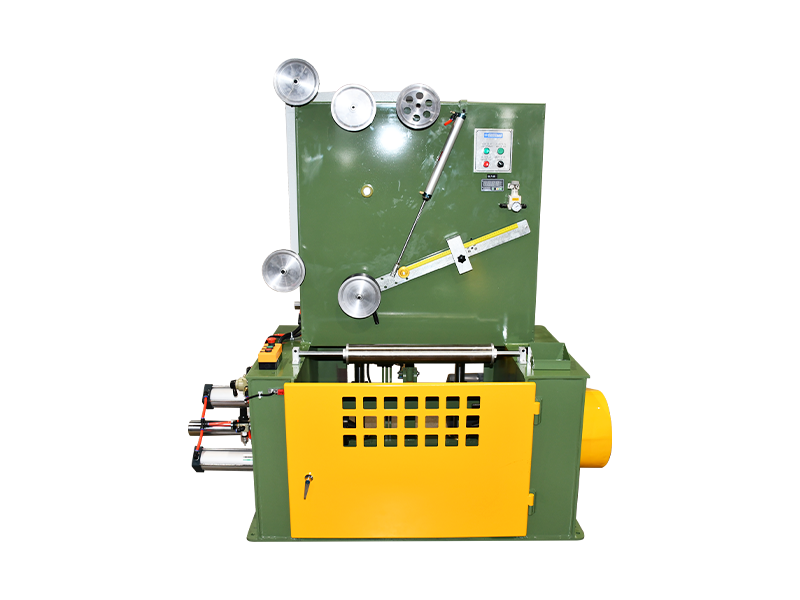
2026-09-29
Webmaster
Cable China 2026 | Conclusión exitosa, un nuevo viaje juntos Vea los aspectos más destacados de Wire China 2026, donde los profesionales de la industria se reunieron par
Leer más +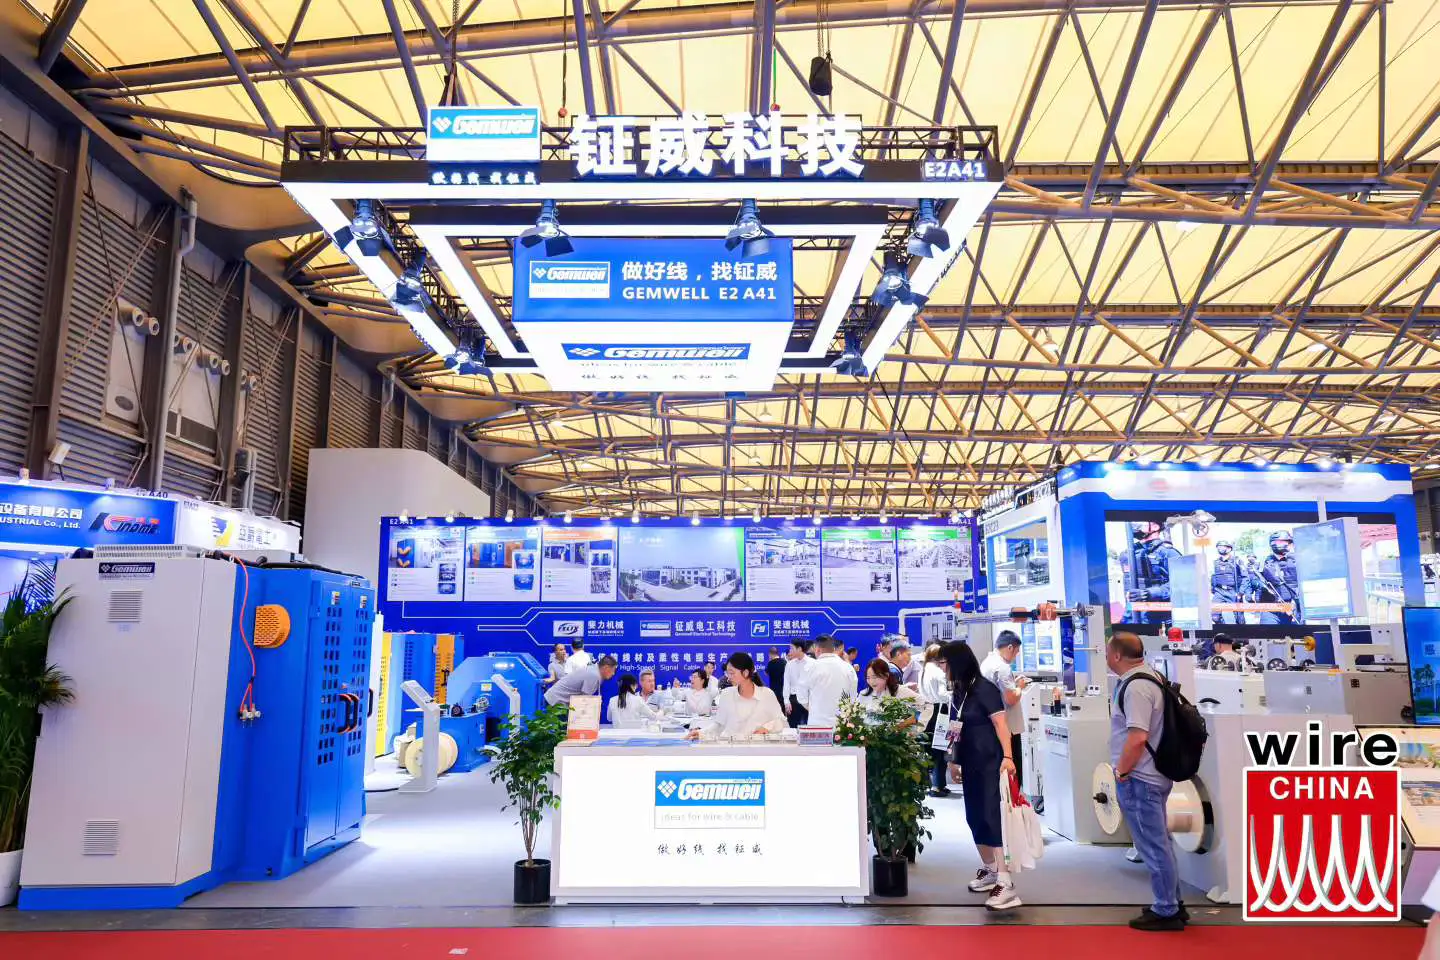
2026-09-28
Webmaster
Elegir una máquina extrusora de cables es una decisión que se basa en algunas duras verdades: la máquina debe coincidir con su conjunto de materiales, la velocidad de su línea y su presupuesto de tol
Leer más +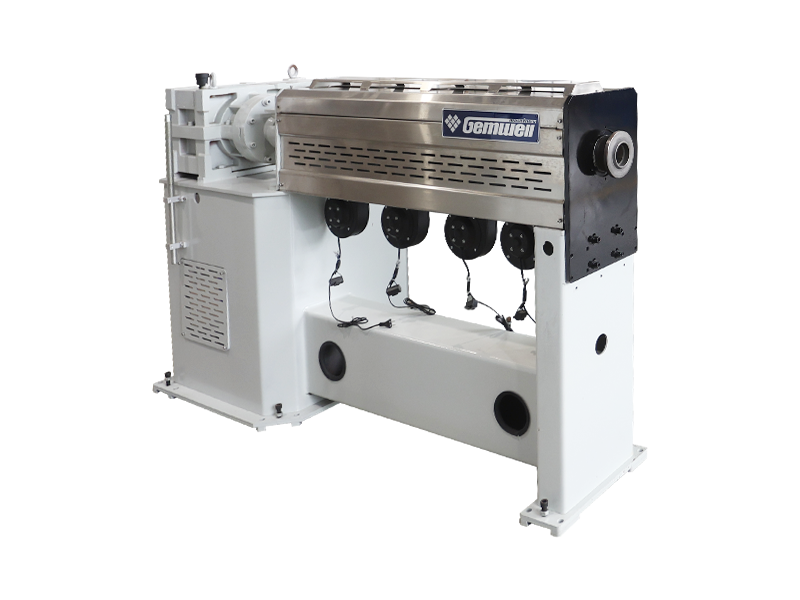
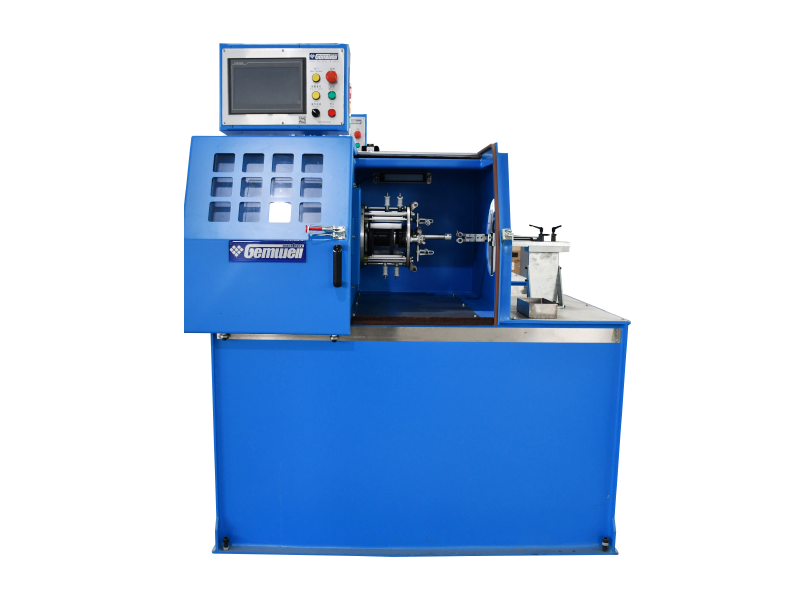
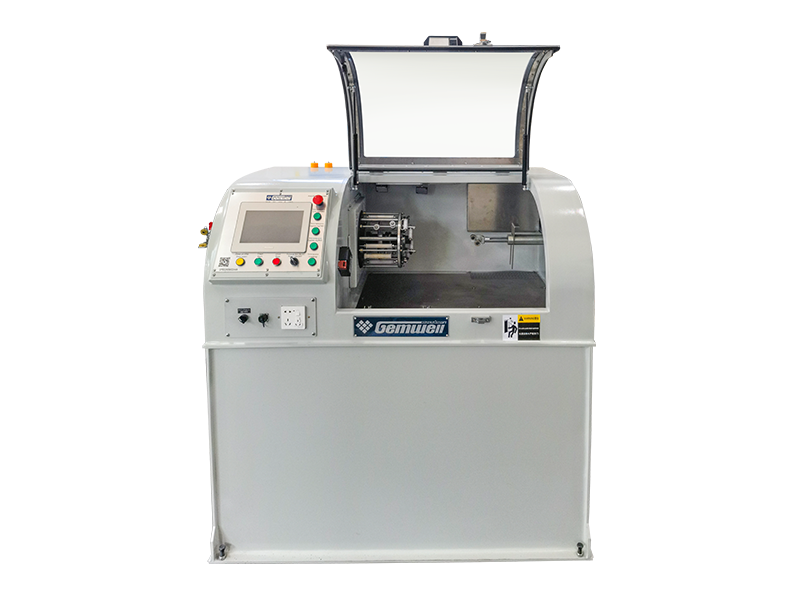
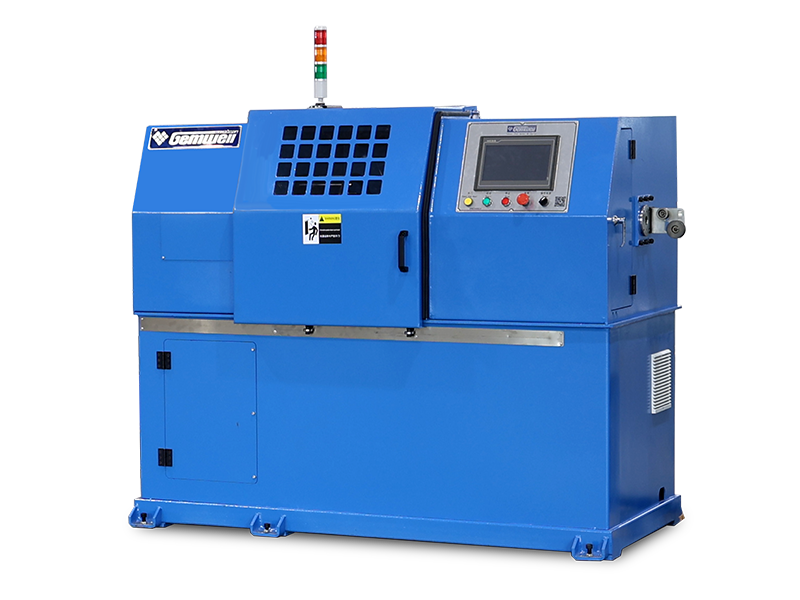
Los equipos de maquinaria para alambres y cables cubren el conjunto completo de tecnología de línea de producción utilizada para convertir insumos de cobre, aluminio y polímeros en bruto en conductores y cables terminados: sistemas de desenrollado y recogida, líneas de extrusión, máquinas de trenzado y agrupamiento, y estaciones de refrigeración e inspección. Ya sea que el resultado sea alambre para construcción, arneses para automóviles o cables de control industrial, esta categoría de equipo es lo que determina la consistencia con la que un fabricante puede mantener las tolerancias, controlar la velocidad de la línea y mantener bajo el tiempo de inactividad en tiradas de producción largas. Cualquiera que evalúe equipos de maquinaria de alambres y cables suele sopesar tres cosas al mismo tiempo: cómo interactúan entre sí las etapas de una línea, cómo se compensa la velocidad con la precisión y cómo una configuración determinada coincide con el rango de calibre y la aplicación que necesita para servir.
En GEMWELL Electrical Technology Co., Ltd, una línea de producción generalmente se divide en cuatro etapas de trabajo que juntas convierten un carrete de alambre en bruto en un cable terminado: desenrollado, extrusión, enfriamiento y recogida. Cada etapa conlleva una parte diferente de la huella general de la línea y el tiempo de ciclo, y lograr ese equilibrio correcto da forma tanto al rendimiento como a la planificación del espacio mucho antes de que alguien analice la velocidad de la línea. Una sección de enfriamiento demasiado corta para la salida de extrusión, por ejemplo, tiende a convertirse en el cuello de botella que limita todo lo que sucede después de ella.
Debido a que la extrusión y el enfriamiento juntos ocupan aproximadamente dos tercios de la longitud de una línea típica, comprar Equipos de maquinaria para alambres y cables que se adapta al diseño de una planta existente generalmente comienza resolviendo el equilibrio de la huella antes de siquiera discutir los objetivos de velocidad o producción. Equivocarse en esta secuencia es una de las razones más comunes por las que una nueva línea tiene un rendimiento inferior a su capacidad nominal en los primeros meses de funcionamiento.
Aumentar la velocidad de la línea en una etapa de extrusión acorta el tiempo que el aislamiento tiene que enfriarse antes de llegar al carrete receptor. Según la experiencia de GEMWELL en el suministro de líneas en más de 40 países, la consistencia del espesor de la pared tiende a mantenerse estable hasta un cierto umbral de velocidad y luego comienza a desviarse una vez que el canal de enfriamiento ya no puede seguir el ritmo del rendimiento, razón por la cual la longitud de enfriamiento y la clasificación de velocidad deben dimensionarse juntas en lugar de tratarse como decisiones separadas.
Ninguna configuración de línea única cubre bien todos los rangos de calibre. Una configuración construida alrededor de un cable de señal de calibre fino generalmente utilizará barriles de extrusión más pequeños y canales de enfriamiento más estrechos que uno construido para un cable de alimentación más pesado, y empujar cualquiera de los tipos fuera de su ventana de calibre prevista generalmente se muestra primero como una capacitancia o espesor de pared inconsistente en lugar de una falla total. La siguiente tabla muestra cómo el rango de calibre normalmente se relaciona con el tipo de línea en la práctica general.
| Rango de calibre de cable | Aplicación típica | Configuración de línea común |
|---|---|---|
| Calibre fino (diámetros de conductor pequeños) | Cable de señal y datos | Línea de extrusión compacta, canal de enfriamiento corto, recogida de alta velocidad |
| Calibre medio | Cable de construcción y cable de control. | Extrusión estándar de un solo tornillo con enfriamiento de longitud media |
| Calibre pesado (diámetros de conductor grandes) | Cables de alimentación y arneses industriales. | Extrusión de barril más grande, enfriamiento extendido, recogida reforzada |
Debido a que una discrepancia entre el calibre y el diseño de la línea tiende a surgir como un problema de calidad en lugar de una avería, vale la pena confirmar juntos el rango de calibre, el material de aislamiento y la producción objetivo antes de finalizar un análisis. Equipos de maquinaria para alambres y cables orden. Este es el tipo de combinación que GEMWELL Electrical Technology Co., Ltd trabaja con cada cliente, ya que el éxito del cliente es el objetivo con el que se mide la empresa.
Una línea de trenzado tuerce cables individuales alrededor de un núcleo central en un patrón geométrico fijo, lo cual es común para conductores de energía más grandes que necesitan flexibilidad y distribución de corriente predecibles. Una máquina agrupadora combina alambres finos de manera más suelta sin esa geometría fija, lo que se adapta a conductores flexibles más pequeños utilizados en cordones y cables de control.
Depende en gran medida de la longitud del canal de enfriamiento y de la capacidad de absorción, las cuales varían con el calibre y la velocidad objetivo. Como punto de partida aproximado, las etapas de extrusión y enfriamiento juntas comúnmente ocupan más de la mitad de la longitud total de una línea, por lo que los planos de planta generalmente se construyen primero alrededor de esas dos etapas.
Dentro de un rango limitado, sí: muchas líneas se construyen con juegos de troqueles y herramientas ajustables para cubrir una banda de calibres. Empujar una línea muy fuera del rango de calibre para el que fue diseñada tiende a reducir la calidad de la producción incluso cuando el equipo sigue funcionando.
La menor resistencia a la tracción y el diferente comportamiento térmico del aluminio generalmente exigen un control de tensión más suave en el desenrollado y la absorción, junto con perfiles de temperatura de extrusión ajustados. Los patrones de desgaste de las herramientas también pueden diferir, razón por la cual el material del conductor normalmente se especifica desde el principio en lugar de ajustarse después de construir una línea.
El aislamiento necesita un tiempo determinado para solidificarse uniformemente después de la extrusión. A mayor velocidad, el cable pasa menos tiempo dentro de una determinada longitud del canal de enfriamiento, por lo que si el canal no fue dimensionado para esa velocidad, el aislamiento puede fraguar de manera desigual y afectar la consistencia del espesor de la pared.
 Personalizado Proveedores de equipos de maquinaria para alambre y cable