Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体



Contenido
- 1 Qué es el material XLPE y qué te aporta
- 2 Tres rutas para reticular material XLPE y lo que cada una hace en su piso
- 3 Lo que el material XLPE exige de su línea de extrusión
- 4 XLPE en fundas, chaquetas y diseños libres de halógenos
- 5 Después del aislamiento: cableado, cinta adhesiva y la cuestión de la tensión
- 6 Defectos que verá al ejecutar XLPE y lo que suelen significar
- 7 Controles de calidad que detectan problemas de XLPE antes del envío
- 8 Disciplina de manipulación, almacenamiento y cambio de materiales
- 9 Elegir entre XLPE y sus parientes cercanos
- 10 Preguntas frecuentes sobre el material XLPE
- 10.1 ¿Qué significa XLPE y de qué está hecho?
- 10.2 ¿XLPE se derrite a alta temperatura?
- 10.3 ¿Se puede ejecutar XLPE en una extrusora configurada para PVC?
- 10.4 ¿Cómo se sabe si XLPE está completamente curado?
- 10.5 ¿Qué espesor de aislamiento necesita un núcleo XLPE de 4 mm2?
- 10.6 ¿XLPE contiene halógenos o produce humo tóxico?
- 10.7 ¿Por qué el XLPE cuesta más que el aislamiento de PVC?
- 10.8 ¿Cuál es la causa más común de falla del cable XLPE en producción?
Un núcleo aislado de XLPE de 4 mm cuadrados sale de la línea con una pared de 0,72 mm contra un nominal de 0,80 mm, y la muestra termoestable se estira hasta un 190 por ciento antes de romperse. El proveedor del compuesto recibe la llamada telefónica, pero la mayoría de las veces el material está bien y la línea no. La masa fundida permaneció demasiado tiempo en el cabezal, la matriz estaba centrada a 0,15 mm de distancia y el canal de enfriamiento enderezó el núcleo antes de que la red molecular tuviera la oportunidad de formarse correctamente.
Aquí está primero la versión corta, porque explica todo lo que sigue: El material XLPE es polietileno cuyas cadenas moleculares se han unido formando una red tridimensional, por lo que se comporta como un termoestable tanto en la línea de extrusión como en servicio. No se derretirá ni fluirá nuevamente una vez curado. Ese solo hecho decide qué tan frío debe funcionar el barril, qué tan corto debe ser el tiempo de residencia, cómo se diseña el paso de curado y por qué un tambor poco curado no puede simplemente volver a pasarse por la máquina.
Esta guía explica qué es realmente el XLPE, cómo se diferencian las tres rutas de reticulación en una planta de producción real, qué ajustes de tornillo y temperatura mantienen la producción dentro de la tolerancia, los patrones de defectos que apuntan a un problema de la máquina en lugar de un problema compuesto, y cómo elegir entre XLPE y los materiales que se encuentran junto a él en un catálogo de cables.
Qué es el material XLPE y qué te aporta
El XLPE comienza como polietileno ordinario, generalmente una resina base de baja densidad o lineal de baja densidad, a veces mezclada con un grado de mayor densidad para mayor rigidez o con rellenos para mejorar el rendimiento ante las llamas. En ese estado no reticulado es un termoplástico. Calientalo y fluye, que es exactamente lo que permite extruirlo sobre un conductor a una temperatura de 120 a 190 grados Celsius sin que se produzca ningún cambio químico.
La reticulación cambia de forma permanente. Ya sea que los enlaces se creen mediante peróxido, silano injertado más humedad o mediante un haz de electrones, las cadenas vecinas se unen formando una red. A partir de ese momento el material mantiene su forma bajo el calor. Se carbonizará y eventualmente se degradará, pero no se ablandará ni goteará como lo hace el PVC cuando una junta se sobrecalienta.
Los beneficios prácticos son mensurables. La clasificación de temperatura del conductor continuo sube de 70 grados Celsius para PVC a 90 grados Celsius, la capacidad de sobrecarga de emergencia alcanza aproximadamente 130 grados Celsius durante períodos limitados y se permiten temperaturas de conductores de cortocircuito de hasta 250 grados Celsius para duraciones medidas en segundos, como se establece en IEC 60502-2 para cables de alimentación con aislamiento extruido. La permitividad relativa se sitúa cerca de 2,3 y el factor de disipación normalmente se mantiene por debajo de 0,0005 a la frecuencia industrial, un orden de magnitud mejor que el PVC plastificado. Para el mismo tamaño de conductor, un diseño con aislamiento XLPE generalmente lleva 15 a 25 por ciento más actual que su equivalente de PVC en el mismo límite del conductor.
Las compensaciones son igualmente reales. El polímero base no contiene halógenos y se quema sin producir gases ácidos corrosivos, pero eso también significa que no tiene resistencia inherente a las llamas, por lo que los grados retardantes de llama se cargan con cargas minerales como el trihidrato de aluminio o el dihidróxido de magnesio entre un 50 y un 60 por ciento en peso. Esa carga cambia todo acerca de cómo se extruye el compuesto. La humedad también importa: en el servicio de corriente alterna húmeda, los diseños XLPE más antiguos han mostrado acumulación de agua, que es una de las razones por las que los compuestos modernos utilizan formulaciones retardantes de árboles y por la que las pantallas semiconductoras son tan importantes.
| Propiedad | XLPE | PVC | PE termoplástico |
|---|---|---|---|
| Estructura | Red reticulada, termoestable. | Termoplástico | Termoplástico |
| Temperatura del conductor continuo | 90ºC | 70ºC | 70 a 80 ºC |
| Permitividad relativa a la frecuencia industrial. | Alrededor de 2,3 | 5 a 8 | Alrededor de 2,3 |
| factor de disipación | Por debajo de 0,0005 | 0,02 a 0,05 | Por debajo de 0,0005 |
| Contenido de halógenos del polímero base. | Ninguno | Contiene cloro | Ninguno |
| Paso de curado requerido | si | No | No |
| Uso típico | Energía de media tensión, CC solar, alta tensión EV | Alambre de construcción, cordones flexibles. | Coaxial, telecomunicaciones, revestimiento de bajo voltaje. |
Tres rutas para reticular material XLPE y lo que cada una hace en su piso
Reticulación con peróxido (curado en seco)
El peróxido de dicumilo se combina con la resina en aproximadamente 1,5 a 2,5 partes por cien. La propia extrusora se enfría porque el peróxido comienza a descomponerse por encima de los 140 grados Celsius, por lo que la temperatura de fusión en la matriz se mantiene por debajo de aproximadamente 130 grados Celsius. El curado real ocurre aguas abajo en un tubo presurizado, generalmente con nitrógeno de 10 a 18 bar, donde las temperaturas de las paredes pasan a través de un perfil que puede alcanzar el rango de 250 a 400 grados Celsius dependiendo del diseño del tubo. El metano y otros subproductos permanecen en el aislamiento, por lo que luego el cable se desgasifica en un horno a entre 60 y 80 grados centígrados durante 24 a 72 horas. Omita o acorte la desgasificación y las lecturas de descarga parcial en el cable de media tensión se desplazarán de un tambor a otro. Esta ruta ofrece el mejor rendimiento dieléctrico y soporta paredes gruesas, razón por la cual la mayoría de los cables de 6 kV a 500 kV se fabrican de esta manera.
Reticulación de humedad de silano
Se extruye un compuesto injertado de silano junto con una mezcla maestra de catalizador a temperaturas termoplásticas ordinarias de aproximadamente 150 a 190 grados Celsius y luego se cura con humedad. La curación se produce en un baño de agua tibia a entre 70 y 90 grados centígrados durante varias horas, o en condiciones ambientales durante días. Debido a que la humedad tiene que difundirse en la pared, el tiempo de curado varía aproximadamente con el cuadrado del espesor. Por debajo de una pared de unos 3 mm, esto funciona bien; por encima de aproximadamente 5 mm resulta poco práctico. El coste de capital es mucho menor que el de una línea de vulcanización continua, razón por la cual el silano XLPE domina los núcleos de bajo voltaje de hasta 1 kV y aparece en algunos diseños de 10 kV.
Reticulación por haz de electrones
Un haz de electrones de 1 a 3 MeV administra una dosis de aproximadamente 100 a 300 kGy y reticula el polímero en segundos sin calor ni peróxido. No hay tubo de curado ni desgasificación, por lo que el proceso es limpio y rápido, pero los electrones sólo penetran hasta cierto punto, lo que limita el espesor de la pared a aproximadamente 1 mm. Se adapta a cables para automóviles, cables para electrodomésticos, tubos termorretráctiles y núcleos de control de pared delgada. El costo del equipo es alto y las restricciones geométricas son estrictas.
Lo que el material XLPE exige de su línea de extrusión
Cualquiera que haya pasado años utilizando PVC encontrará que el XLPE no le resulta familiar por tres motivos: el cilindro funciona a menor temperatura, el tiempo de residencia es más importante y la geometría del troquel debe adaptarse al compuesto. sabiendo las partes que componen una extrusora ayuda aquí, porque la solución para la mayoría de los problemas de XLPE se encuentra en el tornillo, la cabeza o la sección de enfriamiento en lugar de en la bolsa compuesta.
Geometría del tornillo
Para el XLPE de peróxido sin carga, el punto de partida habitual es una relación longitud-diámetro de 20:1 a 25:1 con una relación de compresión de 2,5 a 3,5. Los compuestos reticulables retardantes de llama, libres de halógenos y con mucho relleno prefieren una relación de compresión más suave de 1,8 a 2,5, tramos más profundos y más margen de torsión, porque el relleno aumenta drásticamente la viscosidad. Una sección de mezcla o barrera se amortiza por sí sola: las partículas de resina sin derretir que pasan a través del troquel se convierten en motas de gel visibles en el aislamiento terminado y son casi imposibles de eliminar más adelante. La garganta de alimentación debe enfriarse con agua a menos de 40 grados Celsius para evitar que se formen puentes y se ablande prematuramente.
Perfil de temperatura que evita quemaduras
La siguiente tabla muestra un perfil inicial viable para una máquina de un solo tornillo 24:1 de 65 mm que ejecuta un aislamiento XLPE curado con peróxido en un núcleo de energía pequeño. Es un punto de partida, no una receta: los números correctos dependen del grado del compuesto, el diseño del tornillo y la tasa de producción, y cada cambio debe verificarse con una muestra termoestable antes de lanzar un tambor lleno.
| Parámetro | Valor indicativo | Por qué es importante |
|---|---|---|
| Zona de alimentación | 85 a 100 ºC | Se alimenta sin formar puentes y mantiene el peróxido en estado latente. |
| Zonas de compresión | 105 a 120 ºC | Fusión completa sin puntos calientes locales |
| Dirígete y muere | 115 a 125 ºC | Controla el acabado superficial y la memoria del troquel. |
| Temperatura de fusión a la salida del troquel | Por debajo de 130 C | Por encima de esto, el riesgo de quemaduras aumenta rápidamente |
| Relación de reducción | 1,5 a 3,0 | Los equilibrios mueren hinchados contra el estrés interno. |
| Salida en máquina de 65 mm | 120 a 200 kg/h | Mantiene el tiempo de residencia corto |
| Velocidad de línea, núcleos pequeños | 100 a 250 m/min | Debe coincidir con la capacidad de curación. |
Espesor de pared, excentricidad y tolerancias.
El espesor de aislamiento nominal para un núcleo de 4 mm cuadrados en un diseño de 0,6/1 kV es de alrededor de 0,7 mm, mientras que un cable de 6/10 kV según IEC 60502-2 lleva aproximadamente 3,4 mm de XLPE sobre la pantalla del conductor. La regla de aceptación comúnmente aplicada es que la pared mínima medida no debe caer por debajo del 90 por ciento del valor nominal menos 0,1 mm. La excentricidad, expresada como pared máxima menos pared mínima dividida por pared máxima más pared mínima, multiplicada por 100, debe mantenerse en o por debajo 8 por ciento para baja tensión, 5 por ciento para media tensión y 3 por ciento para las clases de tensión más alta. . En la práctica, eso significa centrar la cruceta en pasos de 0,05 mm y confirmar con un medidor óptico o de rayos X en línea, no una vez al comienzo de un turno sino en cada tambor. Buena calidad máquinas de extrusión de aislamiento de alambre darle el ajuste mecánico fino necesario para mantener esos números repetidamente.
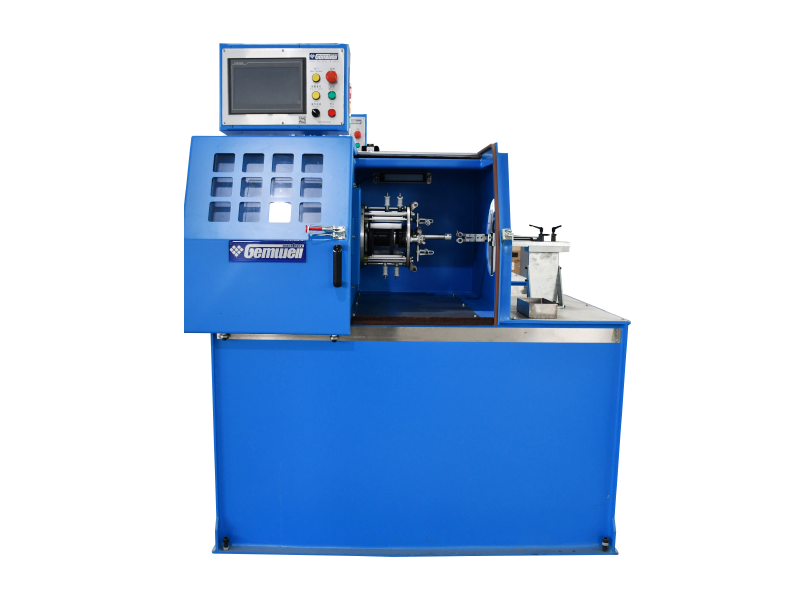
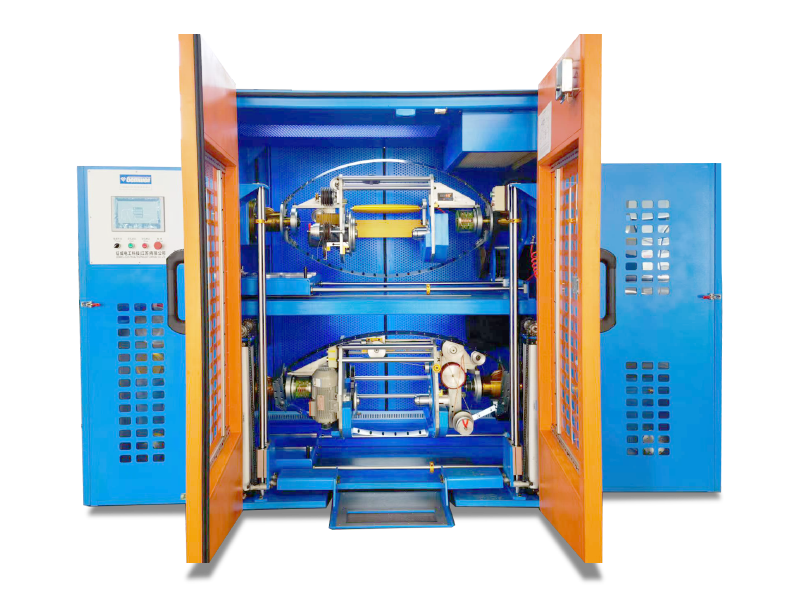
 Línea de extrusión de aislamiento de alambre con núcleo LSZH/XLPE/TPE/TPU Línea de extrusión de aislamiento de alambre con núcleo LSZH/XLPE/TPE/TPU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable ... Ver producto →
XLPE en fundas, chaquetas y diseños libres de halógenos
La cubierta exterior de un cable aislado con XLPE rara vez es XLPE de peróxido. Más a menudo se trata de PVC, PE termoplástico, un compuesto de baja emisión de humos y sin halógenos o una poliolefina reticulable sin halógenos que ofrece la misma resistencia al calor sin las demandas dieléctricas de una capa aislante. El comportamiento de extrusión es lo suficientemente diferente como para merecer su propia configuración. Un compuesto de revestimiento cargado con entre un 50 y un 60 por ciento de relleno mineral necesita una relación de compresión más baja, canales más profundos, una velocidad de tornillo más lenta y una separación más amplia del troquel, y la temperatura de fusión generalmente debe permanecer entre 160 y 185 grados Celsius para evitar la descomposición del relleno, que libera vapor de agua y crea porosidad en el revestimiento.
Las tolerancias de espesor de pared en una chaqueta son más flexibles que en el aislamiento, generalmente menos 15 por ciento del nominal sin límite inferior por debajo del 80 por ciento del nominal, pero la calidad de la superficie y la ovalidad son importantes para el tendido y la unión de cables. Cuando el diseño requiere una chaqueta reticulada libre de halógenos en lugar de una termoplástica, se aplica la misma lógica de curado descrita anteriormente, lo que significa que la extrusora, la sección de curado y el receptor deben dimensionarse juntos en lugar de adaptarse pieza por pieza.
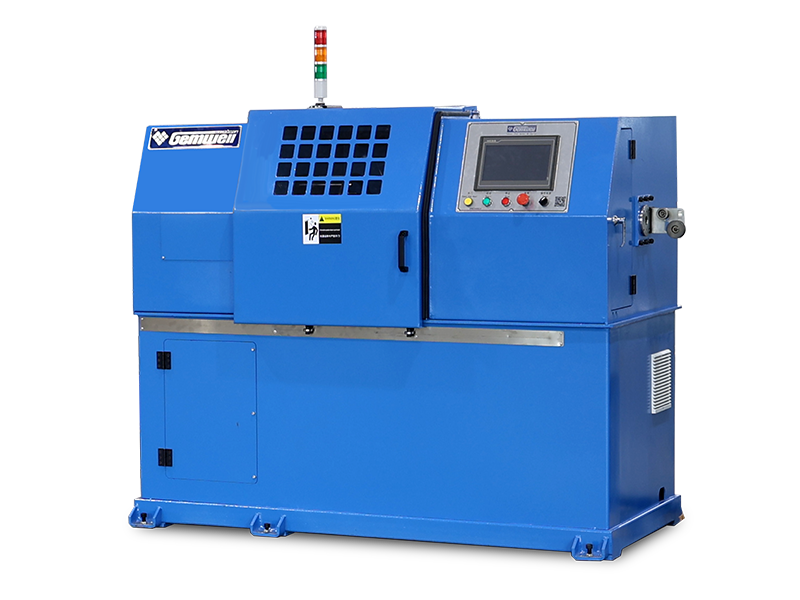
Línea de extrusión de funda LSZH/XLPE/TPE/TPU Línea de extrusión de funda LSZH/XLPE/TPE/TPU is a non-standardized equipment with customization. The main machine model is generally 70-150mm. It is mostly used in the prod... Ver producto → Después del aislamiento: cableado, cinta adhesiva y la cuestión de la tensión
Un núcleo aislado con XLPE no está terminado cuando sale del canal de refrigeración. Los diseños resistentes al fuego reciben una envoltura de cinta de mica directamente sobre el núcleo, las construcciones de media tensión necesitan un blindaje metálico o una capa semiconductora extruida, y los cables multipolares deben ensamblarse con rellenos y aglutinantes antes de colocar la cubierta. Cada uno de esos pasos aplica una carga mecánica al aislamiento que acaba de terminar de curar, y XLPE no lo perdona.
Dos reglas mantienen la calidad bajo control. En primer lugar, mantener constante la tensión de absorción y liquidación dentro de unos pocos porcentajes; una tensión fluctuante se manifiesta más tarde como variación del diámetro y, en los cables de datos, como variación de la impedancia a lo largo de su longitud. En segundo lugar, controle con precisión la longitud de colocación. Una desviación del tres por ciento en la longitud del tendido durante un recorrido largo es suficiente para empujar la impedancia característica fuera de una banda de especificación en un par de alta frecuencia. Para ensambles de cables más grandes, una máquina de torsión simple en voladizo de alta resistencia con trefilado externo y toma de energía brinda estabilidad de tensión y capacidad de carga que un marco liviano simplemente no puede soportar.
Máquina de torsión simple en voladizo tipo partido para trabajo pesado (cabrestante externo y toma de torsión) El voladizo de trenzado está separado del cabrestante externo de la máquina de torsión simple en voladizo de tipo dividido para servicio pesado (cabrestante externo y toma de torsión). ... Ver producto → Defectos que verá al ejecutar XLPE y lo que suelen significar
Los defectos XLPE rara vez son aleatorios. Cada uno deja una firma, y la ruta más rápida para solucionarlo es leer esa firma antes de tocar el compuesto. La siguiente tabla relaciona los síntomas que aparecen con mayor frecuencia en las líneas de poliolefina reticuladas con las causas que los producen.
| Síntoma | causa más probable | primer cheque |
|---|---|---|
| Quemadura, depósitos duros y oscuros en la cabeza, presión en aumento | Temperatura de fusión por encima del umbral de quemado o tiempo de residencia prolongado | Termopar de fusión del cabezal y tasa de salida mínima |
| Manchas de gel y granos superficiales. | Resina no fundida, contaminación de la tolva, aletas de tornillo desgastadas | Estado del paquete de criba y medición del desgaste del tornillo. |
| Huecos, burbujas o marcas de agua. | Humedad en el compuesto o fugas en el sello del canal de enfriamiento | Sello de bolsa, tolva de vacío, juntas de canal |
| La excentricidad sale de la tolerancia | Cruceta descentrada, punta desgastada, hundimiento en núcleos grandes | Centrado del comparador y coincidencia de punta a matriz |
| Alargamiento en caliente por encima de la especificación | Reticulación incompleta debido a baja temperatura de curado, alta velocidad de línea o dosis baja | Perfil del tubo de curado, velocidad de la línea, tiempo del baño o dosis del haz |
| Mala adherencia entre el aislamiento y la pantalla semiconductora. | Desajuste de temperatura o cizallamiento entre capas | Equilibrio del cabezal de coextrusión y presión de fusión |
| Superficie rugosa o fractura por fusión | Tierra del troquel demasiado corta, temperatura del troquel demasiado baja, velocidad de corte demasiado alta | Longitud del terreno, temperatura de la cabeza, ajuste de salida. |
| Contracción del núcleo después del enfriamiento. | Curado insuficiente combinado con reducción excesiva | Resultado del hot-set y relación de reducción |
Controles de calidad que detectan problemas de XLPE antes del envío
Un núcleo reticulado no se puede reparar volviéndolo a ejecutar, por lo que la verificación debe realizarse durante la producción y no en la inspección final. La siguiente secuencia es una práctica estándar en líneas bien administradas y vale la pena incorporarla a la rutina del operador en lugar del calendario del laboratorio.
- Control dimensional de cada tambor: espesor de pared en tres puntos alrededor de la circunferencia más cálculo de excentricidad, registrado contra el valor nominal y el 90 por ciento menos 0,1 mm del piso.
- Prueba de fraguado en caliente según IEC 60811-507: una muestra cargada a 20 N por centímetro cuadrado a 200 grados Celsius durante 15 minutos debe mostrar un alargamiento bajo carga inferior al 175 por ciento y un fraguado permanente inferior al 15 por ciento. Este es el indicador de curación más útil disponible en el taller.
- Contenido de gel según ASTM D2765 para compuestos curados con peróxido: la extracción con solvente generalmente arroja entre un 75 y un 85 por ciento para un aislamiento curado correctamente. Los resultados por debajo de aproximadamente el 70 por ciento indican un curado insuficiente o un lote de compuesto defectuoso.
- Pruebas de tracción y alargamiento antes y después del envejecimiento según IEC 60811-501. Las especificaciones suelen citar valores mínimos de alrededor de 12,5 MPa de resistencia a la tracción y 200 por ciento de alargamiento de rotura en la muestra envejecida, pero siempre confirman con el estándar de producto aplicable para el tipo de cable.
- Pruebas de descarga parcial para voltaje medio y superior según IEC 60885-3, y los resultados de rutina generalmente deben permanecer en 5 pC o menos a 1,73 veces el voltaje nominal a tierra.
- Medición del factor de disipación a temperatura elevada, a menudo a 90 grados Celsius a voltaje nominal, donde los límites de aceptación típicos para cables XLPE de voltaje medio se sitúan alrededor de 0,004.
Disciplina de manipulación, almacenamiento y cambio de materiales
- El compuesto XLPE curado con peróxido debe permanecer en bolsas de aluminio selladas hasta que ingrese a la tolva. La vida útil típica es de 6 a 12 meses cuando se almacena a menos de 30 grados Celsius, y un almacén caliente la acorta considerablemente.
- No seque el compuesto de peróxido en un horno de aire caliente convencional a 80 grados Celsius. El peróxido comienza a descomponerse y el gránulo se quemará en el barril. Si realmente es necesario secar, utilice un ciclo corto de vacío a baja temperatura, de 50 a 60 grados Celsius.
- Los compuestos cargados libres de halógenos son higroscópicos. Sécalos a una temperatura de entre 60 y 70 grados Celsius con un punto de rocío inferior a -20 grados Celsius, y revisa la secadora con tanto cuidado como revisas la extrusora.
- Si el flujo de peróxido XLPE se detiene durante más de 15 a 20 minutos, purgue el cilindro con polietileno de baja temperatura o baje la temperatura del cabezal. El compuesto que permanece caliente y quieto en la cabeza es el origen de la mayoría de las molestias por quemaduras.
- Registre los parámetros de curado para cada tambor: velocidad de la línea, temperatura del tubo de curado, tiempo del baño o dosis del haz y temperatura de fusión. Sin ese registro, es casi imposible rastrear una causa de una falla en el hot-set tres días después.
Elegir entre XLPE y sus parientes cercanos
El peróxido XLPE gana en rigidez dieléctrica y resistencia al calor, por lo que es dueño del mundo de media y alta tensión. Silane XLPE gana en costo de capital y simplicidad, razón por la cual posee la mayoría de los núcleos de bajo voltaje. El XLPE con haz de electrones gana en velocidad y limpieza en paredes delgadas. Los compuestos de poliolefina reticulables y libres de halógenos ganan cuando el rendimiento de la llama y la baja emisión de humo son más importantes que la pérdida dieléctrica, como en túneles, material rodante y edificios públicos.
El caucho de etileno propileno sigue siendo la alternativa cuando se requiere una flexibilidad extrema, por ejemplo en cables de soldadura y cables de alimentación portátiles, porque se mantiene flexible a bajas temperaturas y tolera la flexión repetida mejor que el XLPE. Cuesta más y pierde algo de rendimiento dieléctrico. La regla de selección es sencilla: si el cable se flexionará constantemente, mire la goma; Si se instala y se deja en paz durante décadas, el XLPE generalmente ofrece más ampacidad por unidad de cobre y por unidad de costo de aislamiento.
Preguntas frecuentes sobre el material XLPE
¿Qué significa XLPE y de qué está hecho?
XLPE significa polietileno reticulado. Está fabricado a partir de resina de polietileno, normalmente de baja densidad o lineal de baja densidad, combinado con un sistema de reticulación. Ese sistema es un peróxido orgánico como el peróxido de dicumilo, un silano injertado con un catalizador, o nada en absoluto cuando un haz de electrones suministra la energía. Dependiendo de la aplicación se añaden aditivos para protección antioxidante, resistencia a los árboles y retardante de llama.
¿XLPE se derrite a alta temperatura?
No. Una vez reticulado, el XLPE es termoestable. No tiene un punto de fusión como el polietileno. Caliéntalo lo suficiente y se degradará y carbonizará, pero mantendrá su forma por debajo de ese punto. Esta es la razón por la que un cable XLPE puede resistir 90 grados Celsius de forma continua y 250 grados Celsius durante unos segundos bajo corriente de cortocircuito.
¿Se puede ejecutar XLPE en una extrusora configurada para PVC?
Físicamente se extruirá, pero los ajustes dañarán el compuesto. El PVC normalmente funciona con temperaturas de barril de 160 a 190 grados Celsius, y el peróxido XLPE debe permanecer por debajo de aproximadamente 130 grados Celsius en la matriz para evitar quemaduras. El uso de temperaturas de PVC generalmente produce depósitos duros en la cabeza en media hora, junto con un aumento de presión y defectos en la superficie.
¿Cómo se sabe si XLPE está completamente curado?
La prueba hot-set es la respuesta práctica más rápida. Según IEC 60811-507, una muestra mantenida a 200 grados Celsius bajo una carga de 20 N por centímetro cuadrado durante 15 minutos debe mostrar un alargamiento bajo carga inferior al 175 por ciento y un fraguado permanente inferior al 15 por ciento. Las pruebas de contenido de gel según ASTM D2765 brindan una segunda confirmación más fundamental, que generalmente arroja entre un 75 y un 85 por ciento para un compuesto de peróxido bien curado.
¿Qué espesor de aislamiento necesita un núcleo XLPE de 4 mm2?
Para un cable de 0,6/1 kV según IEC 60502-1, el espesor de aislamiento nominal en un núcleo de 4 mm cuadrados es de aproximadamente 0,7 mm. La regla de aceptación que se aplica normalmente es que ningún punto medido puede caer por debajo del 90 por ciento del valor nominal menos 0,1 mm, lo que para este tamaño significa aproximadamente 0,53 mm como suelo absoluto.
¿XLPE contiene halógenos o produce humo tóxico?
El polímero base no contiene halógenos, por lo que no libera cloruro de hidrógeno como lo hace el PVC. Dicho esto, "libre de halógenos" y "bajo nivel de humo" no son la misma afirmación. Los compuestos de poliolefina reticulables retardantes de llama se formulan con cargas minerales para suprimir el humo y limitar la liberación de calor, y esas formulaciones se comportan de manera muy diferente en la extrusora.
¿Por qué el XLPE cuesta más que el aislamiento de PVC?
Dos razones. El propio compuesto cuesta varias veces más por kilogramo que el PVC plastificado. Además de eso, requiere una etapa de curado, que para los grados de peróxido significa una línea de vulcanización continua y un horno de desgasificación. La compensación es el rendimiento: mayor ampacidad, mayor temperatura nominal y mejor comportamiento dieléctrico, que a menudo permiten un conductor más pequeño o una pared más delgada para el mismo trabajo.
¿Cuál es la causa más común de falla del cable XLPE en producción?
En la producción no se cura lo suficiente y, de cerca, se contamina. El curado insuficiente se debe a que la velocidad de la línea supera la capacidad de curado, a un perfil de curado que se desvía o a un baño de silano demasiado frío o demasiado corto. La contaminación proviene de tolvas, tornillos desgastados, pantallas dañadas y polvo en suspensión alrededor del área de alimentación, y se manifiesta como geles y defectos superficiales en lugar de como un cambio eléctrico mensurable.
El material XLPE premia la disciplina más que los entornos inteligentes. Obtenga la temperatura de fusión correcta, mantenga el tiempo de residencia corto, dimensione el paso de curado honestamente en comparación con la velocidad de la línea y verifique el curado con una muestra termoestable en lugar de con una corazonada. Todo lo demás, desde la excentricidad hasta el acabado superficial y la contracción, se deriva de esos cuatro hábitos.
Cuando los resultados varían, separe las variables en orden: lote compuesto, luego configuración de línea y luego la máquina misma. En la mayoría de las plantas, la respuesta llega más rápido de esa manera, y un tambor poco curado nunca tiene por qué convertirse en una queja del cliente.