Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体


Contenido
- 1 ¿Qué es una máquina de extrusión de alambre de precisión?
- 2 El proceso de trabajo en seis pasos
- 3 Puntos de referencia de especificaciones que definen la precisión
- 4 Máquinas de extrusión de precisión por tipo de material
- 5 Cómo elegir una máquina de extrusión de alambre de precisión
- 6 Riesgos de adquisiciones y cómo evitarlos
- 7 Prácticas de mantenimiento que mantienen la precisión exacta
- 8 Preguntas frecuentes sobre las máquinas de extrusión de alambre de precisión
- 8.1 ¿Cuál es la tolerancia típica del diámetro de aislamiento de una máquina extrusora de alambre de precisión?
- 8.2 ¿Cuál es el diámetro mínimo de alambre que puede producir una máquina de extrusión de precisión?
- 8.3 ¿Puede una máquina de extrusión de precisión manejar múltiples materiales?
- 8.4 ¿Cómo afecta la excentricidad del aislamiento al rendimiento del cable?
- 8.5 ¿Cuál es el plazo de entrega típico para una línea de extrusión de alambre de precisión?
- 8.6 ¿Cuánto dura una máquina extrusora de alambre de precisión?
- 9 La conclusión
¿Qué es una máquina de extrusión de alambre de precisión?
Una máquina de extrusión de alambre de precisión es una línea de producción que funde resina polimérica, la alimenta a través de una cruceta mecanizada con precisión y aplica una capa aislante uniforme sobre un conductor a velocidad controlada. La máquina mantiene la tolerancia del diámetro exterior dentro de ±0,01mm para alambre fino, mantiene la concentricidad del aislamiento por encima 95% , y corre continuamente a velocidades de 30 a 400 metros por minuto dependiendo de la dimensión del cable.
Las tres variables que determinan la precisión final son la geometría del tornillo, la alineación de la cruceta y el sistema de retroalimentación del diámetro de circuito cerrado. Si alguno de esos cambios, el espesor del aislamiento cambia, la capacitancia cambia y el cable no cumple con sus requisitos eléctricos.
La extrusión de precisión es más importante para cables de datos, cables para automóviles y cables de RF de alta frecuencia. En un cable Ethernet industrial, una variación del espesor del aislamiento de apenas 0,02 milímetros puede cambiar la impedancia característica mediante 2-3 Ω , empujando el cable fuera del rango comúnmente requerido de 100±15 Ω. Es por eso que una máquina de extrusión de alambre de precisión no es negociable cuando se producen cables digitales o de señal de alto rendimiento.
El proceso de trabajo en seis pasos
Comprender cómo funciona la línea de extrusión le ayuda a diagnosticar problemas y elegir la configuración adecuada de la máquina. Aquí está la secuencia que gobierna la calidad de la salida.
- Precalentamiento de conductores - El conductor de cobre o aluminio se precalienta para 60-90°C antes de entrar en la cruceta. Esto garantiza que el polímero fundido fluya alrededor del metal sin choque térmico, al mismo tiempo que elimina la humedad y la contaminación de la superficie.
- Plastificación de tornillos - Los gránulos de polímero ingresan al cañón y se funden mediante un tornillo giratorio. Una extrusora de aislamiento de precisión normalmente utiliza un tornillo con una relación longitud-diámetro de 25:1 a 28:1 y una relación de compresión cercana 3:1 . Para alambre fino, el diámetro del tornillo suele ser 25-45mm ; Para cables de alimentación pesados, puede alcanzar 90mm .
- Distribución de flujo en cruceta - El polímero fundido se mueve a través de una cruceta que divide y redirige la masa fundida alrededor del conductor. El mecanismo de centrado aquí controla la concentricidad. Las buenas máquinas de precisión utilizan un sistema de centrado que es repetible dentro de 0,01mm .
- Extrusión a través del troquel. - El troquel y la punta definen los diámetros interior y exterior. El espacio entre ellos determina el espesor de la pared aislante. por un 0,5 milímetros diámetro exterior terminado, ese espacio a menudo se establece en 0,02-0,04 milímetros .
- Dimensionado al vacío y primer enfriamiento. - Para un aislamiento sólido, un medidor de vacío o un canal de enfriamiento estabiliza inmediatamente el diámetro exterior. Esto es importante para cables de paredes delgadas donde el polímero puede hincharse o colapsar antes de endurecerse.
- Medición de diámetro y control de circuito cerrado. - Un medidor láser lee continuamente el cable extruido. El controlador ajusta la velocidad del tornillo o la velocidad de recogida para mantener el diámetro exterior objetivo. Un sistema de alta precisión actualiza su señal de control cada 10-20 milisegundos .
Puntos de referencia de especificaciones que definen la precisión
Si está comparando máquinas de varios proveedores, utilice la siguiente tabla de referencia como punto de referencia. Estas son cifras prácticas que se ven en las líneas de producción que fabrican aislamientos para alambres y cables.
| Tipo de máquina | Temperatura de procesamiento. | Tornillo L/D | Control de diámetro | Velocidad de línea típica | Gama de cables |
|---|---|---|---|---|---|
| PVC/PE/PP/PU sólido | 150-220°C | 25:1 | ±0,02 milímetros | 30-80 m/min pesado, 150-300 m/min fino | 0,3-15mm |
| LSZH/XLPE/TPE/TPU | 160-240°C | 26:1 | ±0,02 milímetros | 30-100 m/min | 0,5-20mm |
| FEP/PFA alta temperatura | 340-420°C | 28:1 | ±0,03 milímetros | 10-50 m/min | 0,2-12mm |
| PE/PP/PU espumado | 140-220°C | 27:1 | ±0,03 milímetros | 50-200 m/min | 0,4-10mm |
Para alambre fino debajo 1 milímetro diámetro terminado, la tolerancia debe ser más estricta, alrededor ±0,01-0,015 mm . La razón es que el espesor de la pared aislante de dicho cable suele ser sólo 0,1-0,2mm ; una desviación de 0,01 mm equivale a casi 7% variación en una pared de 0,15 mm. Esto es suficiente para alterar la capacitancia y desequilibrar un par trenzado.
Máquinas de extrusión de precisión por tipo de material
Las diferentes familias de polímeros imponen diferentes exigencias a la extrusora. Así es como cambian las especificaciones de la máquina con cada clase de material.
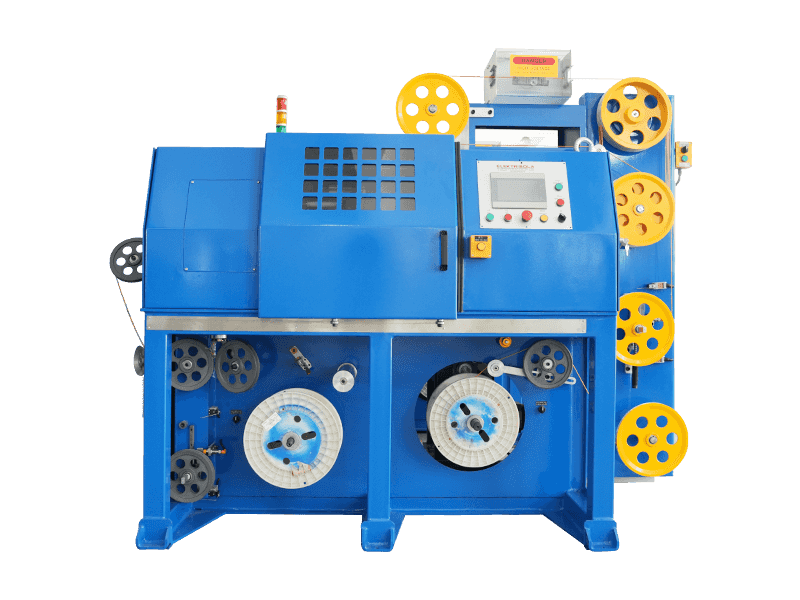
Extrusoras de aislamiento sólido de PVC/PE/PP/PU
PVC, PE, PP y PU forman la columna vertebral de la mayoría de los aislamientos de cables estándar. La temperatura de fusión se sitúa entre 150°C y 220°C . La clave para la precisión con estos materiales es una presión de fusión constante sin pulsaciones. Una extrusora de precisión para esta clase utiliza una relación de compresión de tornillo de 2,5-3,0 y una zona de medición que mantiene la producción constante.
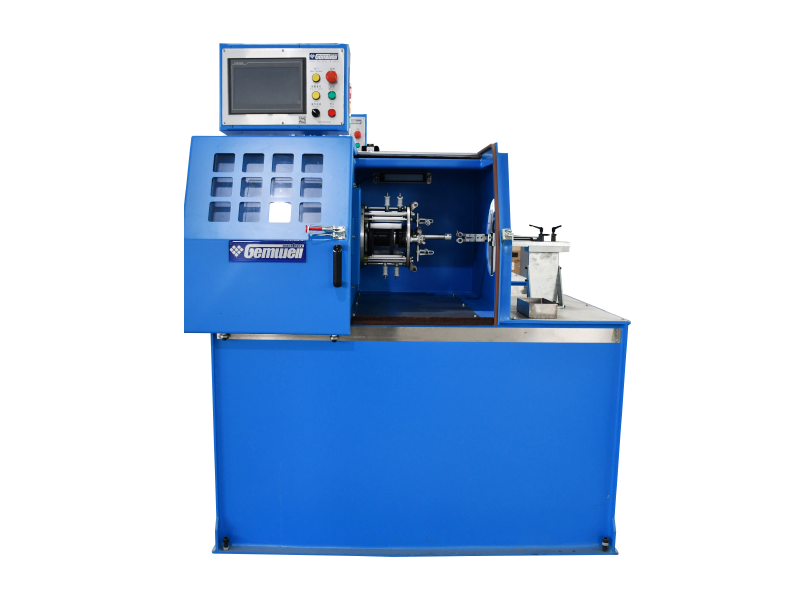
 Línea de extrusión de aislamiento de alambre central para materiales de PVC, PE, PP y PU Esta línea de extrusión está diseñada para materiales de aislamiento de cables estándar como PVC, PE, PP y PU. Funciona a temperaturas de fusión entre 150 °C y 220 °C con una relación de compresión de tornillo de 2,5 a 3,0, lo que garantiza una salida constante para el aislamiento del núcleo de cables electrónicos y de señal. Ver producto →
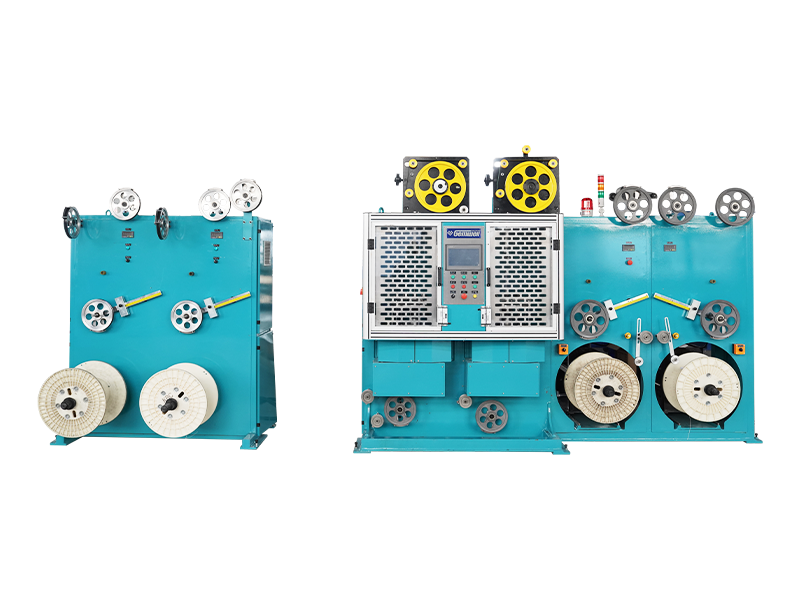
Extrusoras de aislamiento LSZH/XLPE/TPE/TPU
Estos materiales ofrecen propiedades de baja emisión de humos y cero halógenos, reticuladas o de alta elasticidad. El rango de procesamiento es 160-240°C . XLPE necesita reticulación posterior, por lo que la extrusora maneja masa fundida semicristalina. Los compuestos LSZH son abrasivos y aceleran el desgaste del tornillo a menos que el tornillo y el cilindro estén endurecidos por encima. 55-60 HRC .
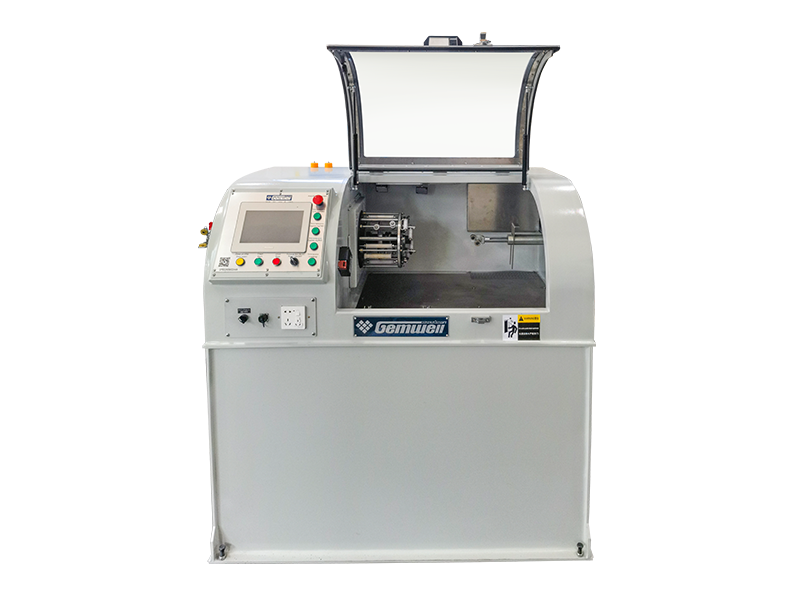
Línea de extrusión de aislamiento para compuestos LSZH, XLPE, TPE y TPU Esta línea maneja materiales abrasivos o reticulantes como LSZH, XLPE, TPE y TPU. Cuenta con tornillos y cilindros endurecidos por encima de 55-60 HRC para resistir el desgaste y mantiene una presión de fusión estable para evitar la descomposición y defectos superficiales. Ver producto → Extrusoras de aislamiento de alta temperatura FEP/PFA
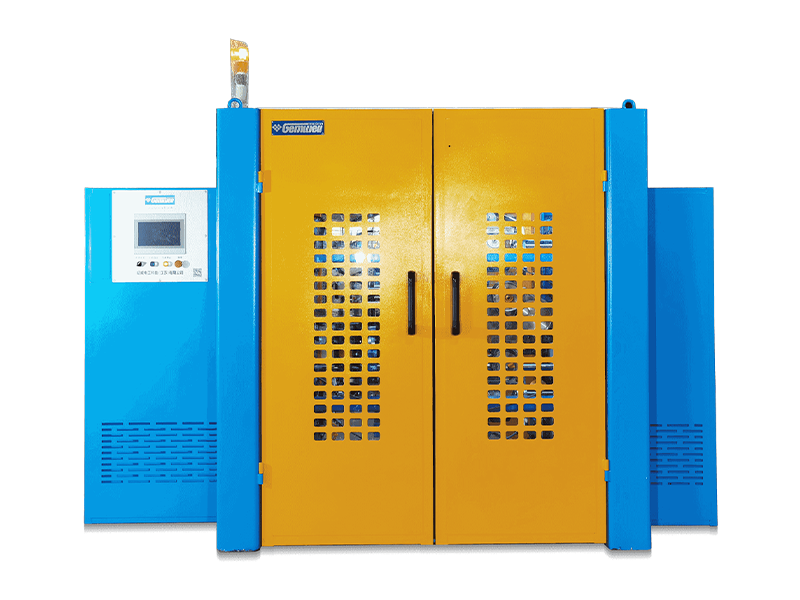
FEP y PFA se funden a 340-420°C . Esa temperatura exige un cilindro y un tornillo resistentes a la corrosión, a menudo niquelados o recubiertos de óxido de circonio. Estos materiales también liberan gas fluoruro de hidrógeno a la temperatura de fusión, por lo que la línea debe tener un sistema de escape y matrices resistentes a los ácidos. La tolerancia de temperatura de la zona del barril debe permanecer dentro ±2°C para evitar la degradación del polímero.
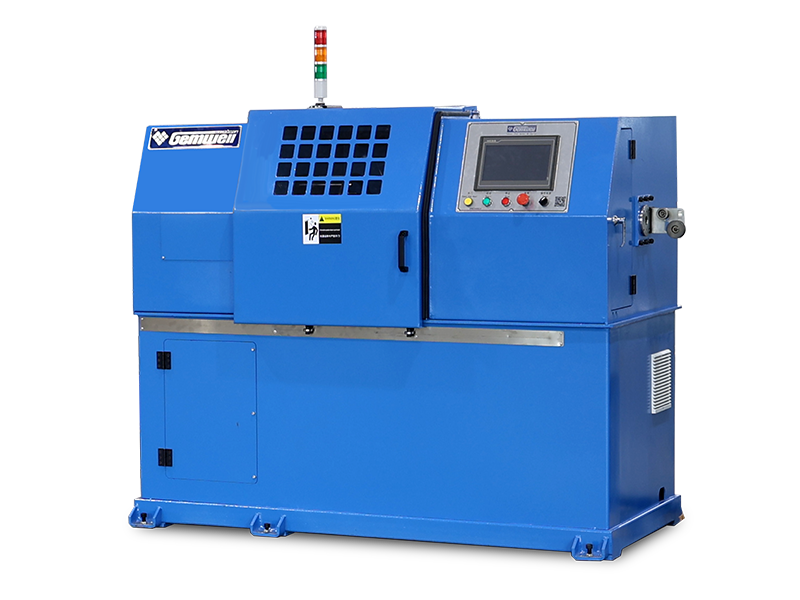
Línea de extrusión de aislamiento de alta temperatura para FEP, PFA, ETFE, PEEK y PA Esta línea de extrusión procesa polímeros de alto rendimiento como FEP y PFA a temperaturas de hasta 420 °C. Utiliza componentes resistentes a la corrosión como GH113 o Hastelloy C276 para resistir fundidos agresivos, lo que garantiza un control preciso de la temperatura entre ±1 y 2 °C para una calidad de aislamiento constante. Ver producto → Extrusoras de PE/PP/PU espumadas
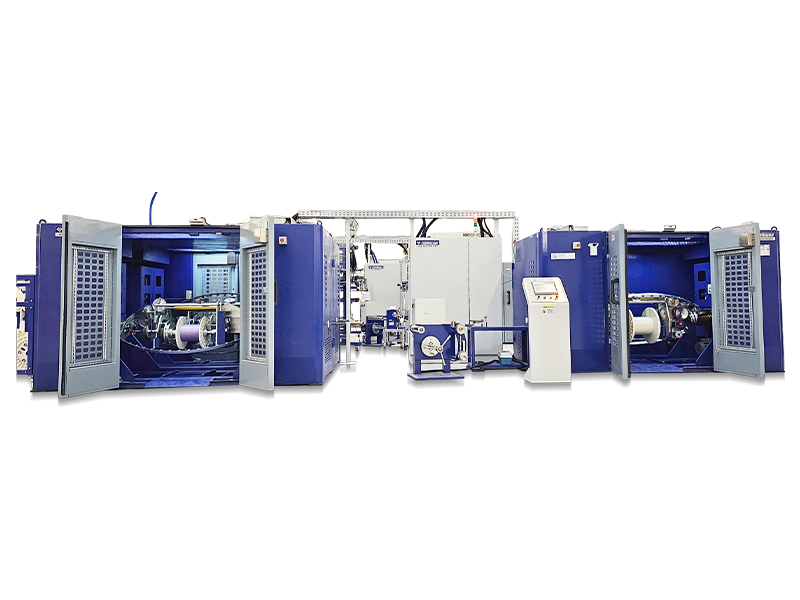
El aislamiento de espuma se utiliza en cables coaxiales y de RF para reducir la constante dieléctrica. El proceso inyecta un agente químico espumante en la masa fundida. El control preciso de la velocidad de inyección de gas y la temperatura de fusión decide la distribución del tamaño de la celda. Una extrusora de espuma debe mantener estable la presión de fusión dentro de ±1 barra , porque pequeños cambios de presión alteran directamente la densidad de la espuma.
Riesgos de adquisiciones y cómo evitarlos
Los equipos de extrusión de precisión son una inversión a largo plazo. A continuación se detallan los riesgos más comunes a los que se enfrentan los compradores y los controles prácticos que los previenen.
- La alineación del cabezal de troquel no está garantizada - Si el centrado de la cruceta no se puede ajustar repetidamente, el aislamiento estará descentrado. Solicite al proveedor un informe de prueba de concentricidad para el modelo de cruceta específico. Una buena cruceta debe mantener la concentricidad dentro 0,02 milímetros después de volver a centrar.
- El tornillo se desgasta más rápido de lo esperado - El desgaste aumenta la holgura entre el tornillo y el cilindro, lo que reduce la consistencia de la producción. Muchos proveedores cotizan 5-8 años de vida útil, pero con LSZH abrasivo o compuestos llenos de mica que pueden caer a 2-3 años .
- Las bandas calefactoras se degradan rápidamente - El control de la temperatura depende de la calidad de la banda calefactora. Si las bandas se sobrecalientan o se cortocircuitan, la variación de temperatura de la zona aumenta y el aislamiento se vuelve irregular. Las buenas máquinas utilizan bandas calefactoras de acero inoxidable o equivalente.
- La capacidad de refrigeración es demasiado corta para las líneas de alta velocidad - en 200 m/min , la cubeta de refrigeración debe eliminar más calor. Si el canal es demasiado corto, el cable sale antes de que se estabilice su diámetro. Pregunte por la longitud del canal de enfriamiento en relación con la velocidad máxima de su línea.
- El proveedor no ofrece capacitación sobre procesos - Sin capacitación operativa ni recetas, su equipo de producción pasa meses adicionales aprendiendo mediante prueba y error. Elija un proveedor que pueda capacitar a su personal en toda la línea, no solo en los controles básicos.
Prácticas de mantenimiento que mantienen la precisión exacta
La precisión no se trata sólo del diseño de máquinas; depende de un mantenimiento preventivo constante. Siga el cronograma a continuación para proteger su inversión.
| Frecuencia | acción | Por qué es importante |
|---|---|---|
| cambio de turno | Limpie la cruceta y revise el troquel en busca de residuos de polímero. | Los residuos de polímero quemados provocan defectos en la superficie y variaciones dimensionales. |
| Semanal | Inspeccione el tornillo en busca de depósitos; comprobar el consumo de corriente de la banda del calentador | El tornillo sucio cambia la estabilidad de la presión de fusión, provocando una variación pulsada del diámetro |
| Mensual | Calibre el medidor láser y verifique el centrado con un cable de prueba. | Alineación del sensor de cambio de vibración y desgaste, lo que genera información inexacta sobre el diámetro |
| Trimestral | Reemplace el aceite de la caja de cambios; Inspeccionar el juego radial entre el tornillo y el cilindro. | Usar más allá 0,05 milímetros provoca una producción inconsistente y daños al barril |
| Anual | Vuelva a certificar toda la línea, incluido el cabrestante de extracción y la tensión de recogida. | El deslizamiento del cabrestante es una causa oculta de la deriva dimensional |
Siga los procedimientos operativos correctos y las Contenido de operación, mantenimiento y reparación de máquinas de extrusión. para sacarle el máximo provecho a tu línea. Una máquina que recibe cuidados preventivos puede mantener sus especificaciones de tolerancia para 10-15 años . Para conocer las mejores prácticas de ajuste de procesos, consulte también cómo utilizar correctamente las extrusoras .
Preguntas frecuentes sobre las máquinas de extrusión de alambre de precisión
¿Cuál es la tolerancia típica del diámetro de aislamiento de una máquina extrusora de alambre de precisión?
Para diámetros de cable inferiores a 2 milímetros , la tolerancia del diámetro exterior se sitúa en ±0,015-0,02 mm . Para 2-10mm cables, la tolerancia se amplía a ±0,03-0,05mm . Algunas máquinas de alta gama afirman ±0,01mm para alambre fino, pero eso requiere condiciones ambientales estables y un sistema de control de diámetro de circuito cerrado confiable.
¿Cuál es el diámetro mínimo de alambre que puede producir una máquina de extrusión de precisión?
El diámetro mínimo acabado depende de la cruceta y del juego de matrices. Una máquina de precisión diseñada para alambre fino puede producir diámetros exteriores tan pequeños como 0,15-0,3mm . para ir abajo 0,15 milímetros , necesita una microextrusora con un diámetro de tornillo de 12-16mm .
¿Puede una máquina de extrusión de precisión manejar múltiples materiales?
Puede, pero con limitaciones. El PVC y el PE pueden compartir un tornillo. FEP/PFA requiere un cilindro resistente a la corrosión y un tornillo diferente. LSZH y XLPE se sitúan en el medio. Muchos proveedores ofrecen juegos de tornillos intercambiables, pero un cambio completo suele tardar 4-8 horas incluyendo calentamiento, purga y reemplazo de troqueles.
¿Cómo afecta la excentricidad del aislamiento al rendimiento del cable?
El aislamiento descentrado cambia la distribución de capacitancia a lo largo de la sección transversal del cable. En el caso del cable de datos, esto aumenta la diafonía y degrada la transmisión de la señal. Para el cable de alimentación, la excentricidad reduce la capacidad de tensión de ruptura. Un límite de aceptación práctico para extrusoras industriales de precisión es la excentricidad por debajo 5% , lo que significa que la diferencia entre los lados delgado y grueso de la pared es inferior al 5% del espesor nominal.
¿Cuál es el plazo de entrega típico para una línea de extrusión de alambre de precisión?
Dependiendo de la configuración y la carga de producción del proveedor, una línea de extrusión de una sola pieza puede enviarse en 45-60 días . Las líneas personalizadas con una cruceta especializada pueden tomar 90-120 días . Confirme el plazo de entrega antes de realizar una orden de compra para que pueda planificar el aumento de producción.
¿Cuánto dura una máquina extrusora de alambre de precisión?
El marco mecánico puede durar 20-30 años . El tornillo y el cilindro son componentes de desgaste y normalmente duran 5-8 años con materiales abrasivos, o 10-12 años con otros no abrasivos como el PVC. Las bandas calefactoras y los sistemas de sensores generalmente necesitan ser reemplazados cada 3-5 años .
La conclusión
La precisión del aislamiento de sus cables depende directamente del diseño del tornillo de la máquina, la precisión del centrado de la cruceta y el control de circuito cerrado. Elegir una máquina que coincida con sus tipos de materiales y rango de diámetros, y luego mantenerla según un cronograma estricto, es lo que garantiza el retorno de la inversión a largo plazo.
Si produce cables de datos para automóviles, cables Ethernet industriales, cables de red o cables de señal de alta frecuencia, una máquina de extrusión de alambre de precisión es la base de la calidad de su producto. Busque un proveedor que pueda documentar puntos de referencia de tolerancia, proporcionar recetas de procesos y entregar repuestos de manera consistente. El proveedor que le muestra cifras concretas sobre concentricidad y control de diámetro es el que vale la pena considerar.