Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体


Contenido
- 1 La respuesta directa: lo que debe esperar de una máquina de sección transversal para trenzado de alambre de cobre
- 2 Cómo se construye la geometría de la sección transversal durante el varado
- 3 Comparación de familias de máquinas: qué tipo ofrece la sección transversal más estrecha
- 4 El papel de una máquina torsionadora de pares de cables en la geometría de cables multipares
- 5 Factores de proceso que cambian la sección transversal todos los días
- 6 Controles de calidad en línea y defectos de sección transversal
- 7 Automatización, control PLC y registro de datos en líneas modernas
- 8 Cómo elegir una configuración para su línea de producción
- 9 Hábitos de mantenimiento que mantienen estable la precisión de la sección transversal
- 10 Preguntas frecuentes
- 10.1 ¿Qué tolerancia de sección transversal debe tener una máquina trenzadora de cobre?
- 10.2 ¿Es lo mismo una máquina torsionadora de pares de hilos que una máquina agrupadora de hilos?
- 10.3 ¿Por qué la compactación cambia el diámetro exterior de un conductor trenzado?
- 10.4 ¿Qué causa una sección transversal ovalada en lugar de redonda después del varado?
- 10.5 ¿Con qué frecuencia se deben reemplazar los troqueles en una línea de trenzado?
- 10.6 ¿Por qué el paso de torsión difiere entre pares dentro del mismo cable multipar?
La respuesta directa: lo que debe esperar de una máquina de sección transversal para trenzado de alambre de cobre
Una máquina de sección transversal para trenzado de alambre de cobre se juzga primero por repetibilidad dimensional , no por la velocidad máxima. Si la máquina no puede reproducir la misma geometría de sección transversal en un carrete tras otro, cualquier aumento en la velocidad de salida se convierte en un inconveniente. La acumulación de tolerancia en un conductor trenzado es pequeña: un cambio de 0,1 mm en el diámetro exterior puede cambiar el área de la sección transversal en aproximadamente un 1,5 % para un conductor de 1,5 mm², lo que a su vez cambia la resistencia de CC y la capacidad de carga de corriente.
En la práctica, se debe esperar que una máquina trenzadora bien ajustada mantenga el diámetro exterior dentro de ±0,05 milímetros para la mayoría de aplicaciones de cables de construcción y cables automotrices. Esa es la base. La máquina también tiene que mantener una longitud de tendido estable, porque la longitud de tendido afecta al ángulo de la hélice y a la flexibilidad mecánica del conductor terminado. Cuando evalúes una máquina, pide evidencia de repetibilidad a diferentes velocidades, no solo en un punto establecido.
Esta guía desglosa los factores que controlan la precisión de la sección transversal, compara los principales tipos de máquinas y le muestra qué buscar en una línea de producción. El objetivo es ayudarle a evitar dos errores costosos: comprar una máquina que no puede mantener la tolerancia y comprar una máquina que está sobreespecificada para los productos que realmente utiliza.
Cómo se construye la geometría de la sección transversal durante el varado
El trenzado toma varios cables de cobre individuales y los coloca en un patrón helicoidal alrededor de un eje central. El paquete resultante tiene una sección transversal que no es un círculo perfecto. La disposición de los cables, el número de capas y el nivel de compactación determinan el área de la sección transversal real y la envoltura exterior del conductor.
Tres términos geométricos importan más que cualquier otro:
- longitud de tendido es la distancia axial para una envoltura helicoidal completa de un alambre alrededor del núcleo. Una longitud de tendido más corta aumenta el ángulo de la hélice y hace que el conductor sea más flexible, pero también aumenta la fricción y el riesgo de dañar la superficie.
- patrón de capa Describe cuántos cables hay en cada capa. Para una construcción concéntrica, el número de cables en una sola capa suele ser la suma de todos los cables de la capa anterior más el cable central. Por ejemplo, un conductor de 7 hilos tiene 1 hilo central y 6 en la primera capa.
- Compactación Es una reducción del diámetro exterior al pasar el haz trenzado a través de una matriz de formación. La compactación aumenta el factor de relleno de cobre pero hace que el conductor sea más rígido.
El factor de relleno es una forma rápida de comparar construcciones. Un conductor de 7 hilos no compactado tiene un factor de llenado de alrededor de 0,78, mientras que una versión compactada puede alcanzar 0,92 o más. La desventaja es que la compactación aumenta la tensión residual en el cobre y, a menudo, requiere un paso de recocido posterior.
Comparación de familias de máquinas: qué tipo ofrece la sección transversal más estrecha
La familia de máquinas que elija tiene un efecto directo en la sección transversal que puede lograr. Cada tipo tiene un perfil de tensión, un mecanismo de rotación y un rango de velocidad diferentes. La siguiente tabla ofrece una comparación rápida de las cuatro familias principales utilizadas en el cableado de cobre.
| Tipo de máquina | Rango de velocidad típico | Control de sección transversal | Aplicación que mejor se adapta |
|---|---|---|---|
| Máquina agrupadora | 5000-8000 rpm | Bueno para cables finos, pero el diámetro puede variar según la tensión. | Cable UL, cables finos y flexibles |
| Cableado de marco rígido | 200–600 rpm | Excelente estabilidad dimensional, pero lenta. | Cables de alimentación grandes |
| Cableado tubular | 1500-4000 rpm | Control moderado, bueno para cables de tamaño mediano. | Cables flexibles, cables de control. |
| Varamiento planetario | 100-500 rpm | Muy preciso, especialmente para cables especiales. | Cables de datos aeroespaciales de alta gama |
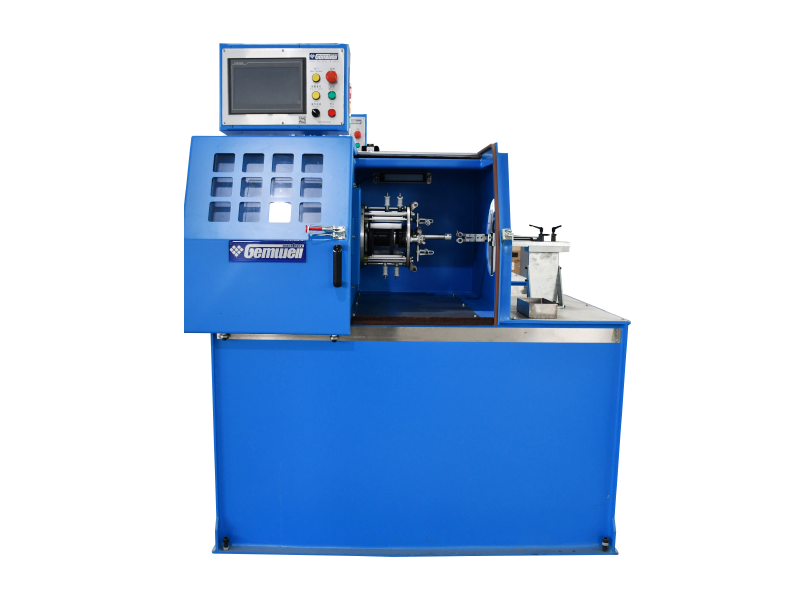
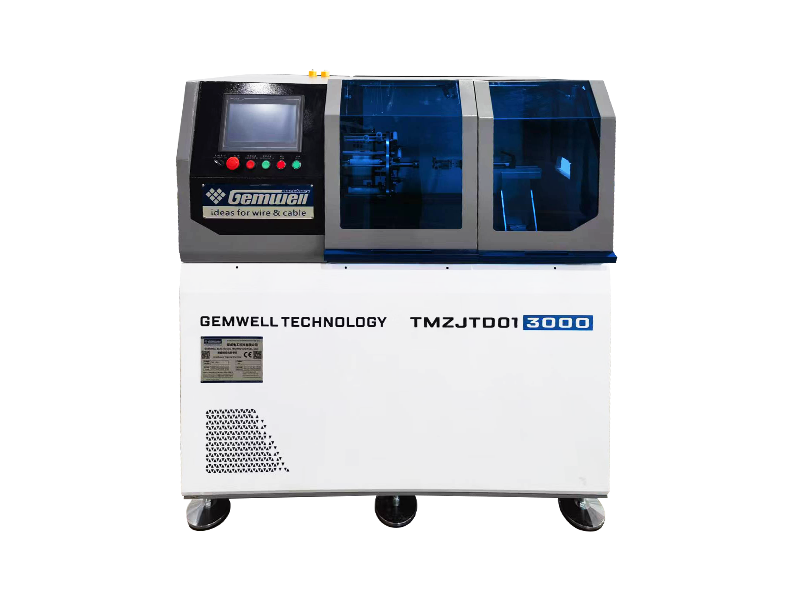
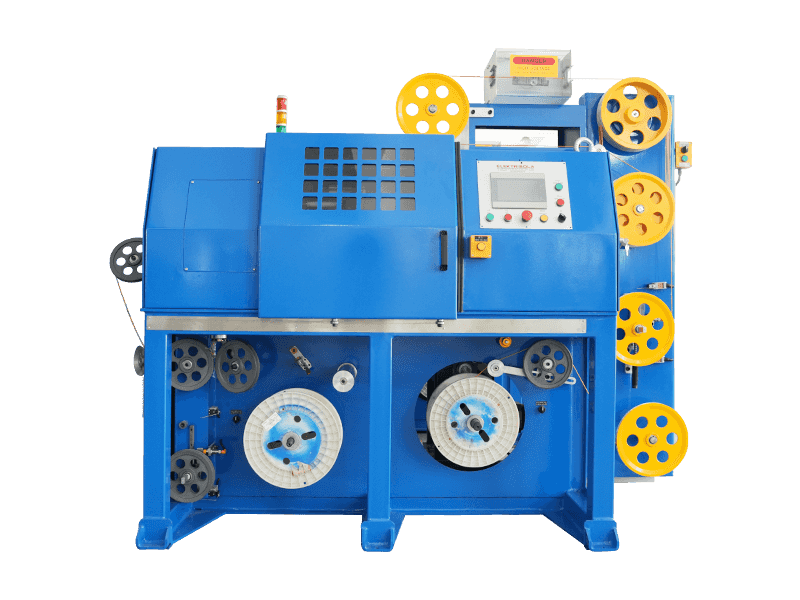
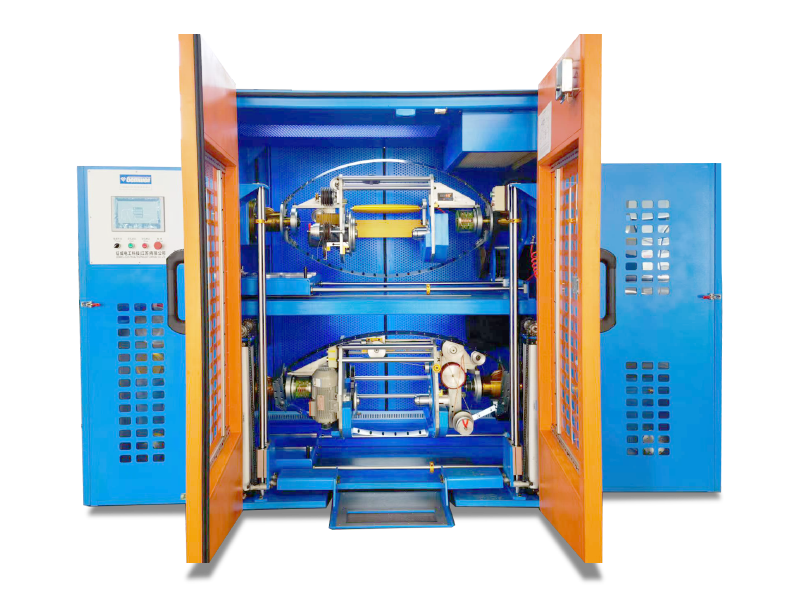
Para conductores de cobre de tamaño mediano y fabricación de cables en general, la familia de torsión simple en voladizo ofrece un punto medio práctico. Estas máquinas mantienen una trayectoria de tensión estable durante todo el ciclo de torsión, que es la clave para mantener una sección transversal repetible. Un ejemplo es un Máquina de torsión simple voladiza tipo tensor de velocidad diferencial sin polea tensora , diseñado para eliminar la variación de diámetro causada por cambios de tensión en el lado de recogida.
 Máquina de torsión simple voladiza de recogida de velocidad diferencial sin polea de cabrestante Esta máquina mantiene una tensión estable a través de una transmisión diferencial, eliminando los cambios de tensión del lado de recogida. Es ideal para conductores de cobre de tamaño mediano donde la geometría de sección transversal repetible es fundamental. Ver producto →
El papel de una máquina torsionadora de pares de cables en la geometría de cables multipares
Una máquina de sección transversal para trenzado de alambre de cobre a menudo se confunde con una máquina de torsión de pares de cables . No son lo mismo. La máquina trenzadora fabrica un solo conductor a partir de muchos cables. Una máquina torsionadora de pares de cables toma dos conductores ya trenzados y los tuerce formando un par manteniendo una geometría apretada y uniforme.
Cuando construye cables de red o cables Ethernet industriales, la sección transversal del par es importante para la impedancia y la pérdida de retorno. La longitud de torsión del par y el grado de tensión en cada conductor afectan directamente la distancia entre los dos conductores, lo que a su vez cambia la capacitancia y la impedancia del cable. Una pequeña desviación en la sección transversal del par puede empujar el cable fuera del rango especificado.
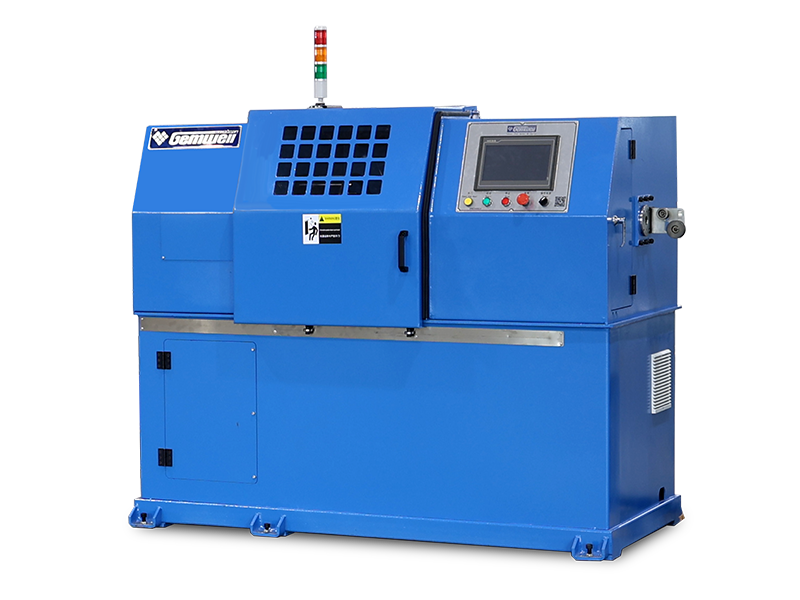
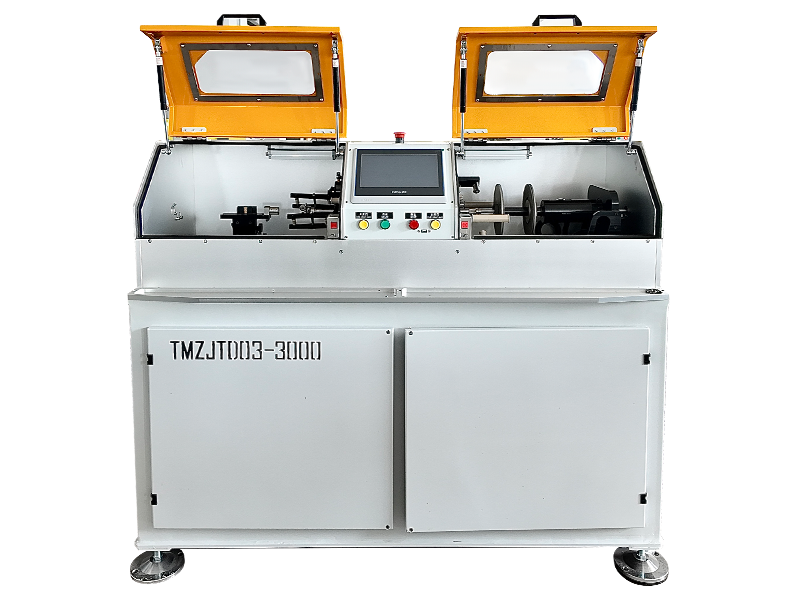
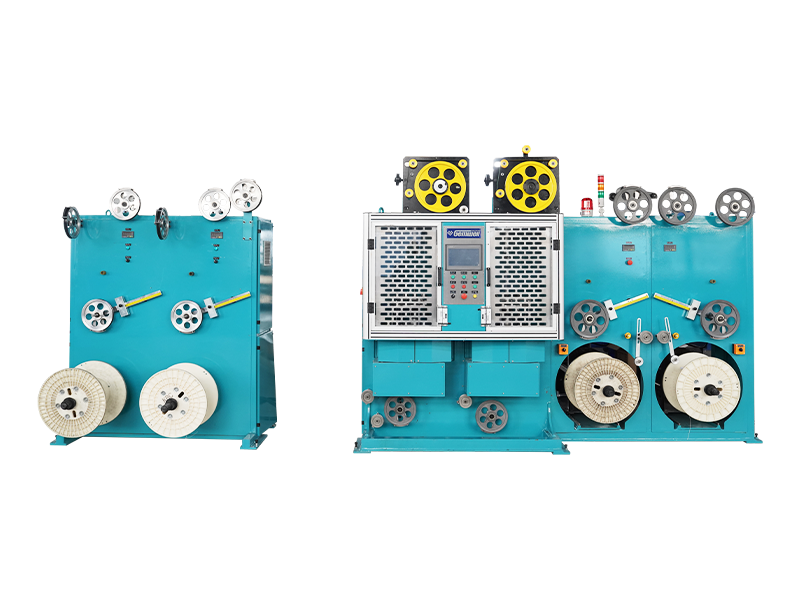
En una línea de cable Ethernet donde el paso de torsión del par debe manejar cuatro pares a la vez con un paso consistente, el Máquina de torsión triple integrada de tres pasos para cables de red es una solución que consolida múltiples operaciones de torsión en una sola máquina. No es lo mismo que una máquina trenzadora de cobre, pero comparte la misma demanda de geometría de sección transversal precisa en toda la construcción de pares múltiples.
Máquina de torsión triple integrada de tres pasos para cables de red Esta máquina consolida la torsión simple, posterior y de pares en una sola unidad, lo que garantiza una consistencia de paso precisa para cables de pares múltiples. Es adecuado para el procesamiento de cables de núcleo de red CAT5/CAT5E/CAT6. Ver producto → Factores de proceso que cambian la sección transversal todos los días
La máquina en sí es sólo la mitad de la historia. El alambre de cobre que ingresa a la trenzadora debe ser consistente en diámetro, dureza mecánica y condición de la superficie. Los factores que más se pasan por alto en la producción diaria son:
- Grado de cobre — El cobre libre de oxígeno y el cobre ETP (brea resistente electrolítica) tienen propiedades mecánicas diferentes. Un cambio en la fuente de cobre puede alterar la forma en que los cables se comprimen durante el trenzado y cambiar el diámetro exterior final entre 0,02 y 0,05 mm.
- Dibujo y recocido — Los alambres deben recocerse hasta lograr un alargamiento constante. Si el cobre se endurece parcialmente desde la etapa de trefilado, no fluirá uniformemente hacia el haz trenzado y la sección transversal desarrollará una forma ovalada.
- control de tensión — La tensión en cada cable individual debe estar equilibrada. La tensión desigual en una construcción de 7 cables puede hacer que los cables exteriores se desplacen más alto que los demás, produciendo una sección transversal elíptica.
- Formando la condición del dado — Una matriz desgastada producirá un conductor compactado no concéntrico. Con el tiempo, el diámetro del dado crece y la relación de compactación disminuye. Se debe medir una matriz cada 500 horas de funcionamiento y reemplazarla cuando el diámetro aumente en más de 0,01 mm.
Un ejemplo práctico de una planta de cables que fabrica un conductor flexible de 0,75 mm²: cuando la matriz de formación se desgastó 0,02 mm, el área de la sección transversal medida cayó aproximadamente un 2,3% y la resistencia de CC aumentó un 2%. Eso por sí solo es suficiente para hacer fallar un cable cosméticamente aceptable.
Controles de calidad en línea y defectos de sección transversal
No puede inspeccionar su camino hacia una buena sección transversal. Tienes que construirlo y monitorearlo en tiempo real. Las líneas modernas utilizan medidores de diámetro láser, equipos de medición de capacitancia y cámaras de alta velocidad. La siguiente tabla enumera los defectos más comunes, sus causas fundamentales y las acciones correctivas que deben tomar los operadores.
| Defect | Causa raíz | Acción correctiva |
|---|---|---|
| Sección transversal ovalada | Tensión desigual del alambre o troquel de formación desgastado | Calibre la tensión en cada recorrido del cable; medir y reemplazar morir |
| Soltura en la capa exterior | Tensión trasera insuficiente en los cables exteriores. | Aumentar la tensión en los carretes de pago del cable exterior. |
| Deriva de diámetro sobre un carrete | Cambio de tensión a medida que disminuye el diámetro del carrete de pago | Utilice un sistema de compensación de tensión |
| Arañazos superficiales | Superficies de contacto rugosas en el arco o en la polea guía | Pulir o reemplazar las superficies de contacto; inspeccionar el estado del rodamiento |
Automatización, control PLC y registro de datos en líneas modernas
Las máquinas modernas de sección transversal para trenzado de alambre de cobre no deben ser cajas de circuito cerrado. Una buena línea le brinda al operador visibilidad en vivo de los parámetros críticos que afectan la sección transversal: tensión por alambre, longitud real del tendido, presión del troquel de formación y velocidad de la línea. Un PLC con una HMI clara le permite almacenar recetas para cada producto y recuperarlas en segundos.
El registro de datos no sirve sólo para solucionar problemas. Es una herramienta de gestión. Si la máquina registra la medición de la sección transversal por cada 10 metros de alambre, puede realizar un seguimiento de las tendencias y predecir cuándo un troquel está a punto de desviarse. Este enfoque proactivo evita que se desperdicie una gran cantidad de cable.
En un sistema que combina múltiples pasos de torsión, como el Máquina de torsión triple integrada de tres pasos para cables de red , la automatización se convierte en la única forma práctica de mantener sincronizadas todas las secciones. Sin compensación automática de tensión, un cambio en una sección desvía todo el cable del objetivo.
Máquina de torsión triple integrada de tres pasos para cables de red Esta máquina consolida la torsión simple, posterior y de pares en una sola unidad, lo que garantiza una consistencia de paso precisa para cables de pares múltiples. Es adecuado para el procesamiento de cables de núcleo de red CAT5/CAT5E/CAT6. Ver producto → Cómo elegir una configuración para su línea de producción
La selección de una máquina de sección transversal para trenzado de alambre de cobre es una decisión que debe basarse en los productos que utiliza ahora y los productos que planea utilizar en los próximos tres años. La siguiente lista de verificación resume las preguntas clave que debe hacerse antes de comprar.
- ¿Cuál es el tamaño de conductor más pequeño y más grande que necesita trenzar? El rango de diámetros de alambre que la máquina puede manejar determina si necesita una máquina agrupadora, una trenzadora de marco rígido o una máquina de torsión simple en voladizo.
- ¿Cuál es la tolerancia de longitud de tendido en el peor de los casos que esperan sus clientes? Para cables de automoción, es común una tolerancia de ±5% en la longitud de tendido. Para los cables de datos, la tolerancia puede ser aún más estricta.
- ¿Necesita compactación en la misma línea o la compactación es un paso separado? Si planea compactar, la máquina debe poder acomodar un troquel de formación y mantener la tensión trasera asociada.
- ¿Cuál es su frecuencia de cambio esperada? Si utiliza muchos tamaños de conductores diferentes, una máquina con un cabezal de cambio rápido y un sistema de longitud de tendido ajustable le ahorrará horas en cada turno.
- ¿Qué nivel de soporte posventa está disponible localmente? Una máquina cuyo mantenimiento es difícil supone un coste recurrente. Pregunte por disponibilidad de repuestos y procedimientos de mantenimiento documentados.
Hábitos de mantenimiento que mantienen estable la precisión de la sección transversal
La máquina que mantiene la tolerancia el primer día no la mantendrá el día mil a menos que usted la mantenga. Tres hábitos de mantenimiento tienen el mayor impacto en la calidad de la sección transversal:
- Limpieza diaria del arco y poleas guía. El polvo de cobre y los residuos de lubricante se acumulan en estas superficies y crean microarañazos. Una limpieza de diez minutos por turno es un seguro barato.
- Comprobación semanal de la calibración de tensión. La tensión en cada recorrido del cable debe coincidir con el valor de referencia. Una deriva de tensión del 3 al 5 % puede cambiar visiblemente la sección transversal.
- Inspección mensual de troqueles de conformado. Mida la apertura del troquel con un calibre de pasador calibrado. Si la abertura ha crecido más de 0,01 mm, es necesario sustituir la matriz.
Para una comprensión más profunda de cómo interactúan la velocidad, la tensión y la longitud de tendido, puede revisar el Características técnicas de las máquinas trenzadoras de alta velocidad. en nuestra sección de noticias de empresa. El artículo explica cómo estos parámetros afectan la geometría final y ofrece recomendaciones prácticas para los operadores.
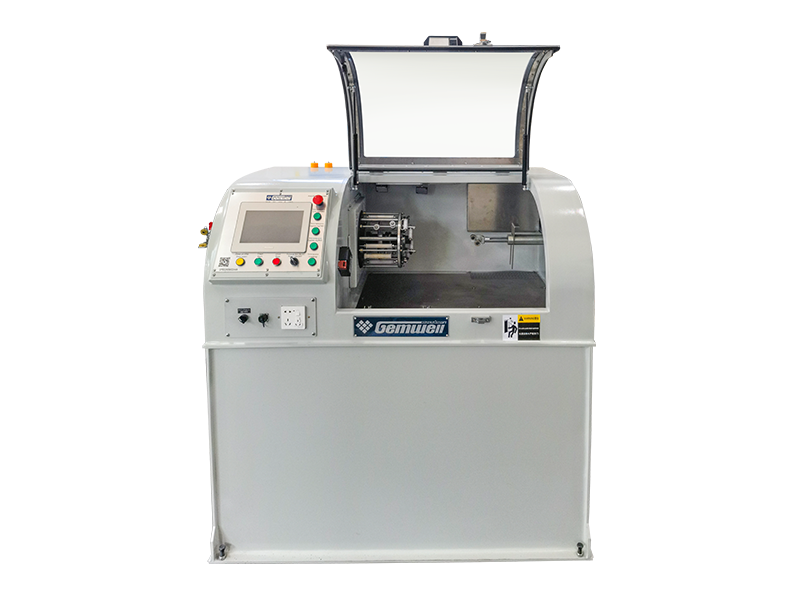
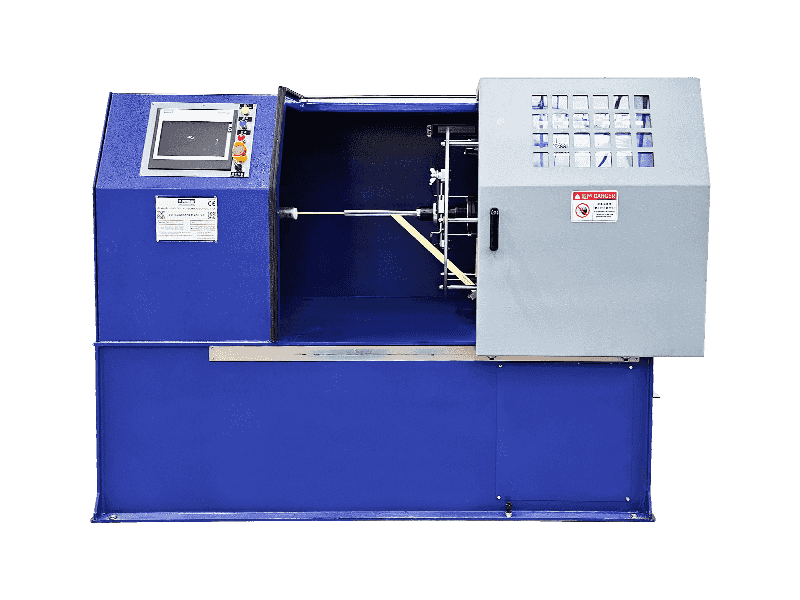
Otro tipo de máquina que reduce la carga de mantenimiento es la Máquina de torsión simple en voladizo, ligera, de una sola pieza, con polea conductora externa y toma de fuerza. . Este diseño elimina la necesidad de una polea tensora separada, lo que elimina una gran fuente de variación de tensión y simplifica el mantenimiento.
Máquina de torsión simple en voladizo integrada de servicio liviano con cabrestante externo Este diseño liviano integra el voladizo y el cabrestante externo, simplificando el mantenimiento y reduciendo la variación de tensión. Es muy adecuado para la producción de cables de uso general que requieren una geometría de conductor estable. Ver producto → Preguntas frecuentes
¿Qué tolerancia de sección transversal debe tener una máquina trenzadora de cobre?
Para la mayoría de los cables de uso general, la tolerancia del diámetro exterior debe ser de ±0,05 mm cuando el conductor se mide en la misma posición a lo largo del carrete. Para alambres muy finos, como hilos de 0,2 mm en cables de alta flexibilidad, una tolerancia de ±0,03 mm es más realista y requiere una máquina con una tensión extremadamente estable.
¿Es lo mismo una máquina torsionadora de pares de hilos que una máquina agrupadora de hilos?
No. Una máquina de torsión de pares de cables tuerce dos conductores ya formados para formar un par. Una máquina agrupadora de hilos toma muchos cables individuales y forma un solo conductor. Las dos máquinas se encuentran en diferentes etapas del proceso de fabricación del cable.
¿Por qué la compactación cambia el diámetro exterior de un conductor trenzado?
La compactación acerca los cables individuales y llena los espacios entre ellos. Esto reduce el diámetro de la envoltura para la misma sección transversal de cobre. Por ejemplo, un conductor de 7 hilos con un área de cobre de 1,5 mm² puede medir 1,68 mm de diámetro antes de la compactación y 1,55 mm después de la compactación.
¿Qué causa una sección transversal ovalada en lugar de redonda después del varado?
La causa más común es la tensión desigual en los cables individuales. Si la tensión del alambre varía de una bobina a otra, algunos alambres quedarán más altos que otros. Luego, el cable pasará a través del troquel de formación de forma descentrada, creando una forma ovalada. Una segunda causa es un troquel de conformado desgastado con una abertura no redonda.
¿Con qué frecuencia se deben reemplazar los troqueles en una línea de trenzado?
No hay una respuesta única, pero una regla práctica es medir la apertura de la matriz cada 500 horas de funcionamiento. Si la abertura ha crecido más de 0,01 mm, reemplace la matriz. Para una línea que funciona las 24 horas del día, los 7 días de la semana, eso podría significar cada 4 a 8 semanas, dependiendo de la dureza del cable y la velocidad.
¿Por qué el paso de torsión difiere entre pares dentro del mismo cable multipar?
Se utilizan intencionalmente diferentes tonos de torsión para reducir la diafonía entre pares. En los cables Ethernet, los cuatro pares suelen tener cuatro longitudes de tendido diferentes. La máquina que produce estos cables debe poder configurar cada par de forma independiente y mantener el paso estable en toda su longitud.