Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体



Contenido
- 1 Lo que realmente hace una máquina de extrusión de cables en su línea de producción
- 2 Cómo elegir entre máquinas de extrusión de aislamiento y de revestimiento
- 3 Especificaciones técnicas que determinan el rendimiento en el mundo real
- 4 Cómo la selección de materiales afecta los parámetros de extrusión
- 5 Defectos comunes de extrusión de cables y sus causas fundamentales
- 6 Mejores prácticas operativas y de mantenimiento para extrusoras
- 7 Preguntas frecuentes sobre las máquinas de extrusión de cables
- 7.1 ¿Cuál es la diferencia entre una máquina extrusora de cables y una máquina trefiladora?
- 7.2 ¿Cuál es el mejor diseño de tornillo para una línea de extrusión de cables multimaterial?
- 7.3 ¿Cómo calculo la tasa de producción de una máquina extrusora de cables?
- 7.4 ¿Puede una extrusora fabricar aislamiento y funda?
- 7.5 ¿Qué es la excentricidad y por qué es importante en la extrusión de cables?
- 7.6 ¿Con qué frecuencia debo reemplazar el tornillo de una extrusora?
- 8 ¿Cómo afecta el período de recuperación de la inversión a la elección del extrusor?
- 9 Qué comprobar al comprar una máquina extrusora de cables usada o reacondicionada
- 10 Recomendación final para su inversión en máquina de extrusión de cables
Elegir una máquina extrusora de cables es una decisión que se basa en algunas duras verdades: la máquina debe coincidir con su conjunto de materiales, la velocidad de su línea y su presupuesto de tolerancia. La primera conclusión es que una extrusora genérica es un pasivo, no un activo. Una máquina que ejecuta bien PVC puede tener problemas con FEP, y una línea de alta velocidad para cables de red puede no producir el control de diámetro requerido para cables de datos automotrices. Entonces, antes de mirar los catálogos, debe definir la familia de cables exacta que planea fabricar y los defectos que no puede tolerar en absoluto. Ese único paso ahorra más dinero que cualquier descuento en la propia máquina.
Los fabricantes de alambres y cables a menudo preguntan si vale la pena invertir en el modelo de extrusor más nuevo. La respuesta práctica es: sí, si necesita una tolerancia más estricta, una velocidad más alta o menos desechos. No, si ya está dentro de las especificaciones y su cuello de botella está en sentido descendente. El valor real de una máquina extrusora de cables moderna radica en la consistencia con la que mantiene el diámetro y la concentricidad del aislamiento o de la funda durante un turno de ocho horas, no en la velocidad máxima que se muestra en el folleto.
Lo que realmente hace una máquina de extrusión de cables en su línea de producción
Una máquina extrusora de cables es el corazón de la línea de fabricación de alambres y cables. Introduce bolitas de polímero a través de un barril calentado, las funde y empuja el material fundido alrededor de un solo conductor para formar la capa aislante. Por otra parte, el mismo principio se aplica a la funda exterior que protege el cable del calor, la abrasión y la humedad.
Los componentes principales son consistentes en la mayoría de las máquinas: un tolva que dosifica el pellet, un tornillo que hace la fusión y la generación de presión, un barril con zonas de calefacción, un cruceta donde el conductor pasa y recibe la masa fundida, un canal de enfriamiento que fija el polímero, y un cabrestante que tira del cable a una velocidad controlada. La coordinación entre la velocidad del tornillo y la velocidad del cabrestante determina el espesor de la pared y el diámetro final.
Para obtener una visión más profunda de cómo funcionan juntas estas piezas, puede leer el desglose técnico de los componentes del extrusor. de nuestro artículo sobre la composición de las máquinas de extrusión. . Ese artículo explica cómo el desgaste en el tramo del tornillo o una cruceta desgastada reduce el control del diámetro de una manera que es fácil de pasar por alto pero costosa de ignorar.
Cómo elegir entre máquinas de extrusión de aislamiento y de revestimiento
La primera decisión suele ser si necesita una extrusora de aislamiento, una extrusora de revestimiento o ambas. Los dos tipos de máquinas comparten la misma arquitectura básica, pero difieren en el diseño del tornillo, el rango de temperatura del cilindro y la forma en que se maneja el cable.
Las extrusoras de aislamiento suelen procesar cables más finos y requieren un espesor de pared mucho más preciso porque la capa de aislamiento es delgada y la capacitancia del cable depende de la distancia entre el conductor y el blindaje. Las extrusoras de vaina, por otro lado, empujan una capa más gruesa de material sobre un núcleo de cable que ya contiene múltiples conductores. La tolerancia es más indulgente, pero el rendimiento suele ser mayor.
| Parámetro | Extrusión de aislamiento | Extrusión de funda |
|---|---|---|
| Rango de espesor de pared | 0,05 a 1,5 milímetros | 0,5 a 5 milímetros |
| Velocidad de línea típica | 50 a 400 m/min | 20 a 200 m/min |
| Materiales comunes | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silicona |
| Tolerancia clave | Desviación del diámetro ±0,02 mm | Desviación del diámetro ±0,15 mm |
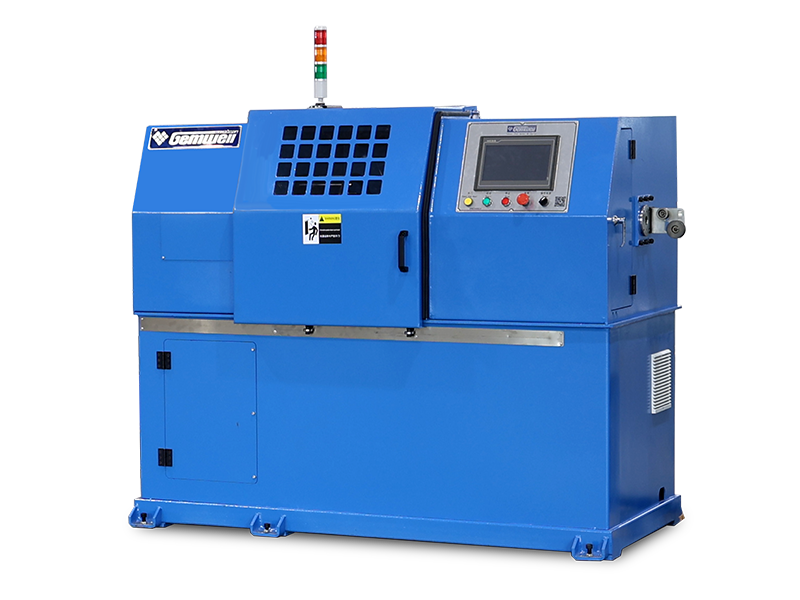
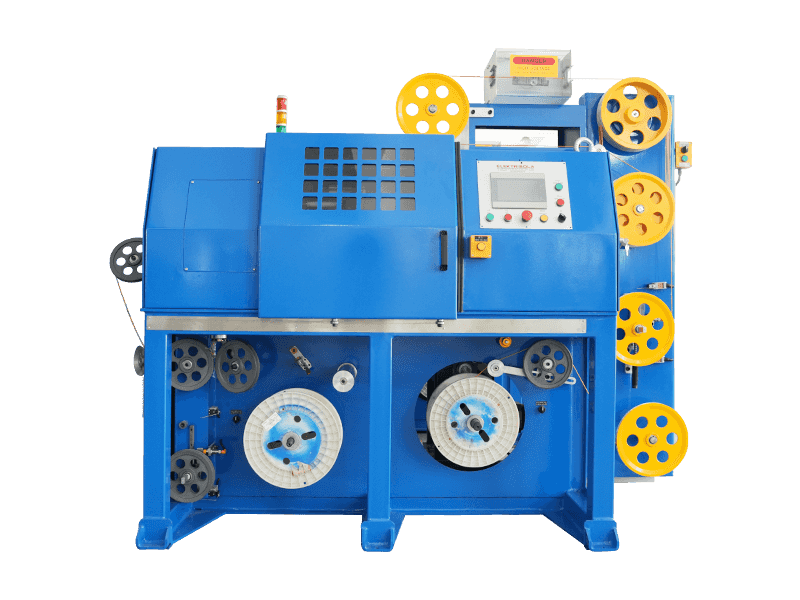
 Línea de extrusión de funda de PVC/PE/PP/PU La máquina extrusora de funda de PVC/PE/PP/PU es un equipo no estandarizado con personalización. El modelo de máquina principal es generalmente de 70-150 mm, que se usa comúnmente en alambre... Ver producto →
Si está fabricando cables de red o cables de datos para automóviles, es casi seguro que primero necesitará la línea de aislamiento más una línea de revestimiento separada. Si está fabricando un cable de conexión simple, una extrusora de doble propósito puede ser suficiente, pero el cambio lleva varias horas y lo obliga a detener la producción.
Especificaciones técnicas que determinan el rendimiento en el mundo real
Mirar la hoja de especificaciones no es suficiente; necesita saber qué números afectan realmente a su producto. El diámetro del tornillo y la relación L/D impulsan el rendimiento y la calidad de la masa fundida. Un tornillo de 60 mm con una relación L/D de 25:1 es común para líneas de aislamiento de tamaño mediano. La producción del extrusor en kg/h es un punto de partida, pero la verdadera limitación es la velocidad de la línea que se puede alcanzar manteniendo el espesor de pared objetivo.
El control de la zona de temperatura es otro factor crítico. Una extrusora estándar para PVC necesita un perfil de temperatura del cilindro de aproximadamente 140 °C a 180 °C. El FEP requiere de 300 °C a 360 °C y la silicona requiere un diseño de tornillo especial. Si su máquina no puede alcanzar y mantener los 350°C con una precisión de ±5°C, obtendrá una calidad de fusión deficiente y paradas frecuentes.
El control del diámetro y la concentricidad depende del sistema de medición. Las máquinas modernas utilizan medidores láser con una resolución de 0,001 mm y un tiempo de respuesta de bucle de 50 ms o más rápido. un desviación de ±0,02 mm en una capa de aislamiento de 0,4 mm significa la diferencia entre un pase y un rechazo. Para aplicaciones de cables de datos o de alta frecuencia, la excentricidad es aún más importante. La cruceta debe ser ajustable para que pueda alcanzar una excentricidad mínima inferior al 2%.
Cuando la aplicación requiere una línea de aislamiento de núcleo sólido con PVC, PE, PP o PU, el extrusor debe configurarse para esos materiales desde el principio. Gemwell ofrece una extrusora dedicada para aislamiento de cables y alambres de núcleo sólido diseñada para estos polímeros, lo que evita el compromiso de una máquina universal.
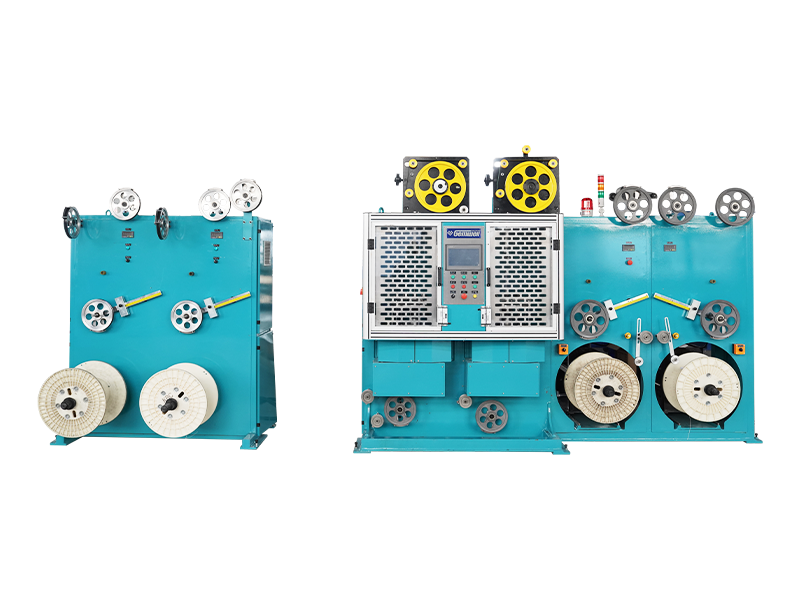
Línea de extrusión de aislamiento de alambre con núcleo de PVC/PE/PP/PU Línea de extrusión de aislamiento de alambre con núcleo de PVC/PE/PP/PU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Ver producto → Cómo la selección de materiales afecta los parámetros de extrusión
El polímero que elija determina la temperatura del cilindro, el diseño del tornillo y la velocidad de enfriamiento. No se trata de un escenario sencillo de una máquina para todo.
El PVC es indulgente y funciona a temperaturas moderadas. El PE y el PP son más suaves para el tornillo, pero requieren un enfriamiento cuidadoso para evitar la contracción. El PU añade resistencia a la abrasión pero es sensible a la humedad. FEP y PFA son termoplásticos de alta temperatura que se utilizan para cables de transmisión, aeroespaciales y de datos de alta velocidad; exigen un cilindro y un tornillo fabricados con una aleación resistente a la corrosión y una importante inversión en control de temperatura. Los compuestos LSZH se utilizan en cables libres de halógenos y con poco humo, pero son muy viscosos y necesitan un tornillo con una relación de compresión mayor.
Por ejemplo, un Extrusora de aislamiento de alambre central de alta temperatura FEP/PFA Normalmente funciona a temperaturas de la zona principal de 330 °C, con una velocidad de tornillo de 30 a 80 rpm. La velocidad de la línea suele ser menor que la del PVC porque el flujo de polímero es diferente, pero el aislamiento resultante tiene excelentes propiedades dieléctricas.
Si su hoja de ruta de productos incluye cables de alta temperatura o alta frecuencia, necesita una máquina que pueda manejar todo el rango de temperatura. La extrusora de alambre aislado FEP/PFA de Gemwell está construida específicamente para estos materiales, con componentes de aleación y geometría de tornillo especializada.
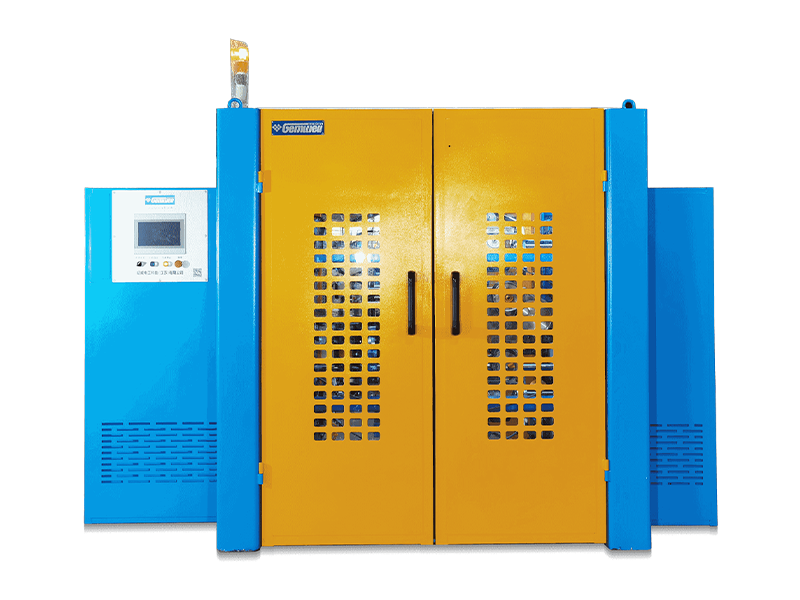
Línea de extrusión de aislamiento de alambre central de alta temperatura FEP/PFA/ETFE/PEEK/PA La línea de extrusión de aislamiento de alambre central de alta temperatura FEP/PFA/ETFE/PEEK/PA es un equipo no estandarizado con personalización. El modelo principal suele ser de 20 a 50 mm. Es yo... Ver producto → Defectos comunes de extrusión de cables y sus causas fundamentales
Cuando una línea comienza a producir cables defectuosos, el problema rara vez es solo la máquina. La siguiente lista muestra los defectos de extrusión más comunes y dónde buscar primero.
- Fluctuación del diámetro – Esto indica un desajuste de velocidad entre el cabrestante y el extrusor, o un tornillo desgastado que permite pulsos de presión.
- Burbujas o porosidad – La humedad en los pellets es la culpable habitual. Verifique los secadores de tolva y la ventilación de vacío.
- Excentricidad o aislamiento descentrado – El conductor no está centrado en la cruceta. Esto suele deberse a una guía desgastada o a una matriz dañada.
- Mala adherencia al conductor. – El conductor está demasiado frío o el polímero no está suficientemente fundido. También puede deberse a la contaminación del cobre.
- Desgaste del tornillo y del cilindro – Cuando el diámetro interior del cilindro aumenta en más de 0,25 mm, el rendimiento disminuye y la masa fundida se vuelve inconsistente. Este es un problema de mantenimiento, no de ajuste.
Hacer un seguimiento de la tasa de defectos a lo largo del tiempo es la mejor manera de saber cuándo reemplazar las piezas. Una regla conservadora en la industria es revisar la punta del tornillo y la cruceta cada 500.000 metros de producción para trabajos con materiales sensibles a la humedad. Para líneas de cable de red de alta velocidad, el intervalo de verificación debe ser más corto.
Mejores prácticas operativas y de mantenimiento para extrusoras
Una extrusora que recibe mantenimiento de rutina mantendrá su precisión durante muchos años. La parte que más se pasa por alto son las zonas de calefacción. Si nunca calibra los termopares, la temperatura real del barril puede variar más de 20 °C con respecto al punto de ajuste. Sólo esto explica una gran parte de las quejas sobre la calidad.
Establezca un cronograma semanal para revisar los paquetes de cribas y la placa rompedora. Reemplace el paquete de pantalla cuando la presión diferencial a través de él aumente en más del 10%. Limpie el troquel y la cruceta únicamente con cepillos de alambre de cobre, nunca de acero, para evitar rayones que se conviertan en puntos de depósito. Verifique la sección de alimentación de silicona o caucho si utiliza materiales de funda de silicona; esos compuestos requieren una zona de alimentación de pellets de enfriamiento para evitar la formación de puentes.
Para una línea típica, los siguientes intervalos de mantenimiento preventivo son razonables:
- Diariamente: comprobar el nivel de aceite en la caja de cambios y la presión del aire para el recogedor neumático.
- Semanalmente: limpie la tolva y revise la ventilación de aspiración en busca de polvo de pellets.
- Mensualmente: medir el desgaste del tornillo y del cilindro; Inspeccione la correa del cabrestante y el freno de pie.
- Trimestralmente: calibre todos los controladores de temperatura y el medidor láser.
Cuando una máquina es nueva, las primeras 200 horas son las más importantes. Registre cada parámetro al principio y compárelo con los valores después del período de rodaje. Si el extrusor requiere más de un 10 % de torsión adicional en el tornillo para mantener el mismo rendimiento, algo se está desgastando demasiado rápido.
Preguntas frecuentes sobre las máquinas de extrusión de cables
¿Cuál es la diferencia entre una máquina extrusora de cables y una máquina trefiladora?
Una máquina trefiladora cambia el tamaño del conductor; una máquina de extrusión de cables agrega el aislamiento o funda de polímero. La máquina de extrusión no cambia el diámetro del conductor. Sólo lo recubre.
¿Cuál es el mejor diseño de tornillo para una línea de extrusión de cables multimaterial?
No existe un único mejor diseño. Un tornillo de barrera funciona bien para PE y PVC. Para LSZH y XLPE se necesita un tornillo más ancho con una relación de compresión más alta. Si debe utilizar muchos materiales, elija un tornillo que sea un compromiso y acepte un rendimiento ligeramente menor en los compuestos más difíciles.
¿Cómo calculo la tasa de producción de una máquina extrusora de cables?
El rendimiento en kg/h es igual al área de paso del tornillo multiplicada por la velocidad del tornillo, la densidad del material fundido y la eficiencia de la bomba. Un atajo práctico es utilizar una prueba de velocidad de línea: pasar una longitud de cable conocida, pesar el polímero utilizado y dividir por el tiempo. La mayoría de los fabricantes proporcionan una capacidad teórica, pero la capacidad real suele ser del 70 al 90 % de ese valor debido a la reducción y los espacios de aire.
¿Puede una extrusora fabricar aislamiento y funda?
Puede utilizar la misma máquina con una cruceta y un tornillo diferentes, pero existen compensaciones. El tornillo diseñado para una pared con aislamiento de 1 mm no optimizará una pared con revestimiento de 3 mm. El tiempo de cambio suele tardar entre dos y cuatro horas, por lo que si utiliza dos productos separados cinco veces por semana, una máquina dedicada para cada línea suele ser más económica a largo plazo.
¿Qué es la excentricidad y por qué es importante en la extrusión de cables?
La excentricidad es el desplazamiento del centro del conductor desde el centro del aislamiento. En los cables de datos y audio, la alta excentricidad cambia la capacitancia y provoca la reflexión de la señal. Un límite de fabricación general es inferior al 3 % para el cable de red y menos del 1,5 % para el cable de datos para automóviles de alta velocidad. Si su excentricidad es superior a eso, verifique los pernos de centrado de la cruceta y las puntas de guía.
¿Con qué frecuencia debo reemplazar el tornillo de una extrusora?
Para una línea que funciona 8000 horas al año con materiales abrasivos como el PVC, espere reemplazar el tornillo cada 3 a 5 años. Para polímeros limpios y de alta temperatura, puede durar de 8 a 10 años. Mida el diámetro exterior del tornillo y el diámetro interior del cilindro en el mismo punto; cuando el espacio libre exceda los 0,3 mm, reemplace el tornillo o el cilindro.
¿Cómo afecta el período de recuperación de la inversión a la elección del extrusor?
Cuando se compara una extrusora de bajo costo con una de mayor precio, el período de recuperación es una métrica más clara que el precio de etiqueta. Una máquina que funcione un 10% más rápido puede permitirle producir 500.000 metros adicionales al año. Si su margen de beneficio por kilómetro de cable es de 50 dólares, son 25.000 dólares adicionales al año. La inversión adicional de $50 000 se recupera en dos años.
Más importante aún, una máquina más estable reduce los desechos. Suponga que pierde el 2% de la producción debido a una desviación dimensional en una línea barata. Con un volumen de producción de 1.000.000 de metros, son 20.000 metros de chatarra. Con un costo de material de $0.03 por metro, el desperdicio anual es de $600. Eso por sí solo no parece enorme, pero cuando se agrega el costo laboral del retrabajo y el riesgo de perder un cliente debido a entregas tardías, el costo total se vuelve significativo.
Utilice esta sencilla fórmula para comparar dos máquinas:
- Valor de producción anual – velocidad de línea en m/min × horas disponibles × 60 × factor de desperdicio.
- Costo anual de chatarra – porcentaje de desperdicio × mano de obra de reelaboración del costo del material.
- período de recuperación – diferencia de precio ÷ (ahorro por velocidad ahorro por chatarra).
Para un fabricante que ingresa al mercado de cables de red o para automóviles, el período de recuperación debe ser inferior a 18 meses. Si es más largo, es probable que esté comprando en exceso o que la línea de productos no sea adecuada para su volumen de producción.
Qué comprobar al comprar una máquina extrusora de cables usada o reacondicionada
Muchas fábricas compran extrusoras usadas para reducir los costos de capital. El error más común es medir el tornillo y el cilindro demasiado tarde. Antes de firmar el contrato, haga una simple comprobación en el taller mecánico: inserte un tornillo nuevo en el cilindro y compruebe cuánto juego radial hay. Un espacio libre superior a 0,3 mm significa que la máquina no mantendrá la tolerancia para aislamientos finos.
Verifique también los pernos de centrado de la cruceta; si se incautan, la excentricidad será imposible de corregir. Solicite los registros de producción reales de las últimas 200 horas, no solo el total de horas de funcionamiento. Una máquina que funciona 30.000 horas con carga baja suele ser mejor que una que funciona 15.000 horas con carga completa con PVC abrasivo.
Finalmente, verifique la disponibilidad de repuestos para la geometría específica de tornillo y cilindro. Si el fabricante original ya no está en el negocio, es posible que pueda obtener un equivalente de un proveedor especializado, pero las piezas auxiliares, como los casquillos guía de la cruceta, son más difíciles de encontrar. Una máquina con tamaños industriales comunes será mucho más fácil de soportar.
Recomendación final para su inversión en máquina de extrusión de cables
La mejor máquina extrusora de cables es aquella que se adapta a su hoja de ruta de productos de tres años. Compre por los materiales que realmente procesará, no por los que espera procesar. Si necesita mantenerse dentro de ±0,02 mm en el espesor de la pared, invierta en un medidor láser y un cabrestante estable. Si necesita FEP/PFA de alta temperatura, compre una máquina con un tornillo resistente a la corrosión y un control de zona preciso.
Comience la evaluación enumerando sus cinco construcciones de cables principales y sus tolerancias de espesor de pared. Luego calcule la velocidad de línea requerida a partir de su volumen de producción anual. Finalmente, compare la especificación con la ventana operativa real. Una máquina que funciona a 300 m/min pero no puede sostener un diámetro de ±0,03 mm a 150 m/min es menos valiosa que una máquina que funciona a 150 m/min y sostiene ±0,01 mm.
Gemwell ha construido extrusoras de aislamiento para PVC/PE/PP/PU y extrusoras de revestimiento para LSZH/XLPE/TPE/TPU, así como de silicona. La elección correcta depende de sus materiales y de su presupuesto de tolerancia. Es por eso que siempre recomendamos discutir la lista completa de cables con el fabricante de la máquina antes de realizar un pedido, en lugar de comprarlos en el mercado.