Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体



Contenido
- 1 ¿Qué es el trenzado de cables y por qué es importante?
- 2 Beneficios principales de los conductores trenzados
- 3 Principales tipos de trenzado de alambre
- 4 Comprensión del trenzado de cables de clases A a M
- 5 Parámetros críticos que definen la calidad del hilo
- 6 defectoos comunes de varada y cómo evitarlos
- 7 Cómo seleccionar el equipo de varada adecuado
- 8 Preguntas frecuentes
- 8.1 ¿Cuál es la diferencia entre trenzado de alambre y torsión de alambre?
- 8.2 ¿Cuál es el número mínimo de hilos en un conductor trenzado?
- 8.3 ¿Cuál es la longitud de tendido estándar para conductores de cobre?
- 8.4 ¿El trenzado aumenta la resistencia eléctrica?
- 8.5 ¿Cuál es la diferencia entre conductores Clase 5 y Clase 6?
- 8.6 ¿Cómo sé qué clase de varado usar?
- 8.7 ¿Qué causa la rotura del alambre en una máquina trenzadora?
- 8.8 ¿Se pueden entrelazar diferentes cables metálicos?
- 9 Conclusión
El trenzado de cables es el proceso de torcer múltiples cables metálicos desnudos en un solo conductor compuesto. Esta operación se realiza antes del aislamiento o revestimiento y determina la flexibilidad, resistencia mecánica y confiabilidad final del conductor. Un conductor varado no es simplemente un lujo; es un requisito funcional para cualquier cable que deba doblarse, vibrar o pasar por espacios reducidos.
En la mayoría de los cables industriales, El patrón y la clase de cableado influyen directamente en la vida útil de la fatiga por flexión, la continuidad eléctrica y el costo de instalación. . Ya sea que fabrique cables de alimentación, cables de red o mazos de cables para automóviles, el proceso de trenzado establece la base para cada operación posterior.
¿Qué es el trenzado de cables y por qué es importante?
El trenzado de cables es la torsión de dos o más cables individuales en un solo conductor más grye. El proceso existe porque los conductores sólidos no pueden soportar flexiones, vibraciones o ciclos térmicos repetidos en instalaciones del mundo real.
Considere tres escenarios prácticos:
- un cable ethernet industrial debe flexionarse continuamente dentro de un brazo robótico. Un conductor sólido se fracturaría después de unos cientos de ciclos.
- A cable de alimentación encaminado a través de un conducto debe seguir la curvatura del conducto sin torcerse. Los conductores trenzados se doblan más fácilmente.
- A cable de control correr junto a un motor experimenta una vibración constante. Los hilos distribuyen la tensión entre muchos cables, evitando fallas prematuras.
Según CEI 60228 , los conductores flexibles se clasifican en Clase 5 y Clase 6, mientras que Norma B8 especifica conductores de cobre trenzados de tendido concéntrico para aplicaciones de energía. Estos estándares existen porque el trenzado de cables es un parámetro de ingeniería medible, no una elección estética.
Beneficios principales de los conductores trenzados
Las ventajas del trenzado sobre un conductor sólido de igual sección transversal se pueden agrupar en beneficios de instalación, operativos y de conectividad. La siguiente tabla compara las dos construcciones.
| Propiedad | Conductor sólido | Conductor trenzado |
|---|---|---|
| Facilidad de flexión | Difícil de doblar | Se dobla fácilmente |
| Vida de fatiga por flexión | Limitado | Extendido |
| Resistencia a las vibraciones | moderado | Excelente |
| Efecto piel AC | Mayor resistencia a alta frecuencia. | Menor resistencia debido a una mayor superficie |
| Terminación | soldadura sencilla | Requiere cuidado para engarzar o soldar. |
| Costoo por metro | inferior | superior |
Un beneficio clave está relacionado con la operación de alta frecuencia. En los circuitos de CA, la corriente viaja cerca de la superficie del conductor. Los conductores sólidos tienen una superficie más pequeña para una sección transversal determinada, lo que aumenta la resistencia a frecuencias más altas. Los conductores trenzados reducen este efecto porque su superficie combinada es mayor.
Para aplicaciones flexibles como cables de robótica and cables de cadena de arrastre , el varamiento es obligatorio. En estos entornos, los conductores no trenzados se romperían en cuestión de días.
Principales tipos de trenzado de alambre
Cableado concéntrico
El trenzado concéntrico organiza los cables en capas regulares y uniformes. El cable central está rodeado por una primera capa que utiliza seis cables, la segunda capa agrega doce cables, la tercera agrega dieciocho, y así sucesivamente. Cada capa se tuerce en la dirección opuesta a la capa debajo de ella, lo que proporciona estabilidad estructural.
Este es el tipo de trenzado más común utilizado en cables industriales, de control y de potencia. Ofrece una superficie lisa que es fácil de aislar y fácil de terminar. Norma B8 define la configuración geométrica y la tolerancia para esta construcción.
Varamiento de racimos
El trenzado en manojo retuerce varios cables juntos sin una disposición geométrica definida. Es más barato de producir y ofrece una excelente flexibilidad. Sin embargo, la superficie del conductor es irregular, lo que puede dificultar el aislamiento y la terminación.
El trenzado en manojos se usa comúnmente en cables de audio, pequeños cables electrónicos y aplicaciones donde la geometría del conductor no es crítica. Los hilos simplemente se agrupan y retuercen para ahorrar costos.
Cableado por tendido de cuerdas
El cableado por tendido de cuerdas construye el conductor en dos etapas. En primer lugar, se tuercen hilos más pequeños para formar subconductores. Luego, estos subconductores se entrelazan para formar el conductor final. Esta estructura proporciona el más alto nivel de flexibilidad y durabilidad mecánica.
Los conductores tendidos por cables se utilizan en cables mineros de alta resistencia , cables de ascensor , y cables para robótica de alta flexibilidad donde se esperan flexión y torsión extremas.
| Tipo | Geometria | Flexibilidad | Cost | Uso típico |
|---|---|---|---|---|
| Concéntrico | Capas regulares | Medio | Medio | Poder y control |
| manojo | irregulares | Alto | Bajo | Audio y señal |
| tendido de cuerdas | Múltiples subconductores | muy alto | Alto | Cables dinámicos y mineros |
Comprensión del trenzado de cables de clases A a M
Las clases de conductores definen la cantidad de cables, la cantidad de capas y la configuración de cableado. Estas clases están estandarizadas para ayudar a los ingenieros de diseño a seleccionar el conductor correcto para cada aplicación.
Para conductores de cobre de disposición concéntrica, Norma B8 define las siguientes clases:
| clase | Construcción | Aplicación típica |
|---|---|---|
| AA | Sólido o 1 capa | Cable de línea de servicios públicos |
| A | 1 capa alrededor de un centro | Cableado fijo |
| B | 2 o más capas | Poder y control cables |
| C | 3 o más capas | Cables de alimentación flexibles |
| D | 4 o más capas | Cables portátiles y de minería |
| M | manojo or rope construction | Cables de prueba y audio |
La clase B es la clase más especificada. Equilibra flexibilidad, costo y rendimiento eléctrico. Las clases C y D brindan mayor flexibilidad a un costo adicional, mientras que la clase M está reservada para aplicaciones electrónicas y de audio especializadas.
Elegir la clase incorrecta conduce a fallas mecánicas prematuras o costos de material innecesarios. Por ejemplo, usar un conductor Clase C en un conducto de instalación fija agrega costo sin agregar confiabilidad. Por el contrario, el uso de Clase A en una aplicación robótica dará como resultado una vida útil corta.
Parámetros críticos que definen la calidad del hilo
Cuatro parámetros determinan si un conductor trenzado cumple con sus especificaciones de rendimiento:
- Longitud de tendido: La distancia axial para una torsión completa de un cable alrededor del centro. La longitud del tendido a menudo se expresa como un múltiplo del diámetro del conductor. Las longitudes de tendido más cortas producen conductores más ajustados y flexibles, pero aumentan el consumo de material y el tiempo de producción. Las proporciones típicas varían de 8 a 16 veces el diámetro.
- Dirección de colocación: Montaje a izquierdas (S) o a derechas (Z). En construcciones concéntricas, las capas alternas deben girar en direcciones opuestas. De lo contrario, el conductor se desenredará bajo tensión de flexión.
- Control de tensión: La tensión inconsistente entre los cables individuales crea hebras sueltas o secciones demasiado apretadas. Esto puede provocar que se formen jaulas de pájaros, se doblen o el diámetro del conductor sea inconsistente.
- Concentricidad: El centro geométrico del conductor debe coincidir con el centro de la capa aislante. Una mala concentricidad provoca puntos débiles en la pared del cable y puede provocar propiedades eléctricas inconsistentes.
Estos parámetros no son simplemente valores abstractos. Se miden en el conductor terminado y se verifican durante el control de calidad. el CEI 60228 El estándar especifica valores máximos de resistencia para cada clase, asegurando que la conductividad no se vea comprometida por una torsión excesiva.
defectoos comunes de varada y cómo evitarlos
Los defectos de cableado son una causa directa de fallas en los cables en el campo. A continuación se detallan los problemas más frecuentes y sus soluciones prácticas:
| Defect | causa | Prevención |
|---|---|---|
| jaula de pájaros | Dirección de colocación incorrecta entre capas adyacentes o tensión excesiva durante la recogida | Verifique la configuración de dirección de colocación; ajustar la tensión de recogida para que coincida con la tensión de pago |
| Hebras sueltas | Tensión de alambre inconsistente de un carrete a otro | Utilice controladores de tensión activos; calibrar antes de cada lote |
| retorcerse | Alambre muy doblado durante el devanado | Utilice guías de baja fricción; mantener el radio de curvatura adecuado |
| Torcer demasiado | Longitud de tendido demasiado corta en comparación con el diámetro del alambre | Vuelva a verificar el cálculo de la longitud de tendido; aumentar la longitud de tendido dentro del rango estándar |
| Hebras deslizadas | Cabrestante desgastado o tensión desigual de los hilos | Inspeccionar y reemplazar el revestimiento del cabrestante; recalibrar la tensión |
Cada defecto da como resultado un conductor que no cumple con las especificaciones eléctricas o mecánicas. La detección temprana mediante la medición del diámetro en línea y controles periódicos de la tensión es la estrategia de prevención más eficaz.
Cómo seleccionar el equipo de varada adecuado
Elegir una máquina trenzadora es una inversión a largo plazo. El equipo debe manejar su variedad de cables, cumplir con los objetivos de velocidad de producción y producir una longitud de tendido consistente con un mínimo de desechos.
Criterios de selección clave:
- Rango de diámetro de alambre: La máquina debe aceptar los tamaños mínimos y máximos de alambre que procese. Una máquina diseñada para el trenzado de cables finos (0,05 mm–0,5 mm) no manejará conductores más pesados utilizados en cables de alimentación.
- Velocidad de producción: Medido en RPM o metros por minuto. Una velocidad más alta aumenta la producción pero también aumenta el riesgo de errores de tensión.
- Precisión de la longitud de colocación: Las máquinas con sistemas planetarios servoaccionados proporcionan un control de tendido preciso, lo cual es fundamental para cables de datos y conductores de alta flexibilidad.
- Manejo de la tensión: El control activo de la tensión evita la formación de jaulas de pájaros y hebras sueltas. Busque sensores de tensión por carrete y retroalimentación de circuito cerrado.
- Flexibilidad: La capacidad de cambiar entre operaciones de trenzado y envoltura sin cambiar la máquina ahorra espacio y mano de obra.
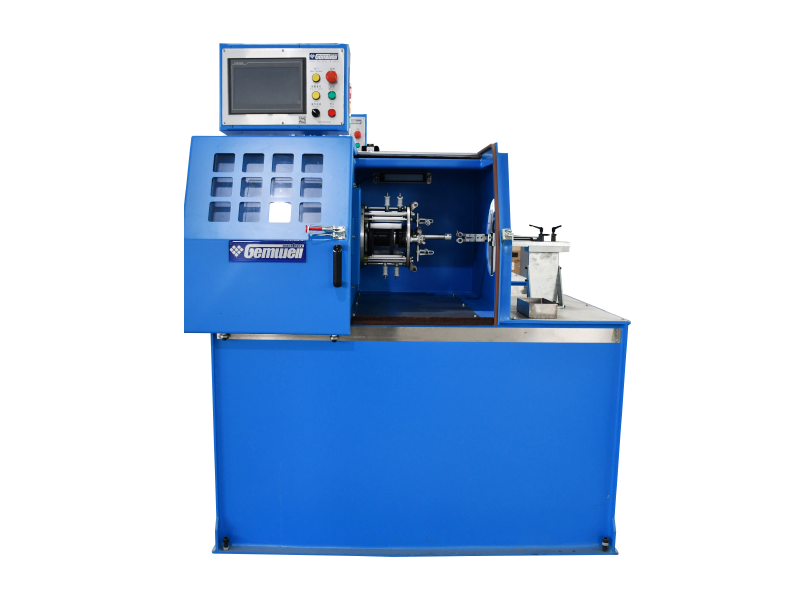
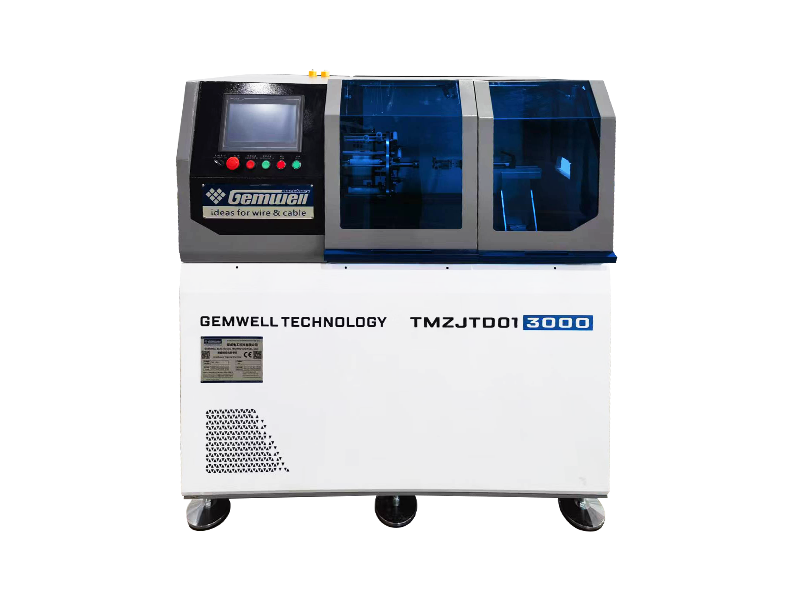
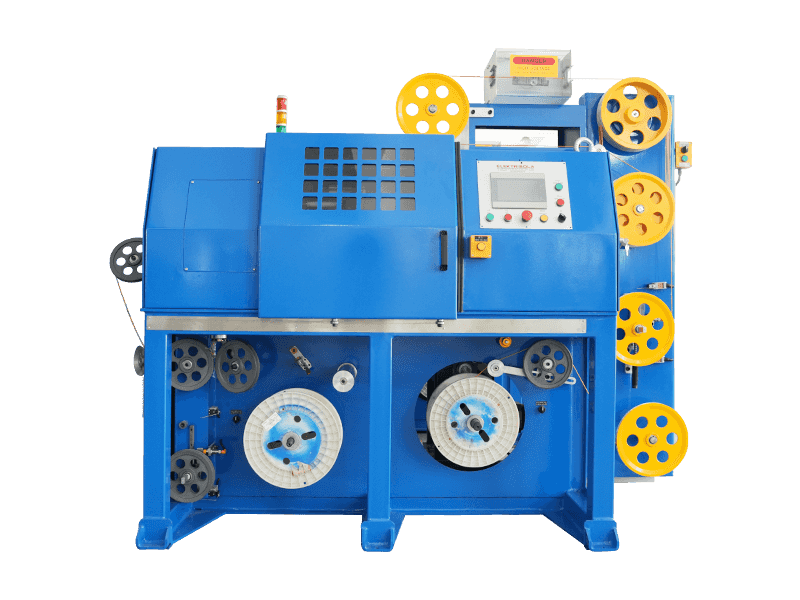
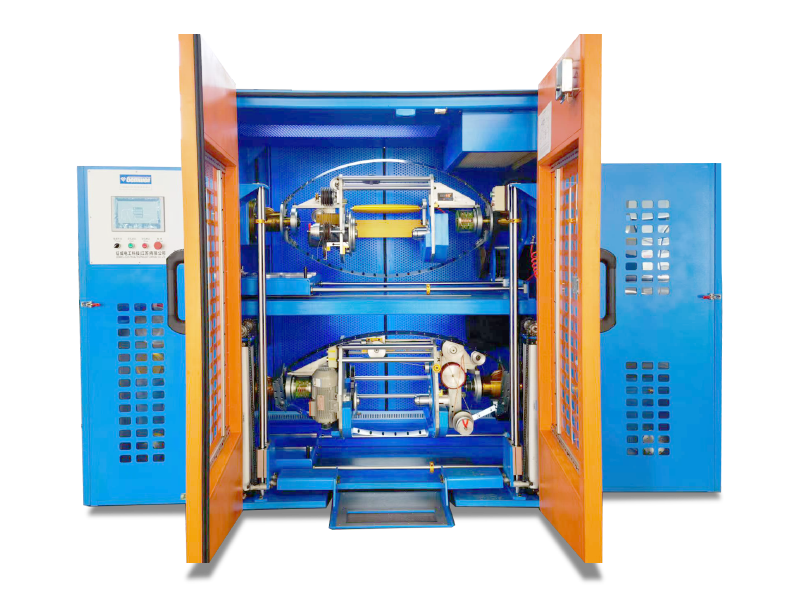
Para operaciones de alto volumen de torsión simple, una máquina de torsión simple en voladizo es una opción práctica. Integra desenrollado, torsión y recogida en un espacio compacto, lo que reduce el requisito de espacio en aproximadamente un 30 % en comparación con las líneas de trenzado tradicionales.
 Máquina de torsión simple en voladizo con recogida diferencial de velocidad Esta máquina torsionadora compacta integra desenrollado, torcido y recogido, lo que reduce el espacio en aproximadamente un 30 % en comparación con las líneas tradicionales. Su accionamiento diferencial ajusta la velocidad de recogida para mantener una velocidad de línea constante y un paso uniforme, ideal para operaciones de giro único de gran volumen. Ver producto →
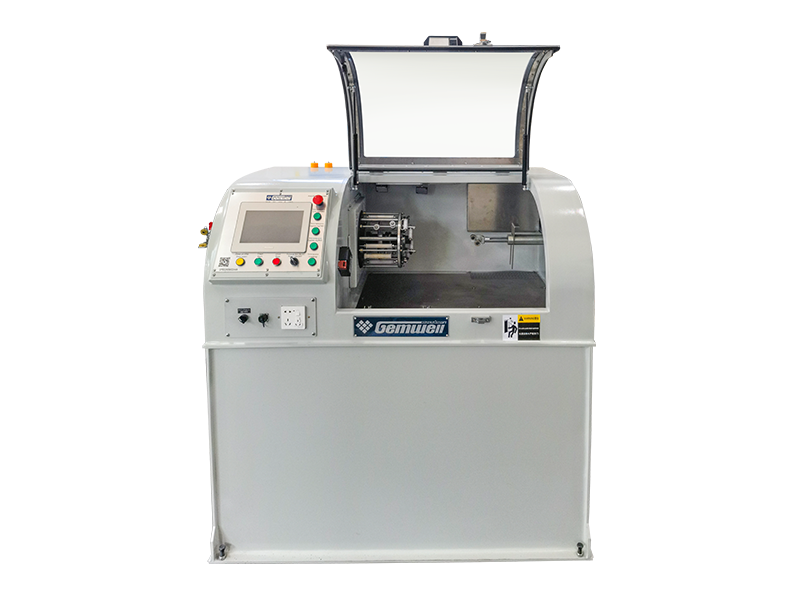
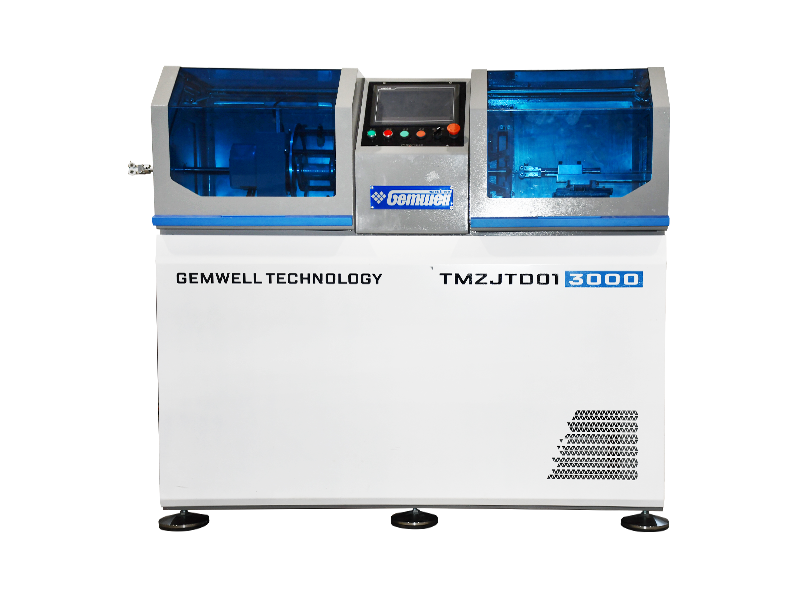
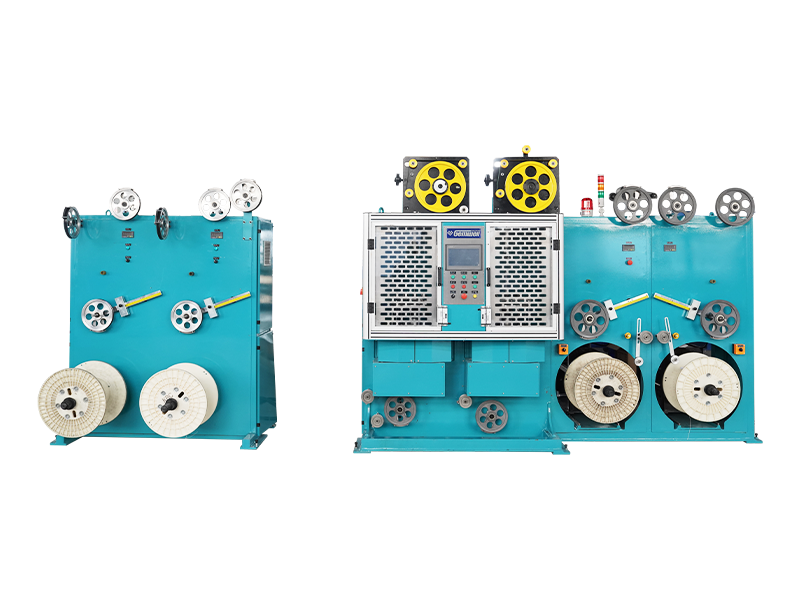
Para cables de red son imprescindibles máquinas retorcedoras sin torsión. Mantienen la geometría del par durante el proceso de torsión, lo que preserva la integridad de la señal y reduce la diafonía. Estas máquinas se utilizan ampliamente en la producción de cables Cat5e a Cat8.
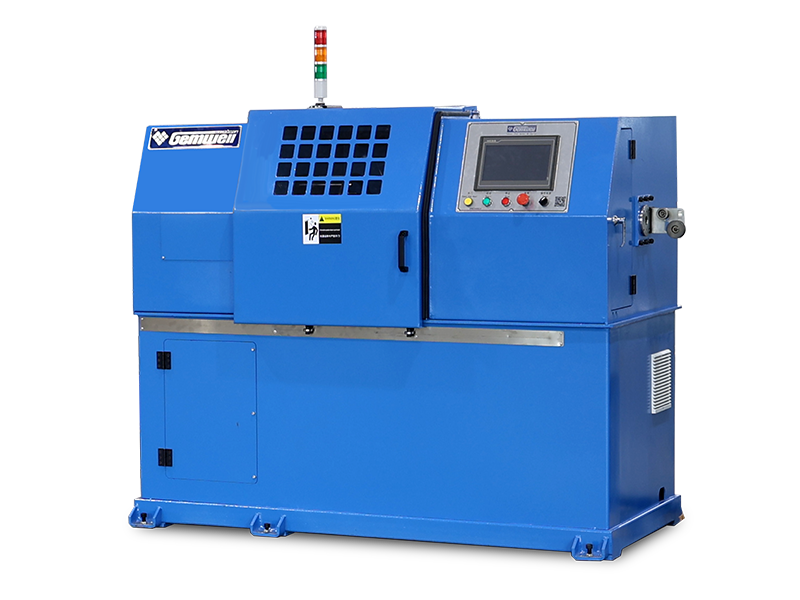
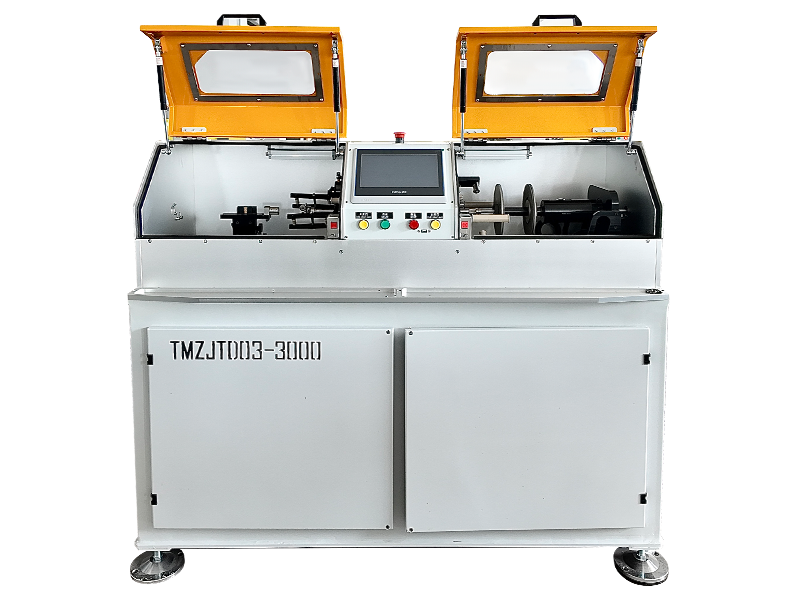
Máquina de torsión de pares con torsión trasera integrada para cables de red Diseñada para una torsión precisa del par, esta máquina utiliza un cabrestante independiente dentro del arco giratorio para un control preciso del paso y baja tensión. El retorno de torsión elimina la torsión interna, lo que garantiza pares rectos y apretados que mejoran la integridad de la señal y reducen la diafonía para cables Cat5e a Cat8. Ver producto → Cuando los cables de conexión a tierra deben agruparse con pares de señales, la máquina debe acomodar el cable adicional sin comprometer la longitud del tendido. En esta aplicación se utiliza a menudo una máquina torsionadora de tipo arco con capacidades de envoltura integradas, especialmente en cables de datos industriales y de automoción.
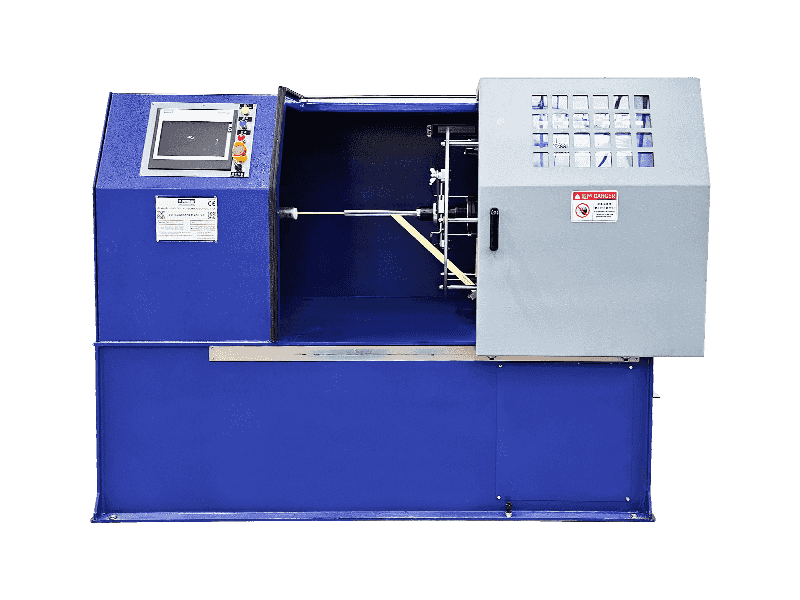
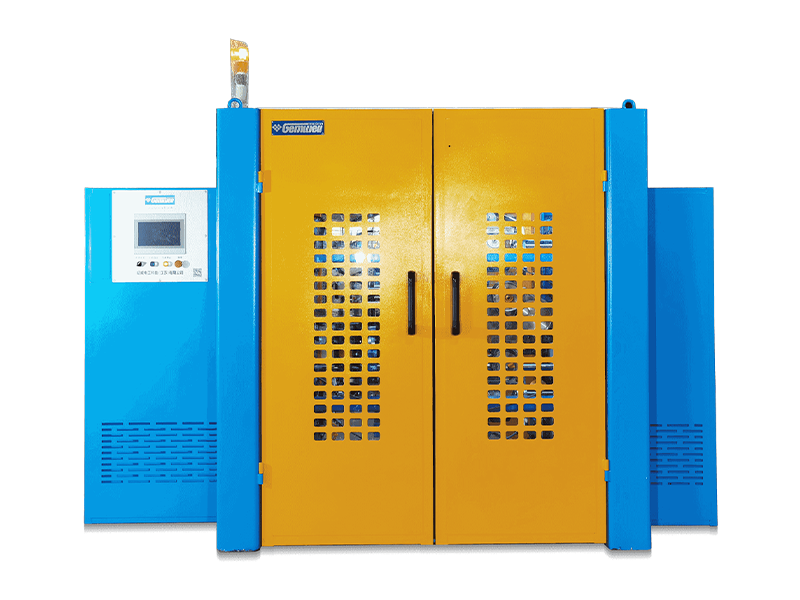
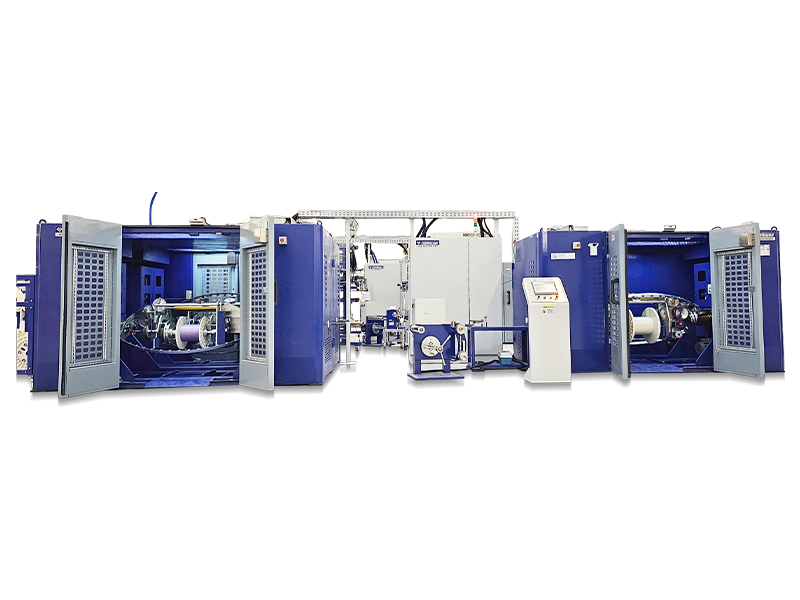
Máquina torsionadora de pares tipo arco con torsión trasera, cable a tierra y envoltura central Esta máquina maneja pares con cables de tierra y cinta protectora. La torsión de un solo paso con 100 % de retorno de torsión reduce la tensión y mejora la apariencia del cable y el rendimiento eléctrico. Ideal para cables de datos industriales y de automoción que requieren un envoltorio integrado sin comprometer la longitud del tendido. Ver producto → Preguntas frecuentes
¿Cuál es la diferencia entre trenzado de alambre y torsión de alambre?
El trenzado de cables combina varios cables desnudos en un solo conductor. La torsión de cables es un término más amplio que incluye el trenzado y también se aplica a pares trenzados o conjuntos de múltiples conductores. En la fabricación de cables, el trenzado se refiere específicamente a la construcción del conductor, mientras que la torsión puede describir la torsión de pares o el ensamblaje de cables.
¿Cuál es el número mínimo de hilos en un conductor trenzado?
Un conductor de tendido concéntrico con un alambre central y una capa de seis alambres tiene siete hilos en total. Este es el mínimo para una construcción concéntrica estándar. Las construcciones en haz pueden tener menos o más hilos dependiendo del área del conductor requerida.
¿Cuál es la longitud de tendido estándar para conductores de cobre?
La longitud del tendido normalmente se expresa como un múltiplo del diámetro del conductor. Para conductores concéntricos de Clase B, un rango común es de 8 a 16 veces el diámetro del conductor. Las longitudes de instalación más cortas aumentan la flexibilidad, mientras que las longitudes de instalación más largas reducen el costo del material.
¿El trenzado aumenta la resistencia eléctrica?
El trenzado en sí no aumenta la resistencia si el área de la sección transversal total sigue siendo la misma. De hecho, a altas frecuencias, los conductores trenzados pueden tener una resistencia de CA más baja que los conductores sólidos debido al aumento de la superficie que reduce el efecto piel.
¿Cuál es la diferencia entre conductores Clase 5 y Clase 6?
Los conductores de clase 5 son flexibles y adecuados para cableado de equipos. Los conductores de Clase 6 son extra flexibles y están diseñados para aplicaciones de flexión extrema, como robótica, cadenas de arrastre y maquinaria móvil. La clase 6 tiene cables individuales más finos y una longitud de tendido más corta.
¿Cómo sé qué clase de varado usar?
Comience con el requisito de flexión. Si el cable se pasa una vez y luego permanece estático, la Clase B es suficiente. Si el cable se mueve con frecuencia, elija Clase 5. Si el cable opera en un entorno dinámico con movimiento continuo, se requiere Clase 6 o tendido de cuerda.
¿Qué causa la rotura del alambre en una máquina trenzadora?
Las causas más comunes son tensión excesiva del tensor, guías de carrete desgastadas y cable defectuoso del proveedor. Compruebe que la tensión de desenrollado esté por debajo del límite elástico del cable y que todas las guías y rodillos estén libres de bordes afilados. Para detalles técnicos, consulte este artículo sobre las características de las máquinas trenzadoras de alta velocidad.
¿Se pueden entrelazar diferentes cables metálicos?
Sí. El cobre y el cobre estañado, el aluminio y el cobre plateado suelen estar trenzados juntos. Los conductores híbridos se utilizan en aplicaciones especializadas donde se deben combinar propiedades térmicas, mecánicas o eléctricas.
Conclusión
El trenzado de cables es un proceso fundamental en la fabricación de cables. La elección del tipo, clase y equipo de cableado influye directamente en la flexibilidad, durabilidad y costo del cable. El trenzado concéntrico es el estándar de la industria para cables de potencia y control, mientras que el trenzado por cable sirve para las aplicaciones dinámicas más exigentes.
Las decisiones clave deben basarse en el entorno de uso final: instalación estática, movimiento periódico o movimiento continuo. Haga coincidir la clase de conductor con los requisitos mecánicos y seleccione el equipo que proporcione una longitud de tendido precisa, control activo de la tensión y concentricidad confiable.
Con la máquina trenzadora adecuada, puede reducir los desechos, mejorar la calidad del cable y cumplir con los requisitos mecánicos de sus clientes sin realizar demasiada ingeniería en el conductor.