Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体
 Categoría de productos

Categoría de productos
Categoría de productos
Cubra la superficie del alambre y el cable con materiales de tira es uno de los procesos importantes en la línea de producción de cables, que tiene las funciones de aislamiento, blindaje, aislamiento, resistencia al fuego y resistencia a la temperatura. Los métodos de envoltura incluyen envoltura en espiral, arrastre (lateral) envoltura y envoltura longitudinal.
La envoltura espiral significa que el cable del núcleo no gira mientras que la cabeza giratoria y cinta gira concéntricamente alrededor del cable del núcleo. El material de la tira se envuelve en espiral alrededor del cable del núcleo a través del movimiento de rotación circular de la cabeza de cinta y el movimiento de tracción lineal del Capstan. El ángulo de envoltura generalmente es de alrededor de 30-60 grados, y la relación superpuesta se puede ajustar dentro del rango de 0-80%.
Arrastre (lado) La envoltura se refiere a la rotación del cable del núcleo. El material de la tira se arrastra (roda) desde el lado con el cable de núcleo giratorio. El ángulo de envoltura generalmente es de alrededor de 30-60 grados, y la relación superpuesta solo se puede lograr reemplazando los materiales de la tira de diferentes anchos.
El envoltorio longitudinal significa que ni el cable de núcleo ni el material de la tira giran. El cable y los materiales de la tira del núcleo se arrastran linealmente por Capstan al mismo tiempo, y transforma gradualmente el material de la tira en un paquete de formación a través del molde de envoltura longitudinal. El ángulo de envoltura es de 90 grados, y la relación superpuesta (generalmente alrededor de 5-10%) se logra reemplazando los materiales de tiras de diferentes anchos.
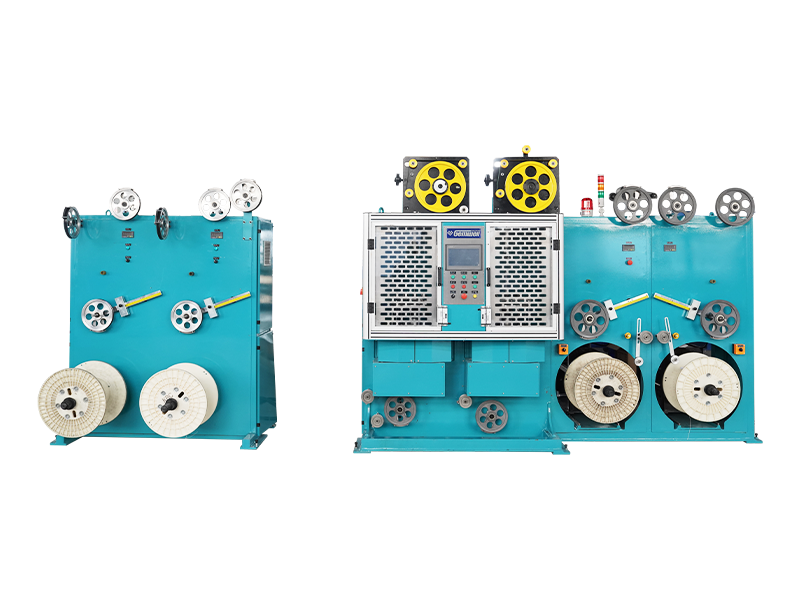
Los materiales de cinta de uso común incluyen cinta de aluminio de aluminio, cinta adhesiva de Mylar, cinta adhesiva de cobre, cinta de politetrafluoroetileno, cinta de mica, cinta de poliimida, cinta de poliéster, etc. Una línea de producción de cinta de alambre general consiste principalmente en recompensa, cabezal de cinta, captanio y ascenso. Hay algunos equipos auxiliares agregados involucrados en el proceso anterior dependiendo del tipo de materiales de grabación y especificaciones detalladas para el cable terminado. La máquina de grabación de alambre está disponible para estructura vertical u horizontal. La estructura vertical es adecuada para cables de tamaño pequeño, y la máquina de envoltura horizontal es más compleable con cables grandes y pequeños.
Los métodos de envoltura incluyen envoltura de espacio, envoltura de tope y envoltura superpuesta. La envoltura de brecha significa que hay una cierta brecha entre el borde de la cinta espiral anterior y el siguiente. El envoltura de la marea trasera significa que los bordes de la cinta de envoltura espiral adyacente están estrechamente conectados entre sí. El envoltorio superpuesto significa que cuando se envuelven los materiales de la tira, el borde de la tira espiral anterior está cubierto por el siguiente. El envoltorio superpuesto es el método comúnmente utilizado para la industria de cables y cables. En general, la relación superpuesta es superior al 67% para el envoltorio de una sola capa y superior al 40% para el envoltorio de doble capa. Cuando se usa doble capa o múltiples capas, las direcciones de envoltura deben ser opuestas para cada capa adyacente.
Los parámetros técnicos del proceso de envoltura incluyen la dirección de la grabación, el tono, el ángulo, la velocidad de la gorra, la velocidad de rotación del cabezal de la cinta, la tensión de la cinta, etc. El tono de cinta se refiere a la distancia que el núcleo del cable avanza en la dirección axial después de una rotación por el cabezal de envoltura. La velocidad de rotación del proceso de envoltura se refiere a la velocidad de rotación del cabezal de grabación. El ángulo de grabación se refiere al ángulo entre el eje perpendicular de la línea de movimiento del cable y la cinta de envoltura desde el cabezal de cinta. La tensión de grabación se refiere a la fuerza de tracción ejercida en el punto de grabación en la cinta de envoltura que pasaba a través de la rueda guía. La dirección de grabación, el tono, la tensión y el diámetro exterior terminado son los parámetros principales durante el proceso de envoltura de cables, y el ángulo de grabación es el parámetro principal para la grabación del diseño y la fabricación de la máquina. El grosor y la relación superpuesta de la cinta se determinan en función del diámetro exterior del núcleo del cable y el cable terminado. El ancho de la cinta también se puede determinar en función del diámetro exterior del conductor, la relación superpuesta y el ángulo de cinta. Con un ancho de cinta conocido, se puede seleccionar un tono de grabación adecuado para cumplir con los requisitos de superposición.
La estabilidad de la tensión de envoltura determina la calidad y el rendimiento del producto terminado. La tensión de envoltura desigual o la configuración de tensión de envoltura irrazonable causarán defectos como color desigual, arrugas y "serpientes" en la superficie del cable. La configuración de la tensión de la grabación depende de la resistencia a la tracción del material de envoltura y la tensión del núcleo del cable. El tipo de material, el ancho y el grosor del material de envoltura determinan su resistencia a la tracción. Por lo tanto, para diferentes especificaciones de material de envoltura o núcleo de alambre, la configuración de la tensión de cinta difiere.
La tensión de la grabación incluye el tipo de tensión electromagnética pasiva y el tipo de servo tensión activa. El tipo pasivo utiliza embrague de polvo magnético o embrague de histéresis como elemento de tensión, que rastrea el consumo del diámetro exterior de la almohadilla del material del grifo o la bobina a través del metro o el recuento de rotación. El sistema de control eléctrico simula la tensión de salida de corriente del elemento de tensión para disminuir. Con este método de control de tensión, la tensión es relativamente estable y básicamente puede cumplir con los requisitos de la producción ordinaria de envoltura de cables en la industria de los cables. Tiene una estructura simple con un precio económico y asequible. El tipo activo se divide en el tipo de bailarín de tres servo y el tipo de astrón de rodillo Capstan. La característica principal del tipo de bailarín de tres servo es su bailarín de tensión. El servo Motor proporciona movimiento y tensión al bailarín de tensión, y genera comentarios dinámicos de PID para mantener la recompensa de grifos a una velocidad constante. La tensión permanece constante durante el proceso de grabación, y no se ve afectada por el consumo del diámetro exterior de la bandeja del material. El tipo de salpicaduras de rodillo de Capstan no tiene un bailarín de tensión. Después de que el material de la tira se extrae de la bandeja del material a través de la rueda Capstan, se envuelve inmediatamente alrededor del núcleo del cable. La tensión de la grabación se establece de acuerdo con el diámetro exterior deseado del alambre terminado. El diámetro exterior del cable terminado se establece como una constante en el panel de control, por lo tanto, la tensión de la cinta permanece constante para todo el procedimiento. Las estructuras mecánicas de estas dos máquinas de cinta de tipo activo son distintas, pero ambos tipos son de grandes cualidades. Debido a la compleja estructura mecánica, el hardware del sistema de control avanzado y la configuración del software, la máquina de grabación de tipo activo tiene un alto costo de producción. Pero puede cumplir con los estrictos requisitos de calidad de envoltura en la industria de cables y cables, con una tasa efectiva cercana y de alto rendimiento de costo. Es especialmente adecuado para productos de alambre y cables que requieren pruebas eléctricas completas.
Con el avance de la ciencia y la tecnología, las máquinas de grabación deben progresar en la dirección de alto rendimiento, alta eficiencia, alta confiabilidad y alta inteligencia. Como explorador de nuevas tecnologías de envoltura de materiales de tiras en el campo global de cable y cable, la tecnología Gemwell aún se centra en la innovación y el avance de la tecnología. La tecnología Gemwell creará más máquina de grabación de alambre de alta calidad para usted.

Tiempo de establecimiento

Área de construcción (m²)

Número de empleados

Propiedad intelectual
Una fábrica madura con la que puedes contar
 2026-10-19
 Webmaster
En la parte trasera de cada router hay al menos un puerto con forma de toma de teléfono ancha, y el cable que encaja en él es un cable ethernet . En términos sencillos, un cable Ethernet es
Leer más +
2026-10-12
Webmaster
La respuesta directa: lo que debe esperar de una máquina de sección transversal para trenzado de alambre de cobre Una máquina de sección transversal para trenzado de alambre de cobre se juzga p
Leer más +
2026-10-05
Webmaster
¿Qué es una máquina de extrusión de alambre de precisión? Una máquina de extrusión de alambre de precisión es una línea de producción que funde resina polimérica, la alimenta a través d
Leer más +
2026-09-29
Webmaster
Cable China 2026 | Conclusión exitosa, un nuevo viaje juntos Vea los aspectos más destacados de Wire China 2026, donde los profesionales de la industria se reunieron par
Leer más +
2026-09-28
Webmaster
Elegir una máquina extrusora de cables es una decisión que se basa en algunas duras verdades: la máquina debe coincidir con su conjunto de materiales, la velocidad de su línea y su presupuesto de tol
Leer más +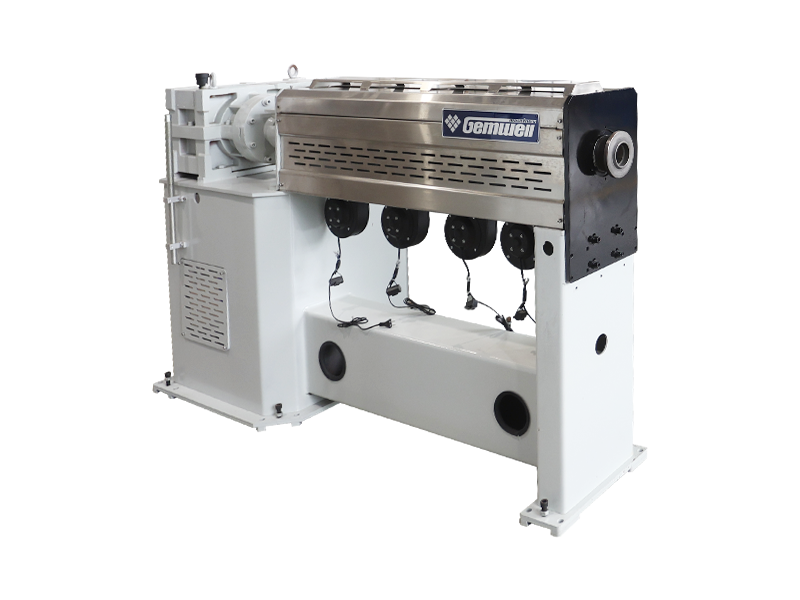
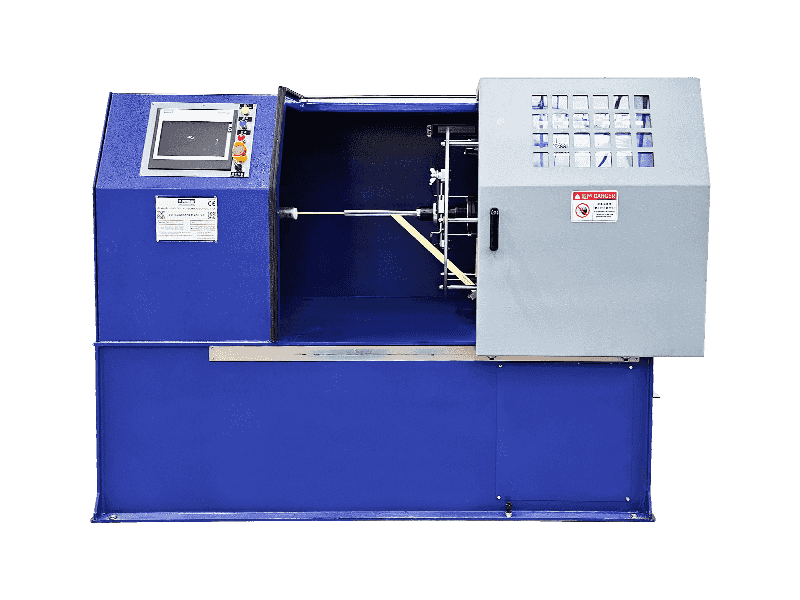
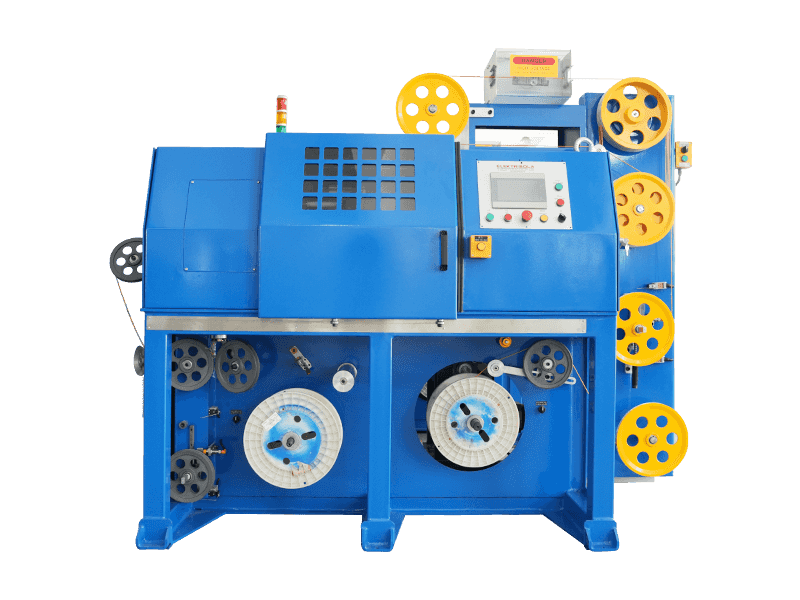
Una máquina encintadora de cables envuelve una fina tira de cinta alrededor de un alambre o núcleo de cable para que el producto terminado adquiera aislamiento, blindaje o resistencia al calor que las capas extruidas por sí solas no pueden proporcionar. La categoría va desde un compacto. Máquina de encintado de alambre desde cable de señal fino hasta una línea completa con desenrollador, cabezal de encintado, cabrestante y tensor. un Máquina automática de encintado de cables y alambres controla por sí solo la tensión, el tono y la velocidad de la línea, por lo que la envoltura aplicada en el primer metro coincide con la del último. Cualquiera que compare una máquina automática de encintado de cables, planifique el encintado de alambres y cables para un nuevo tipo de cable, o compre una máquina de encintado con cinta, se encontrará con las mismas preguntas: qué método de encintado usar, cuánta superposición establecer y cómo mantener estable la tensión. Las secciones siguientes los analizan, junto con la forma Tecnología eléctrica Co., Ltd. de Gemwell trabaja con fabricantes de cables en un proyecto de encintado.
Cada trabajo en cinta adhesiva para cables y alambres comienza con cómo la tira se une al núcleo, porque esa elección limita el ángulo y la superposición que puedes alcanzar. La capa de cinta confiere al cable aislamiento, blindaje, aislamiento, resistencia al fuego o resistencia a la temperatura, según el material. Tecnología eléctrica Co., Ltd. de Gemwell describe tres métodos de embalaje en la página de su producto y difieren más de lo que sugieren los nombres.
| Método | que se mueve | ángulo de envoltura | superposición |
|---|---|---|---|
| Espiral | El núcleo permanece quieto, el cabezal de encintado gira alrededor de él. | Alrededor de 30-60 grados | Ajustable, 0-80% |
| Arrastrar (lateral) | El núcleo gira, la cinta se enrolla desde un lado | Alrededor de 30-60 grados | Se cambia solo cambiando el ancho de la cinta. |
| longitudinales | Ninguno se mueve, la cinta se forma alrededor del núcleo mediante un molde. | 90 grados | Alrededor del 5-10%, según el ancho de la cinta |
Las cintas que se ven con mayor frecuencia son papel de aluminio, Mylar, papel de cobre, politetrafluoroetileno, mica, poliimida y poliéster. Suelen ordenar por trabajo:
Una máquina encintadora viene en forma vertical u horizontal. La estructura vertical se adapta a cables de tamaño pequeño, mientras que la horizontal es más compacta y se adapta tanto a cables grandes como pequeños. El espacio y la variedad de cables que planea instalar generalmente lo deciden.
La envoltura superpuesta es el método en el que confían la mayoría de las plantas de cables. La regla general de Gemwell es una superposición anterior 67% para una sola capa y arriba 40% para una doble capa , con capas adyacentes envueltas en direcciones opuestas. Esos porcentajes parecen abstractos hasta que los conviertes en capas de cinta adhesiva.
Cada rotación del cabezal hace avanzar el núcleo por el ancho de la cinta multiplicado por (1 menos la superposición). Por lo tanto, cualquier punto del núcleo está cubierto por 1 dividido por (1 menos la superposición) capas en promedio.
Capas de cinta promedio en cada relación de superposición, calculadas a partir de la relación anterior. Los puntos naranjas marcan los valores guía del 40% y 67%.
Con una superposición del 50%, el núcleo lleva dos capas en promedio. Al 67% tiene tres, y al llegar al 80%, cinco. Con el mismo ancho y grosor de cinta, el uso de cinta por metro de cable aumenta con el número de capas, por lo que esos últimos 13 puntos de superposición cuestan aproximadamente 65% más cinta . La envoltura en espiral le permite marcar entre 0 y 80%, razón por la cual la configuración merece una elección deliberada.
El ángulo de encintado es principalmente un parámetro de diseño de la máquina. En la planta de producción, los ajustes que importan son la dirección, el paso, la tensión y el diámetro exterior acabado.
Proporciones de superposición de referencia mediante construcción envolvente. Las figuras en espiral son mínimas, la figura longitudinal es un rango típico. Fuente: Página del producto de la máquina encintadora de cables Gemwell.
Esta es la aritmética que surge temprano cuando Tecnología eléctrica Co., Ltd. de Gemwell habla sobre un nuevo tipo de cable con un cliente, ya que el tipo de cable y los objetivos de eficiencia de producción deciden cuánta cinta debe manejar la línea y a qué paso y velocidad.
La tensión decide si una envoltura se ve limpia. Una tensión desigual o mal ajustada deja colores desiguales, arrugas y "serpientes" en la superficie del alambre. El ajuste correcto depende de la resistencia a la tracción de la cinta y de la tensión del núcleo, y el tipo, ancho y grosor de la cinta determinan esa resistencia. Se utilizan comúnmente tres diseños de control.
Como elemento tensor actúa un embrague de polvo magnético o un embrague de histéresis. El controlador sigue la cinta que se encoge contando metros o rotaciones y reduce la corriente de salida para igualar. La tensión se mantiene bastante estable, la estructura es simple y el precio es amigable, lo que cubre el trabajo de envoltura normal. Tecnología eléctrica Co., Ltd. de Gemwell construye este diseño como su tipo de tensión de histéresis, con modelos para alambre de mica, alambre litz y alambre de alta frecuencia.
Los servomotores impulsan un bailarín de tensión y la retroalimentación PID mantiene la cinta funcionando a una velocidad constante. La tensión no disminuye a medida que se agota la almohadilla. El tipo activo de tres servos cubre cables de señal de pares paralelos, cables de fase estable, cables de datos de nueva energía y cables ultrafinos.
No hay bailarina en este diseño. La rueda del cabrestante quita la cinta de la almohadilla y la coloca directamente sobre el núcleo. La tensión se calcula a partir del diámetro exterior terminado ingresado en el panel de control y se mantiene constante durante todo el recorrido. El tipo Servo Spit Active se ofrece para cables de señal de par paralelo y cables ultrafinos.
Puntuaciones cualitativas relativas (5 es el mejor) basadas en las características que Gemwell describe para cada diseño. No son valores medidos.
Los diseños activos cuestan más debido a su mecánica y hardware de control, pero para cables que pasan por pruebas eléctricas integrales son la opción más segura. Si eso describe su producto, un máquina automática para encintar cables con un control activo de la tensión es el buen punto de partida.
Cuando un lote sale de la línea con un acabado que parece fuera de lugar, la causa suele ser una de varias configuraciones. El proceso detrás de una envoltura cubre el preensamblaje de la cinta, el control de tensión, la calibración del ángulo de bobinado y el tratamiento final, y una desviación en cualquiera de estos aparece en la superficie o más tarde durante las pruebas eléctricas.
Esta es la razón Tecnología eléctrica Co., Ltd. de Gemwell incorpora una retroalimentación de circuito cerrado en sus diseños. Según las preguntas frecuentes del producto, los datos del sensor de tensión se monitorean en tiempo real y la velocidad del servo se ajusta automáticamente para mantener la uniformidad del bobinado dentro de 0,1 mm, y un sistema de cambio automático de cinta reduce la intervención manual durante tiradas largas.
Máquina para envolver cinta Los proyectos se desarrollan mejor cuando el proveedor ya ha visto muchos pisos de producción. Durante los últimos 20 años, Tecnología eléctrica Co., Ltd. de Gemwell ha entregado y reparado más de 10.000 equipos en todo el mundo.
Gemwell de un vistazo. Fuente: información de la empresa Gemwell y página del producto (gemwellcmc.com).
Al trabajar estrechamente con los clientes para desarrollar procesos de producción, maquinaria y prácticas de mantenimiento, el equipo ha desarrollado el conocimiento que respalda sus servicios de consultoría. Esos servicios están diseñados para ayudar a los fabricantes de cables a mantener Eficiencia de la línea de producción y calidad del producto. alto, y el objetivo es encontrar, junto a usted, la solución que se ajuste a sus necesidades específicas. Un proyecto suele pasar por dos etapas.
Lo primero son las conversaciones detalladas con el cliente para comprender los requisitos y las especificaciones del proyecto: el tipo, la escala, el flujo del proceso y la eficiencia de producción del equipo de cable. En la práctica, eso significa preguntas como si son de un solo núcleo o de múltiples núcleos, metros por día, independientes o conectadas a otras máquinas, y cuánta producción por minuto se pretende. Las condiciones del sitio también cuentan, ya que un taller con mucha humedad puede requerir protección adicional contra la humedad.
Lo que surge del análisis de necesidades alimenta el diseño: seleccionar las tecnologías y equipos de control de automatización apropiados, luego establecer el flujo de trabajo, la comunicación de datos y la integración del sistema. Puntos típicos discutidos en esta etapa, tomados de las preguntas frecuentes sobre productos de Gemwell:
Las mismas preguntas frecuentes citan algunos resultados de las máquinas encintadoras de Gemwell. Léalos como cifras informadas por la empresa, no como datos de pruebas independientes.
Cifras proporcionadas por la empresa de las preguntas frecuentes sobre la máquina encintadora de cables Gemwell (gemwellcmc.com). El segmento más claro marca la parte superior del rango del 20-30%.
La regla general de Gemwell es superior al 67% para una sola capa y superior al 40% para una doble capa, con las dos capas envueltas en direcciones opuestas. La envoltura longitudinal queda mucho más abajo, alrededor del 5-10%, y se establece según el ancho de la cinta.
El control pasivo es simple y asequible y maneja bien el envoltorio normal. El control activo, ya sea con bailarina de tres servos o con cabrestante, cuesta más pero se adapta a productos que necesitan pruebas eléctricas integrales y una calidad de envoltura ajustada.
Tipo de cable, rango de diámetro del cable, producción diaria, material y ancho de la cinta, si la máquina es independiente o se une a una línea existente y la eficiencia que busca. Estos son los mismos puntos. Tecnología eléctrica Co., Ltd. de Gemwell trabaja en su análisis de necesidades.
Sí. Las preguntas frecuentes de Gemwell describen enlaces industriales Ethernet o Modbus a un sistema de nivel superior para desviación de tensión y estadísticas de producción, OPC UA para plantas grandes e interfaces más simples donde una configuración más liviana es suficiente.
El mantenimiento es parte del trabajo. Con más de 10,000 equipos entregados y reparados durante 20 años, Gemwell también brinda asesoramiento sobre procesos de producción y prácticas de mantenimiento para que la línea mantenga su eficiencia y calidad del producto.
 Personalizado Fabricantes de máquinas de encintado de alambre