Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体



Contenido
- 1 ¿Qué es un cabezal de extrusión?
- 2 Componentees clave de un cabezal de extrusión
- 3 Cómo funciona un cabezal de extrusión
- 4 Tipos de cabezales de extrusión y sus aplicaciones
- 5 Materiales utilizados en la construcción del cabezal de troquel
- 6 factoreses que afectan el rendimiento del cabezal de troquel
- 7 Cómo seleccionar el cabezal de extrusión adecuado
- 8 Mantenimiento y problemas comunes del cabezal de troquel
- 9 Preguntas frecuentes sobre cabezales de extrusión
- 9.1 ¿Cuál es la diferencia entre una matriz de extrusión y un cabezal de extrusión?
- 9.2 ¿Se puede utilizar el mismo cabezal para aislamiento sólido y aislamiento de espuma?
- 9.3 ¿Con qué frecuencia se debe limpiar un cabezal de extrusión?
- 9.4 ¿Qué causa el aislamiento excéntrico en una extrusora de cables?
- 9.5 ¿Son importantes los materiales del cabezal del troquel para los compuestos libres de halógenos (LSZH) con bajo nivel de humo?
- 9.6 ¿Cómo sé si mi cabezal de troquel es demasiado grande para el extrusor?
- 10 Conclusión
Cuando una línea de cable que corre a 900 m/min comienza a producir aislamiento con una variación de espesor de pared de 0,06 mm, la mayoría de los operadores verifican primero el tornillo y la tolva de secado. En la práctica, El cabezal de extrusión es a menudo la verdadera fuente del problema. . El cabezal del troquel da forma al polímero fundido en una capa uniforme alrededor del conductor y controla la concentricidad, la calidad de la superficie y la estabilidad de la presión que mantiene la capacitancia y el diámetro dentro de las especificaciones.
En pocas palabras, un cabezal de extrusión es el conjunto entre el extremo del cilindro del extrusor y la salida del troquel que convierte el flujo de fusión presurizado del tornillo en una corriente anular controlada. En la producción de alambres y cables, la forma en que el cabezal de troquel canaliza la masa fundida determina si se pueden mantener tolerancias estrictas de espesor de pared a alta velocidad de línea o si se pasan horas luchando contra la excentricidad y las marcas de flujo.
¿Qué es un cabezal de extrusión?
Un cabezal de extrusión es la unidad de distribución de flujo de precisión montada en el extremo de descarga de una extrusora de uno o dos tornillos. En la fabricación de cables, envuelve el polímero fundido alrededor de un conductor en movimiento en una capa concéntrica continua sin introducir líneas de soldadura, puntos muertos o gradientes térmicos.
Su trabajo no se limita a dar forma. Un cabezal de matriz bien diseñado también promueve el funcionamiento estable del tornillo al crear contrapresión, iguala las variaciones de presión y temperatura provenientes del tornillo y mantiene la masa fundida fluyendo a una velocidad uniforme alrededor de toda la circunferencia del conductor.
Qué hace en una línea de extrusión de cables
- Distribuye la masa fundida uniformemente alrededor del núcleo del alambre o cable.
- Controla la relación de espesor de pared a través de la geometría de matriz a punta.
- Mantiene la concentricidad a velocidades superiores a 1.000 m/min.
- Genera suficiente contrapresión para estabilizar la salida del tornillo.
- Mantiene la temperatura del polímero uniforme en todo el canal de flujo.
Componentees clave de un cabezal de extrusión
Aunque los diseños de los cabezales difieren entre los fabricantes de máquinas, los elementos centrales son los mismos. Cada componente tiene un trabajo específico, y un pequeño desgaste o error de alineación en cualquiera de ellos se refleja inmediatamente en el cable terminado.
| Component | Función | Fallo típico |
|---|---|---|
| Placa adaptadora/disyuntor | Conecta la brida del barril al cabezal de troquel y filtra partículas gruesas. | Rayones de placa que atrapan el polímero descompuesto |
| Esparcidor / torpedo | Divide la masa fundida y la dirige hacia un flujo anular uniforme. | Los bordes desgastados provocan variación de espesor. |
| Núcleo guía (punta) | Posicionado sobre el conductor para definir la capa interna. | La desalineación conduce a un aislamiento excéntrico |
| Anillo de troquel | Define el diámetro exterior y el espesor de la capa final. | Arañazos o marcas de quemado en el terreno. |
| Bandas calefactoras y sensores. | Mantener una temperatura establecida en toda la superficie de la cabeza. | Los calentadores defectuosos causan degradación local de la masa fundida |
Estas partes funcionan juntas como un sistema. Si el núcleo guía está centrado pero el anillo de la matriz está desgastado 0,02 mm en un lado, la variación del espesor de la pared puede exceder /-0,03 mm en una capa delgada de FEP, lo cual es suficiente para cambiar la capacitancia fuera de los requisitos del cliente.
Puede ver cómo cada uno de estos encaja en una línea de cables completa en nuestro desglose anterior de Los componentes que componen una extrusora. .
Cómo funciona un cabezal de extrusión
La masa fundida ingresa al cabezal desde la brida del extrusor, pasa a través de la placa rompedora y luego fluye alrededor del esparcidor. El esparcidor redistribuye el polímero desde un flujo circular hacia un anillo anular que rodea la punta guía. El conductor pasa por el centro del cabezal y el anillo de matriz en la salida controla el diámetro final.
Tres variables de diseño son las más importantes:
- Longitud del terreno : la sección recta en la salida del troquel. Una tierra más larga estabiliza el flujo pero aumenta la caída de presión.
- ángulo de tiro : el cono que conduce a la tierra. Un ángulo demasiado pronunciado genera un alto cizallamiento y calor; un estrechamiento demasiado superficial produce una capa límite gruesa y de movimiento lento.
- Equilibrio del canal de flujo : el recorrido de la masa fundida debe ser simétrico alrededor del conductor. Incluso una diferencia del 10% en la longitud del canal crea una diferencia de espesor detectable.
Para el aislamiento de FEP de alta temperatura, las temperaturas de fusión típicas son de 380 a 420 °C. Un anillo de acero de 100 mm puede expandirse aproximadamente 0,4 mm entre la temperatura ambiente y la temperatura de funcionamiento, por lo que se debe permitir que el cabezal alcance el equilibrio térmico completo antes de realizar el ajuste final de concentricidad.
La masa fundida sale como un tubo más grande que el conductor. Luego, el tubo extruido se estira hasta alcanzar el diámetro final requerido. La relación entre la geometría del dado, la reducción y la velocidad de extracción es lo que determina el espesor final de la pared.
Tipos de cabezales de extrusión y sus aplicaciones
Diferentes construcciones de cables requieren diferentes conceptos de cabezales. La elección afecta no sólo al costo de las herramientas sino también a la tolerancia del espesor de pared y la velocidad máxima de línea que puede lograr.
Cabezales de troquel tipo presión
En un cabezal de presión, el polímero fundido se encuentra con el conductor dentro del cabezal y sale como una capa unida. Este diseño es común para aplicaciones de funda y cubierta donde se requiere adhesión entre el polímero y el núcleo del cable. La presión mantiene el polímero en contacto con la superficie del conductor.
Cabezales de troquel tipo tubo
En un cabezal tipo tubo, primero se forma un tubo de polímero fundido y luego se aplica al conductor después de la salida de la matriz, a menudo con ayuda de vacío. Este tipo se prefiere para capas de aislamiento delgadas porque reduce la tensión de tracción en el conductor y permite velocidades de línea más rápidas.
Cabezales de roscar de alta temperatura para FEP y PFA
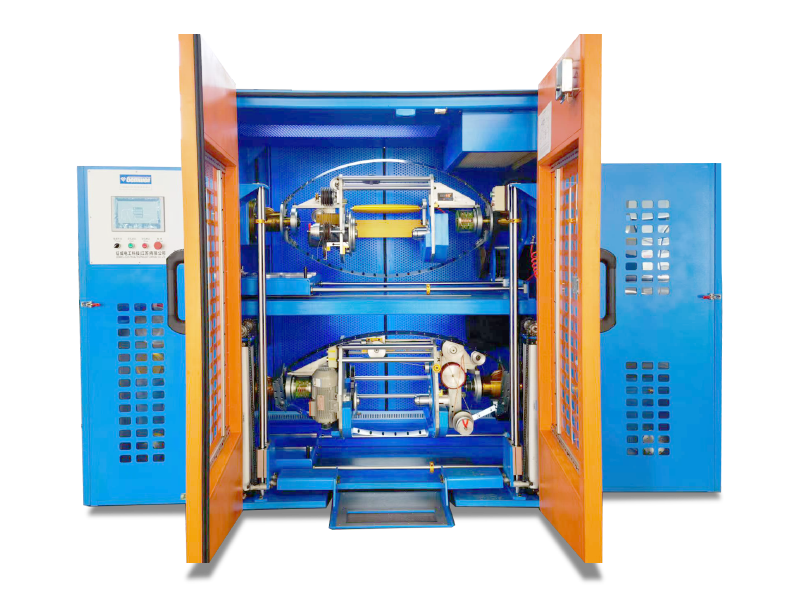
Los fluoropolímeros necesitan una trayectoria de flujo resistente a la corrosión y un control preciso del calentamiento. El cabezal debe estar hecho de materiales que resistan el funcionamiento continuo a 400 °C o más sin incrustaciones. Gemwell combina su Extrusora de aislamiento de alambre central de alta temperatura FEP/PFA con un cabezal de troquel que mantiene la desviación de la temperatura de fusión dentro de /-5°C, lo cual es crítico cuando el espesor de la pared es de sólo 0,09 mm .
 Línea de extrusión de aislamiento de alambre de núcleo de alta temperatura FEP/PFA/ETFE/PEEK/PA Manufa Gemwell Electrical Technology Co., Ltd es un fabricante chino de líneas de extrusión de aislamiento de alambre central de alta temperatura FEP/PFA/ETFE/PEEK/PA... Ver producto →
Cabezales de espuma
Los procesos de formación de espuma química requieren un perfil de presión cuidadosamente controlado a través del cabezal para que el agente espumante no se expanda prematuramente. La presión de cabeza debe permanecer lo suficientemente alta para suprimir la expansión del gas hasta que la masa fundida abandone la matriz. Es por eso que las líneas de aislamiento de espuma de PE/PP/PU utilizan una geometría de cabezal de matriz dedicada en lugar de un cabezal de aislamiento sólido.
Cabezales multicapa y coextrusión
Los cables multicapa, como los aislamientos de piel espumada o las estructuras de cubierta unidas, requieren un cabezal de coextrusión que combine dos o más corrientes de fusión en un único canal de flujo. La geometría del cabezal debe mantener cada capa paralela y uniforme antes de fusionarse, y la interfaz entre las capas no debe desarrollar jorobas ni ondulaciones.
Diseño de cruceta versus diseño directo
La mayoría de las líneas de aislamiento y revestimiento de cables utilizan una cruceta, donde el conductor ingresa a 90° con respecto al eje del extrusor. Los cabezales rectos son más comunes para la extrusión de varillas y perfiles y rara vez se utilizan en el recubrimiento de alambre. La curvatura de 90° de la cruceta es un posible punto muerto, por lo que el canal de flujo debe diseñarse con radios generosos y transiciones suaves para evitar la degradación del polímero.
Materiales utilizados en la construcción del cabezal de troquel
La elección de materiales para un cabezal de troquel se reduce a tres requisitos: resistencia al desgaste, resistencia a la corrosión y estabilidad dimensional a la temperatura de funcionamiento.
- Acero para herramientas H13 Es el material para carrocerías más utilizado porque conserva una dureza de hasta 500 °C y tiene buena tenacidad.
- acero de aleación 4140 se utiliza para cuerpos más grandes que no sufren un desgaste severo pero se benefician de un mecanizado más fácil.
- Aceros inoxidables como 17-4 PH o 431 se utilizan para superficies de flujo expuestas a fluoropolímeros.
- Nitruración o cromado mejora la resistencia al desgaste. Una superficie nitrurada H13 puede alcanzar una dureza superior a 1.000 HV.
- Insertos de carburo de tungsteno se utilizan en las áreas de mayor desgaste, como la base de matrices en líneas de FEP de alta velocidad.
Para los núcleos de PVC, PE, PP o PU de uso diario, se puede usar el mismo cuerpo de cabezal de acero para herramientas, pero el acabado de la superficie de flujo y las tolerancias aún deben coincidir con la aplicación. Gemwell construye completo Extrusoras de aislamiento de alambre de núcleo sólido de PVC/PE/PP/PU con cabezales de troquel adaptados al rango de salida del tornillo y al rango de tamaño de cable que planea utilizar.
Fabricantes de líneas de extrusión de aislamiento de alambre con núcleo de PVC / PE / PP / PU, fábrica - Gemwe Gemwell Electrical Technology Co., Ltd es un fabricante de líneas de extrusión de aislamiento de alambre con núcleo de PVC/PE/PP/PU en China y una fábrica de OEM/ODM.... Ver producto → Para LSZH y otros compuestos con alto contenido de relleno, la corrosión y el desgaste abrasivo son más agresivos que para las poliolefinas puras. Un cabezal que funciona bien para PE puede mostrar un desgaste significativo del anillo de matriz dentro de los seis meses en LSZH, especialmente si el contenido de relleno mineral es superior al 40 %.
factoreses que afectan el rendimiento del cabezal de troquel
El rendimiento del cabezal de troquel es el resultado de la reología de la fundición, la geometría de las herramientas y la práctica operativa. Los factores más influyentes son:
| Factor | Impacto | comprobar |
|---|---|---|
| Uniformidad de la temperatura de fusión | /La variación de -10°C cambia la viscosidad y el espesor de la pared. | Termopares en la cabeza y mueren. |
| Equilibrio del canal de flujo | El flujo desigual crea capas excéntricas | Marcas en espiral y geometría del cuerpo del troquel. |
| Desplazamiento de matriz a punta | Establece la relación inicial de espesor de pared. | Indicador de cuadrante antes de la puesta en marcha |
| Longitud del terreno | Un terreno más largo mejora la estabilidad pero aumenta la presión | Lectura del transductor de presión |
| Acabado superficial | Las superficies rugosas causan fracturas y depósitos en la masa fundida. | Pulido a Ra 0,4 µm o mejor |
| Expansión térmica | Alineación del cambio de piezas calentadas | Vuelva a centrar el cabezal a la temperatura de funcionamiento |
Más allá de estos, se deben considerar la velocidad de la línea y la relación de reducción. Si la relación de reducción es demasiado alta, la masa fundida se estira excesivamente entre la matriz y el conductor, lo que provoca estrechamiento y variación del diámetro.
Cómo seleccionar el cabezal de extrusión adecuado
La selección de un cabezal de troquel no es una decisión separada de la selección del extrusor. La cabeza debe coincidir con el diámetro del tornillo, la tasa de salida, la familia de polímeros y la construcción del cable. Un cabezal demasiado grande para una extrusora pequeña genera un tiempo de residencia prolongado; una cabeza demasiado pequeña provoca una caída excesiva de presión y una temperatura de fusión alta.
Lista de verificación de selección
- Defina la construcción del cable: aislamiento sólido, aislamiento de espuma o cubierta.
- Confirme la familia de polímeros y la temperatura máxima de procesamiento.
- Defina el rango de espesor de pared y la tolerancia de concentricidad requerida.
- Determine la velocidad máxima de la línea y la producción de fusión correspondiente.
- Verifique el diámetro del tornillo del extrusor y las dimensiones de la brida.
- Elija entre cabezal de tipo presión y tipo tubo según la estructura de capas.
Si utiliza varios materiales aislantes en un taller, considere un diseño de cabezal modular que le permita cambiar solo la punta guía y el anillo del troquel en lugar de reemplazar todo el cabezal.
Para capas de chaqueta y revestimiento de pared gruesa, Gemwell recomienda un diseño de cabezal separado porque el requisito de flujo para una capa de aislamiento de 0,3 mm es completamente diferente al de una chaqueta de 1,5 mm. Nuestro Extrusoras de revestimiento de cables y alambres LSZH/XLPE/TPE/TPU utilice un canal de flujo más grande y un enfoque diferente de la matriz para evitar una presión excesiva a alto rendimiento.
Fabricantes de líneas de extrusión de funda LSZH/XLPE/TPE/TPU, fábrica - Gemwell Electr Gemwell Electrical Technology Co., Ltd es un fabricante de líneas de extrusión de funda LSZH/XLPE/TPE/TPU de China y una fábrica de OEM/ODM. Nos especializamos... Ver producto → Para obtener una visión más detallada del tamaño de la cabeza para capas de chaqueta, consulte nuestra base de conocimientos de la máquina extrusora de fundas de cables , que compara construcciones y geometrías de herramientas típicas.
Mantenimiento y problemas comunes del cabezal de troquel
Un cabezal de troquel puede funcionar durante meses sin atención, pero cuando aparecen problemas, tienden a aparecer de repente. Los síntomas más comunes son variación del espesor de la pared, manchas negras, líneas de flujo y rugosidad de la superficie.
Mantenimiento Preventivo
- Desmonte el cabezal y limpie las superficies de flujo después de cada campaña prolongada.
- Inspeccione la superficie y la punta guía en busca de rayones y bordes redondeados.
- Pula las superficies de flujo a Ra 0,4 µm o mejor antes de volver a montarlas.
- Revise las bandas calefactoras para detectar puntos fríos y reemplace los termopares con unidades calibradas.
- Vuelva a apretar los pernos de cabeza a los valores recomendados después de alcanzar la temperatura de funcionamiento.
un completo Programa de operación, mantenimiento y reparación de rutina para máquinas de extrusión. Por lo tanto, se debe incluir el cabezal del troquel como un elemento de inspección separado, porque se desgasta de manera diferente que el tornillo y el cilindro.
problemaas comunes y soluciones
| Problem | causa probable | Acción correctiva |
|---|---|---|
| Espesor de pared excéntrica | Núcleo guía desalineado o anillo de matriz desgastado | Vuelva a centrar el cabezal a la temperatura de funcionamiento; reemplazar herramientas desgastadas |
| Marcas de flujo o crestas | Superficie de flujo irregular o longitud de terreno incorrecta | Pulir el canal de flujo; aumentar la longitud del terreno |
| Motas negras o gel | Puntos muertos en la cabeza o polímero degradado. | Desmontar y limpiar el cabezal; comprobar si hay corrosión |
| aumento de diámetro | Fluctuaciones de presión del tornillo. | comprobar the melt pump and screen pack; increase backpressure |
| morir babear | Presión de fusión excesiva o temperatura inadecuada | Bajar la temperatura de la cabeza; comprobar el ángulo cónico |
Preguntas frecuentes sobre cabezales de extrusión
¿Cuál es la diferencia entre una matriz de extrusión y un cabezal de extrusión?
El cabezal del troquel es el conjunto completo que distribuye la masa fundida, mientras que el troquel en sí suele ser el anillo reemplazable en la salida que define el diámetro exterior final. En el lenguaje cotidiano del taller, los operadores suelen decir “matriz” cuando se refieren a la cabeza completa, pero en el diseño de herramientas la distinción es importante porque la matriz es solo una de varias partes que controlan la geometría.
¿Se puede utilizar el mismo cabezal para aislamiento sólido y aislamiento de espuma?
Normalmente no. El aislamiento de espuma requiere un perfil de presión que mantenga comprimido el agente espumante hasta que la masa fundida salga del molde. El aislamiento sólido no necesita esta restricción. El uso de un cabezal espumante para capas sólidas puede crear una presión excesiva y una superficie rugosa; El uso de un cabezal sólido para hacer espuma puede provocar una expansión prematura dentro del canal.
¿Con qué frecuencia se debe limpiar un cabezal de extrusión?
El intervalo de limpieza depende del polímero. Los materiales termoplásticos como el PVC tienden a degradarse lentamente y pueden requerir una limpieza de la cabeza cada una o dos semanas. Los fluoropolímeros y los compuestos LSZH altamente cargados necesitan controles más frecuentes, y cualquier parada de más de 20 minutos, o un aumento visible de la presión, es un motivo para abrir el cabezal e inspeccionar las superficies de flujo.
¿Qué causa el aislamiento excéntrico en una extrusora de cables?
El aislamiento excéntrico suele ser causado por un núcleo guía desalineado, un anillo de matriz desgastado o un tubo conductor-guía desalineado. También puede deberse a una temperatura desigual del calentador alrededor del cabezal, lo que crea una diferencia de viscosidad entre los lados opuestos del canal de flujo.
¿Son importantes los materiales del cabezal del troquel para los compuestos libres de halógenos (LSZH) con bajo nivel de humo?
Sí. Los compuestos de LSZH suelen tener un alto contenido de carga mineral y generan productos de descomposición ácidos. Un cabezal H13 estándar se desgastará más rápido y puede corroerse. Las superficies de flujo nitruradas o de acero inoxidable son una opción más confiable para LSZH, especialmente a altas tasas de producción.
¿Cómo sé si mi cabezal de troquel es demasiado grande para el extrusor?
El tiempo de residencia y la caída de presión son los principales indicadores. Si ve un retraso prolongado entre un cambio de color y el nuevo color que aparece en la salida, o si la presión de fusión en la cabeza es demasiado baja para estabilizar el tornillo, es probable que el canal de flujo sea demasiado grande para la aplicación.
Conclusión
El cabezal de extrusión es la parte menos visible pero más influyente de una línea de extrusión de cables. Determina si una línea de alta velocidad puede mantener una tolerancia estricta en el espesor de la pared, una superficie limpia y un diámetro estable sin la intervención constante del operador.
Cuando seleccione una nueva extrusora, evalúe el cabezal del troquel con tanto cuidado como el tornillo y el accionamiento. Combínelo con la familia de polímeros, el rango de espesor de pared y la velocidad máxima de línea. Luego controle las variables operativas: temperatura de fusión, presión del cabezal, alineación de herramientas y condición de la superficie.
Si está buscando un problema de tolerancia en una línea existente, comience su investigación en el cabezal del troquel. En muchos casos, el tornillo no es la causa fundamental; un cabezal de troquel desgastado o desalineado es . Gemwell diseña cada extrusora en torno a un cabezal y un conjunto de herramientas específicos, razón por la cual los fabricantes de cables utilizan nuestras líneas para aplicaciones donde la geometría consistente es importante.