Correo electrónico*: alice@gemwellgd.com
 Dirección: No. 8, Calle Yuefeng, Zona de Alta Tecnología, Dongtai, Jiangsu, China. | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 Español
 English
 русский
 日本語
 Español
 عربى
 中文简体



Contenido
- 1 Qué significa varamiento en racimo
- 2 Propiedades técnicas clave de los conductores agrupados
- 3 Varamiento en racimo frente a otros métodos de varado
- 4 Clases y estándares de varamiento en racimos
- 5 Aplicaciones industriales del trenzado en racimos
- 6 Consideraciones de fabricación para el trenzado en racimos
- 7 Guía de compras: qué buscar en una línea de varado de racimos
- 8 Preguntas frecuentes sobre varamiento en racimos
- 8.1 ¿Cuál es la diferencia entre varada en racimos y varada concéntrica?
- 8.2 ¿Dónde se utiliza más comúnmente el varado en racimos?
- 8.3 ¿Cuáles son las clases de trenzado de conductores agrupados?
- 8.4 ¿El trenzado de manojos afecta el rendimiento eléctrico?
- 8.5 ¿Qué equipo se necesita para el varado de racimos?
- 8.6 ¿Cómo se controla la tensión durante el varado de racimos?
- 8.7 ¿El trenzado en manojo es adecuado para cables de alta frecuencia?
Qué significa varamiento en racimo
El trenzado en manojo es un método de construcción de conductores en el que dos o más cables desnudos se tuercen juntos en una sola operación, todos en la misma dirección, sin mantener un patrón geométrico fijo. El resultado es un conductor redondo y flexible que es económico de producir y adecuado para muchas aplicaciones de señales y cables flexibles. En comparación con el cableado concéntrico, los conductores agrupados tienen un factor de llenado menor pero un proceso de fabricación más simple y rápido.
Al seleccionar una construcción de cable, el término varamiento de racimos aparece en estándares como ASTM B8 y en el lenguaje cotidiano del taller. Te dice que el conductor no está construido en capas ordenadas. En cambio, los hilos están agrupados en lo que parece un giro suelto pero deliberado. La dirección de colocación debe ser constante, pero las posiciones de los hilos individuales son aleatorias.
Propiedades técnicas clave de los conductores agrupados
Un conductor trenzado en haz se define por tres propiedades mensurables: dirección de tendido, longitud de tendido y número de torones. Estas propiedades influyen directamente en la flexibilidad, el factor de llenado y el comportamiento eléctrico del alambre terminado.
- Dirección de colocación - Todos los hilos deben torcerse en la misma dirección, ya sea S (derecha) o Z (izquierda). Una dirección de tendido mixta doblará el conductor y aumentará su resistencia de CC.
- longitud de tendido - Medido como la distancia para una revolución completa. Una longitud de colocación más corta aumenta la flexibilidad y la rigidez. Una longitud de tendido más larga aumenta el factor de llenado.
- factor de relleno - La relación entre el área del metal y el área total del conductor. Un conductor agrupado normalmente tiene un factor de llenado de 80 a 85 por ciento , mientras que el trenzado concéntrico puede alcanzar 90 a 95 por ciento .
En términos prácticos, el factor de llenado más bajo no es un defecto. Los diseñadores de cables utilizan intencionalmente trenzados en manojos para aplicaciones que necesitan flexibilidad. Por ejemplo, en un conductor agrupado de 7 hilos con alambres de 0,2 mm, el área de la sección transversal sigue siendo la misma que una construcción concéntrica, pero la superficie exterior es irregular. Esta superficie irregular ayuda al conductor a doblarse sin fatiga.
Varamiento en racimo frente a otros métodos de varado
Los ingenieros de cables eligen entre tres construcciones principales de cableado. Comprender la diferencia le ayuda a especificar el conductor correcto y evitar costosas discrepancias en el rendimiento.
| Propiedad | Varamiento de racimos | Trenzado concéntrico | Colocación de cuerdas |
|---|---|---|---|
| Disposición de hebras | Aleatorio | Capas ordenadas | Múltiples subpaquetes |
| factor de relleno | 80-85% | 90-95% | 85-90% |
| Flexibilidad | Alto | moderado | Alto |
| Velocidad de producción | Rápido | mas lento | Lento |
| Aplicaciones típicas | Alambre Litz, cables de señal, cordones flexibles. | Cables de alimentación, cables de construcción. | Grandes cables a bordo y de arrastre |
Un error común es suponer que los conductores agrupados no son adecuados para la transmisión de energía. En realidad, muchos cordones portátiles y cables de soldadura utilizan trenzado en manojo porque la flexibilidad adicional compensa el factor de llenado ligeramente reducido.
Clases y estándares de varamiento en racimos
El sistema de clases de trenzado en normas como ASTM B8 y B174 define qué construcción debe tener un conductor para una aplicación determinada.
Las clases I, K y M están varadas en grupo.
- Clase I - Comúnmente utilizado para la construcción de alambres y pequeños cables de alimentación. Los hilos suelen tener entre 0,32 mm y 0,4 mm.
- Clase K - Diseñado para cables portátiles y cables flexibles. El diámetro del hilo suele ser de 0,3 mm o menos.
- Clase M - Utiliza hilos muy finos, normalmente de 0,1 mm o menos, para una flexibilidad extrema en cables de soldadura y cables de audio.
Las clases G y H son construcciones de tendido concéntrico o de cables, no trenzadas en manojos. Cuando un dibujo especifica Clase K o M, el conductor debe producirse con cableado agrupado. Esto es importante para su proceso de cotización porque la máquina utilizada para torcer el alambre debe manejar el número de hilos y el diámetro específicos especificados por la clase.
Aplicaciones industriales del trenzado en racimos
El varado en racimos no es una construcción de nicho. Se utiliza en muchas familias de productos de cables, cada una de las cuales requiere equipos de torsión y control de procesos específicos.
Cables de red y LAN
En los cables de red de Categoría 5e, 6 y 6A, los pares trenzados generalmente están agrupados para lograr la flexibilidad y resistencia al aplastamiento requeridas. El conductor suele ser 24 AWG o 23 AWG con 7 o 19 hilos. Un dedicado máquina de torsión de cables de red se utiliza para controlar la longitud del tendido y garantizar la coherencia en toda la longitud del cable.
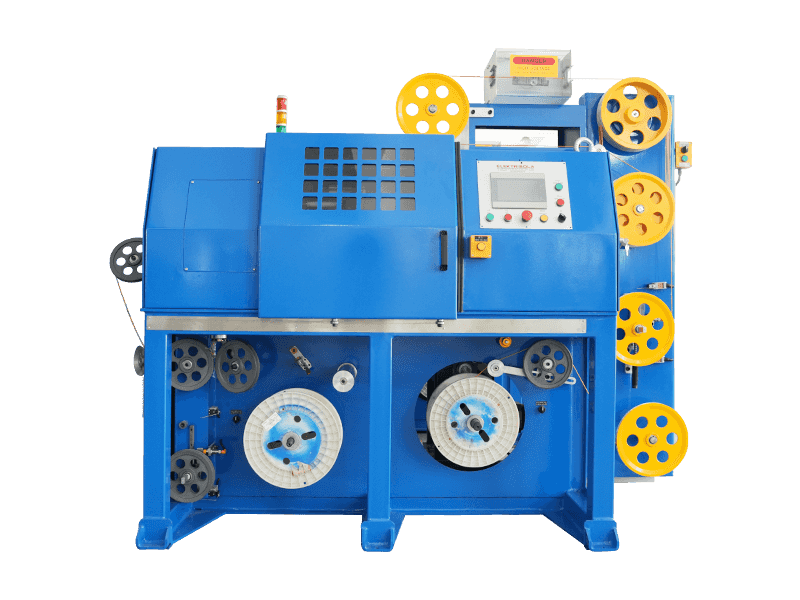
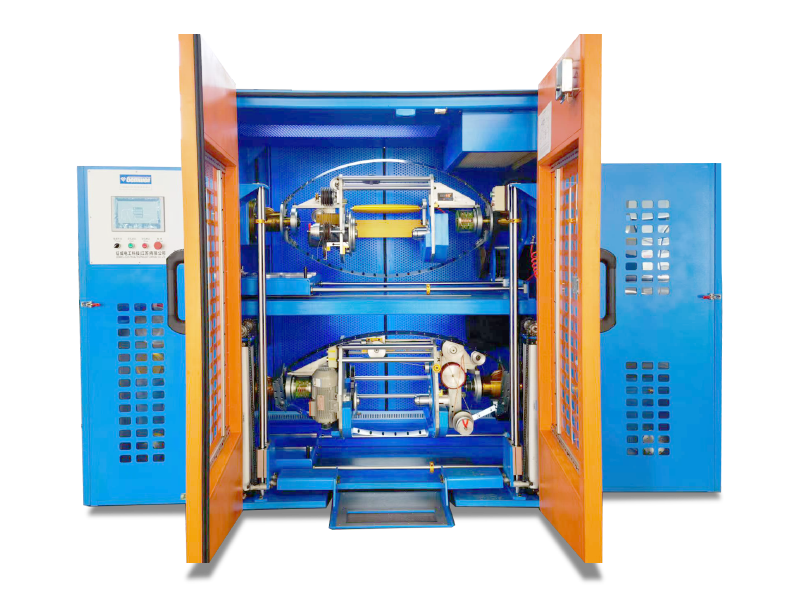
 Máquina de torsión de pares con torsión trasera integrada para cables de red Esta máquina garantiza un paso preciso y un emparejamiento perfecto para cables de red. Su cabrestante independiente y sus motores síncronos permiten el control de paso digital, lo que reduce la tensión interna para producir pares rectos y sin espacios con un rendimiento eléctrico estable. Ver producto →
Cables de datos para automóviles
Los vehículos modernos dependen de cables de datos para cámaras, radares y sistemas de información y entretenimiento. Estos cables requieren una tolerancia estricta en impedancia y diafonía. La torsión de cables de datos para automóviles utiliza un máquina de torsión sin torsión que evita una rotación adicional en el conductor. Esto es especialmente importante porque un conductor agrupado es más sensible a la tensión de torsión que uno concéntrico.
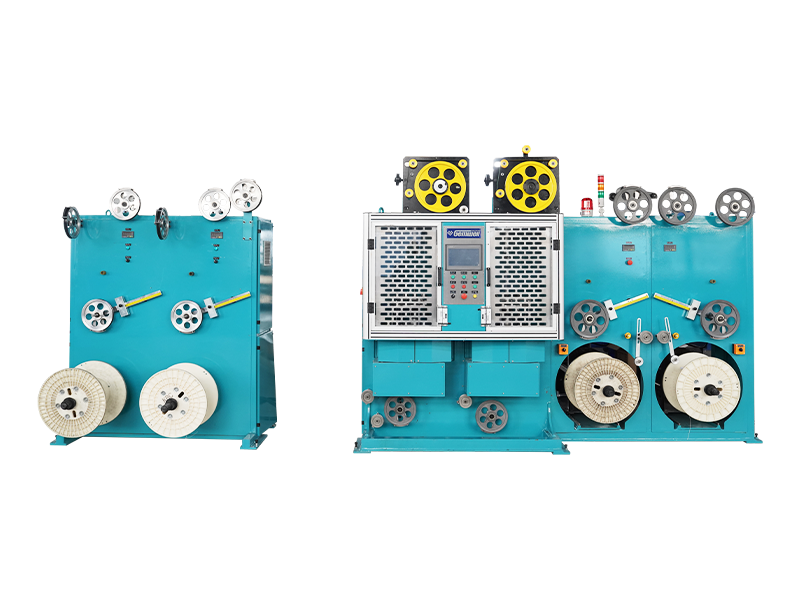
Máquina torsionadora de pares de torsión trasera para cables de datos automotrices Diseñada para cables de datos automotrices, esta unidad integra devanado por torsión inversa, relleno de cable a tierra y envoltura de cinta. Logra una torsión única precisa con una velocidad de torsión inversa ajustable, lo que permite un blindaje y una transmisión de señal de alta calidad. Ver producto → Alambre Litz, Alambres de Alta Frecuencia y Mica
El alambre Litz utiliza muchos hilos finos en una disposición agrupada para reducir el efecto de piel en la radiofrecuencia. El proceso de agrupación suele ir seguido de una etapa de grabación. un máquina de encintado de alambre de alta frecuencia con control de tensión por histéresis se utiliza para envolver el conductor agrupado con aislamiento. La misma máquina se puede configurar para cinta de mica, habitual en cables resistentes al fuego.
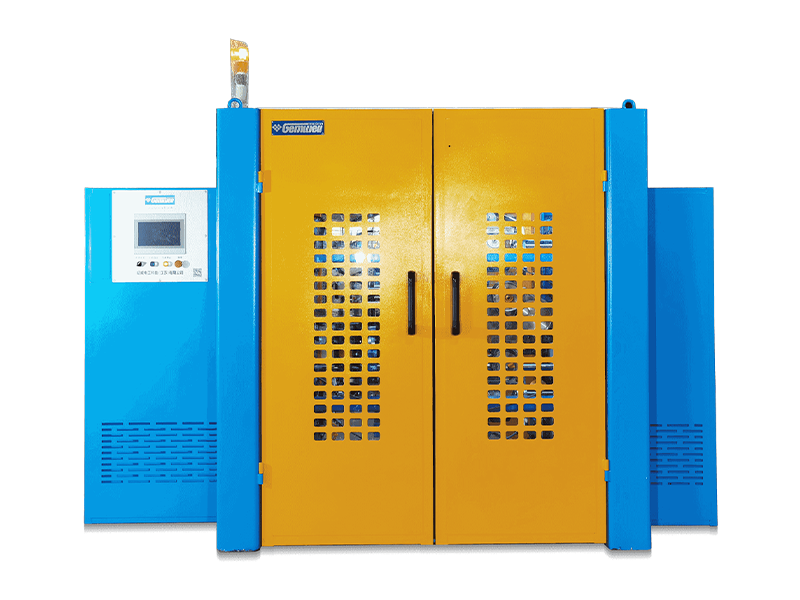
Máquina encintadora de tensión de histéresis para alambre de alta frecuencia Alto-frequency cables require stable impedance and low attenuation. This taping machine with hysteresis tension control precisely wraps aluminum foil and Mylar tape, ensuring consistent cable structure and reliable signal transmission for HDMI, USB, and DVI applications. Ver producto → Consideraciones de fabricación para el trenzado en racimos
Para ejecutar una línea de varado de racimos se requieren tres controles críticos antes de comenzar. La falta de alguno de ellos da como resultado una mala calidad del conductor, altas tasas de desperdicio y retrasos en la entrega.
- Tensión del hilo - Cada pago debe desarrollarse con la misma tensión. Si un hilo está demasiado suelto, formará un bucle dentro del paquete y provocará un doblez. El control de la tensión generalmente se logra con un freno de polvo magnético o un bailarín servocontrolado.
- longitud de tendido consistency - La velocidad de torsión debe sincronizarse con la velocidad de recogida. En una línea de torsión de alto rendimiento, el Características técnicas de las máquinas trenzadoras de alta velocidad. muestran que el control electrónico de la puesta es el método preferido.
- Detección de fallos en línea - Queda un hilo roto dentro del haz y es difícil de ver después de la operación de encintado. Necesita un detector que detenga la línea inmediatamente cuando se rompe un solo hilo.
Defecto común a tener en cuenta: exceso de cinta
Cuando el cabezal de encintado aplica más de una capa de cinta, el conductor agrupado se vuelve más rígido. Esto cambia el radio de curvatura y contribuye a la pérdida de señal en cables de alta frecuencia. un máquina de encintado de alambre con detección de tensión de doble eje ayuda a evitar el exceso de cinta y mantiene una envoltura apretada y uniforme.
Guía de compras: qué buscar en una línea de varado de racimos
Si está evaluando una nueva máquina trenzadora agrupada, concéntrese en estas cuatro áreas en lugar de comparar únicamente la velocidad máxima.
Rango de diámetro de hilo - Confirme que la máquina pueda procesar el mechón más pequeño que planea usar. Un conductor Clase M con hilos de 0,06 mm requiere un control de tensión final mucho más fino que un conductor Clase I con hilos de 0,4 mm.
Rango de longitud de colocación - Mirar la longitud mínima y máxima de tendido. Si produce tanto cables de señal como cables de alimentación, necesitará un rango que cubra de 5 mm a 60 mm.
Capacidad de cinta o envoltura - Muchos clientes quieren una sola línea que se tuerza y enrolle. Esto reduce la manipulación y ahorra espacio. Considere una máquina que soporta tanto una etapa de trenzado de manojos como una etapa de encintado, controladas por un PLC.
Soporte postventa - Consultar al proveedor sobre disponibilidad de repuestos y diagnóstico remoto. Para un productor mundial de cables, esto importa más que el precio inicial.
en Gemwell , diseñamos y fabricamos máquinas trenzadoras y encintadoras agrupadas para exportar a más de 40 países. Nuestro equipo de ingeniería puede adaptar una línea a la construcción de su conductor específico, desde alambre Litz ultrafino hasta cables portátiles Clase K de alta resistencia.
Preguntas frecuentes sobre varamiento en racimos
¿Cuál es la diferencia entre varada en racimos y varada concéntrica?
El trenzado en manojo tuerce todos los hilos en una sola operación sin un patrón geométrico fijo. El trenzado concéntrico coloca los cables en capas ordenadas alrededor de un cable central. El varado en racimos es más rápido y flexible; El cableado concéntrico tiene un factor de llenado más alto y una resistencia de CC más baja para el mismo diámetro exterior.
¿Dónde se utiliza más comúnmente el varado en racimos?
El trenzado en manojos se utiliza en alambres Litz, cables de audio, cables portátiles, cables de soldadura, pares trenzados de redes y cables de datos para automóviles. Es la opción preferida cuando la flexibilidad y la facilidad de terminación son más importantes que el factor de llenado máximo.
¿Cuáles son las clases de trenzado de conductores agrupados?
La Clase I, la Clase K y la Clase M están varadas en grupo. La Clase I se adapta a cables de construcción, la Clase K se adapta a cables portátiles y la Clase M utiliza hebras muy finas para una flexibilidad extrema.
¿El trenzado de manojos afecta el rendimiento eléctrico?
La resistencia de CC no se ve afectada si el área de la sección transversal total es correcta. La resistencia de CA a altas frecuencias puede aumentar debido a efectos sobre la piel y la proximidad. Es por eso que el alambre Litz utiliza muchos hilos finos y agrupados.
¿Qué equipo se necesita para el varado de racimos?
Necesita una máquina trenzadora de manojos con múltiples devanados, un cabezal giratorio y una unidad receptora. Si el conductor se encinta después de torcerlo, también se requiere un cabezal de encintado. Ambas etapas deben ejecutarse desde un sistema de control.
¿Cómo se controla la tensión durante el varado de racimos?
Utilice un freno de polvo magnético, un tensor servoaccionado o un dispositivo de histéresis en cada devanado. La tensión debe ajustarse según el diámetro del hilo. Los hilos más finos necesitan una tensión menor para evitar roturas.
¿El trenzado en manojo es adecuado para cables de alta frecuencia?
Sí, especialmente en forma de alambre Litz. En aplicaciones de alta frecuencia, los conductores agrupados hechos de muchos hilos finos reducen la aglomeración de corriente. Aún así, la longitud del tendido debe controlarse cuidadosamente para mantener estable la impedancia.